Cuándo se acaba una fresa: las cuatro marcas que deciden reafilar o retirar
Una fresa rara vez falla sin avisar. Deja una banda, un astillado, un pegote o una marca en la pared, y cada una señala a un culpable distinto. La comprobación de excentricidad descarta el portafresas; esta página trata de la herramienta.
La vida útil es una tasa, no un número
Todos los registros de esta categoría indican un diámetro, un número de labios o un recubrimiento, y ninguno indica cuánto va a durar la herramienta. No es un olvido. La duración depende del material, del ancho de corte, de la rigidez del montaje y del refrigerante, así que una cifra única estaría equivocada más veces que acertada. Lo que sí se puede comparar es la velocidad a la que se gasta el filo en su máquina, con su utillaje y su material.
Esa velocidad se lee en cuatro marcas. Tres están en la herramienta: una banda en el flanco, un astillado en el filo, un pegote soldado encima. La cuarta está en la pieza: una pared inclinada, o una serie de marcas equidistantes en la pared. En el armario de herramientas las cuatro se parecen, y las cuatro tienen arreglos distintos.
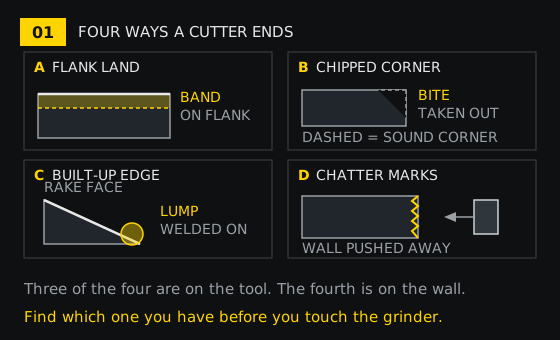
El orden de abajo va de la marca más barata de leer a la más cara de corregir.
La franja en el flanco: una banda que se mide
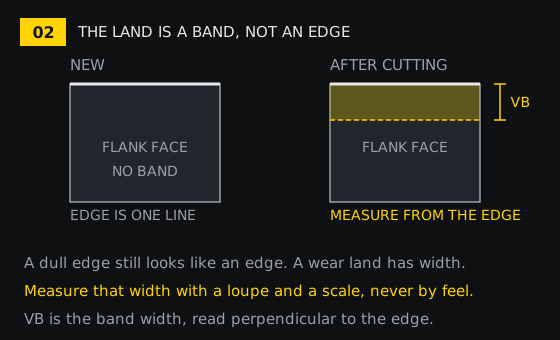
El desgaste de flanco empieza en la esquina y avanza por el filo como una banda mate y brillante sobre la cara que roza la pieza. En una herramienta recubierta, la banda es donde ya no hay recubrimiento. No es un astillado ni es simplemente un filo romo: tiene un ancho, y el ancho se lee con lupa y regla.
La luz importa más que el aumento. Sujete la fresa de modo que la luz rasante caiga sobre el flanco en lugar de darle de frente. Una banda invisible con luz directa aparece como un cambio de textura en ángulo bajo. Mida a través de la banda, perpendicular al filo, no a lo largo.
La lectura se interpreta por comparación, no en absoluto. Una banda del mismo ancho que la del mes pasado, en el mismo trabajo, dice que la herramienta está estable. Una banda que se ha duplicado desde la última revisión, en el mismo trabajo, dice que algo cambió en el proceso: un lote más duro, un corte más profundo, menos refrigerante o un portafresas que ya no sujeta.
Tres puntos sobre el mismo filo
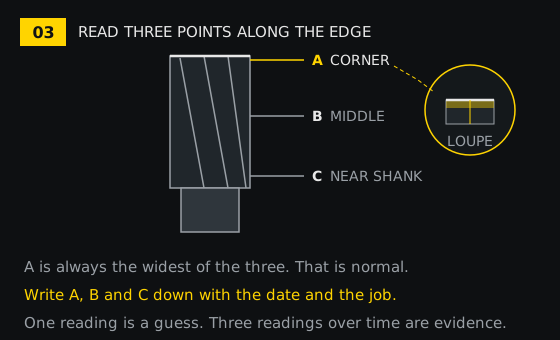
- A, en la esquina. Es el punto más ancho de una herramienta sana y el primero donde aparece una falla.
- B, a media longitud del labio.
- C, en el extremo del labio más próximo al mango.
- Anote los tres, con la fecha, el material y la profundidad de corte.
Una esquina más ancha que el centro es normal. Un centro más ancho que los dos extremos no lo es: significa que la herramienta rozaba a una profundidad, normalmente porque la pared devolvía el empuje sobre ella, o porque una pasada anterior dejó material donde la fresa no esperaba encontrarlo. Una banda ancha en C y estrecha en A es poco común, y suele indicar que la fresa se usó para un corte superficial después de afilarla, de modo que solo trabajó la parte alta del labio.
Tres números tomados una vez son una foto. Tres números tomados después de cada trabajo son una tendencia, y la tendencia decide si cambia el proceso o la herramienta.
Astillado: el tamaño y el sitio deciden
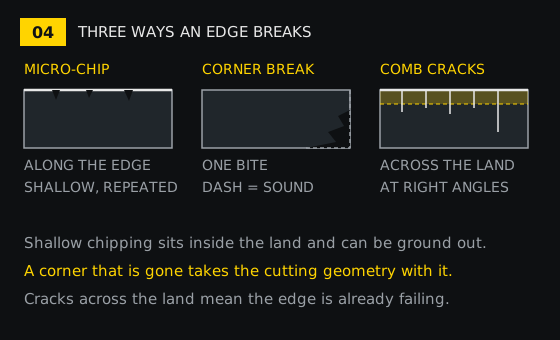
El microastillado recorre el filo como una fila de mordiscos pequeños, cada uno una fracción del ancho de la banda. Aparece cuando el filo trabaja de forma intermitente: un corte interrumpido, un utillaje que se mueve, una herramienta demasiado larga para la profundidad, o un material con inclusiones duras. Es el menos grave de los tres, porque los mordiscos quedan dentro de la franja y el reafilado los elimina junto con ella.
La rotura de esquina es un solo mordisco, mucho mayor, en el punto donde el filo se encuentra con la cara frontal. Suele venir de la entrada: una penetración vertical, una rampa, una brida que no estaba apretada o una piel dura en una pieza fundida. La esquina hace el primer trabajo y recibe la primera carga, así que un error pequeño de montaje llega allí convertido en una fuerza grande.
Las grietas en peine cruzan la banda en ángulo recto con el filo, equidistantes, como los dientes de un peine. Vienen del ciclado térmico: un filo caliente que encuentra refrigerante, o un corte en seco refrigerado de forma desigual por aire. Son las más graves, porque entran en el sustrato, y afilar el filo hacia atrás no elimina una grieta que ya ha girado hacia dentro.
- Microastillado dentro de la banda. Reafilar y después buscar la carga intermitente que lo produjo.
- Una esquina rota. Mida la longitud que se llevó. Si el radio de esquina ya no está, la herramienta es otra, diga lo que diga el diámetro.
- Grietas que cruzan la banda. Retire la herramienta, diga lo que diga el ancho de la banda.
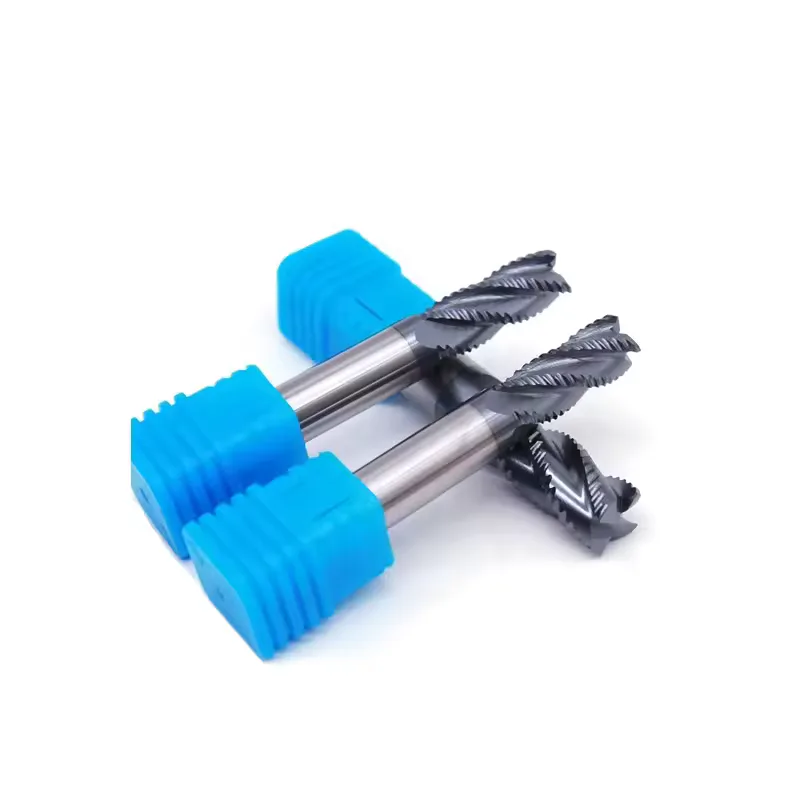
Filo recrecido: la pieza sobre la herramienta
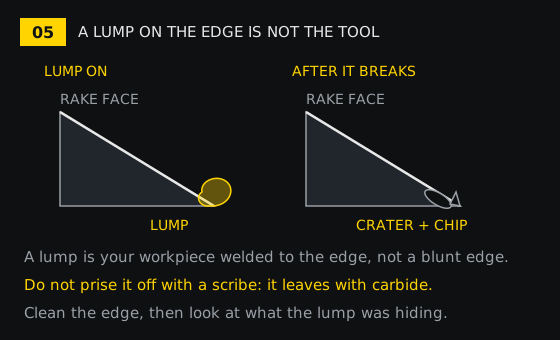
El filo recrecido es material de la pieza soldado a la cara de ataque y sobre el filo. Se ve como un pegote mate, gris o azul, que sobresale del filo, y mientras está ahí cambia la geometría del corte. El acabado que deja es embutido más que arrancado, y el pegote crece y se desprende en ciclos, así que el acabado cambia de una pasada a otra.
Aparece donde la presión y la temperatura bastan para soldar: aceros blandos, aluminio, cobre y cualquier material que se pegue. El recubrimiento importa menos aquí que el acabado del filo y la velocidad. Un labio pulido y sin recubrimiento suele ser mejor opción para aluminio, y los registros de esta categoría incluyen justo eso: fresas de un solo labio sin recubrimiento indicadas para aluminio.
No arranque el pegote con un punzón de metal duro. Está soldado al filo, y al irse se lleva un trozo de filo, con lo que una limpieza se convierte en un astillado. Cepille la cara de ataque con un cepillo de latón suave y después mire el filo que había debajo: un cráter o un astillado oculto por el pegote es el estado real de la herramienta.
Conicidad y vibración: marcas que pueden no ser la herramienta
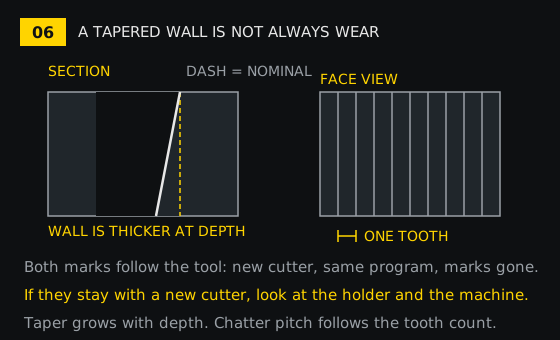
Una pared más gruesa abajo que arriba es la firma de una herramienta empujada fuera del corte. La flexión crece con la profundidad, así que el error crece con la profundidad, y la pared queda inclinada de una forma que el programa nunca pidió. La vibración se ve distinta: marcas equidistantes en la cara, con un paso que coincide con el número de labios que pasan por vuelta.
Ninguna de las dos cosas prueba que la herramienta esté gastada. Una herramienta afilada también flexiona, y una herramienta nueva puede vibrar en un montaje débil. La prueba que las separa es barata: ponga una fresa nueva en el mismo portafresas, ejecute el mismo programa y corte la misma pared.
- Las marcas desaparecen con la fresa nueva. La herramienta vieja estaba roma y la fuerza extra venía de la franja de desgaste.
- Las marcas siguen ahí. La herramienta no era la causa. Revise primero la excentricidad, después el utillaje y después la máquina.
Esa prueba es también la razón para tener una fresa sin usar de cada tipo en el armario. Es la única manera de responder a la pregunta sin discutir.
Si las marcas sobreviven a una fresa nueva, la comprobación de excentricidad cubre el portafresas y el orden de comprobación de precisión cubre la máquina. Una guía desgastada produce una conicidad que ningún cambio de herramienta corrige, y rectificar las guías con Turcite B es el trabajo que sigue a ese hallazgo.
Un labio gastado más que los demás
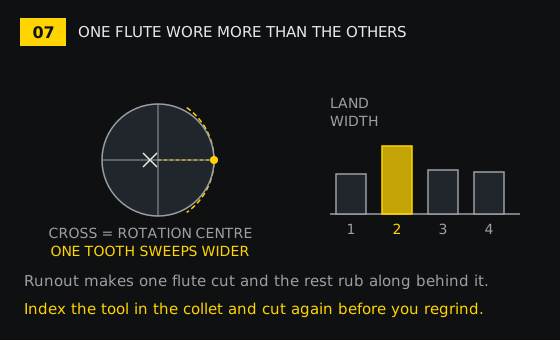
Cuando la banda es ancha en un labio y estrecha en los demás, la herramienta no se gasta por igual, y la causa suele estar fuera de la herramienta. La excentricidad desplaza el eje de la fresa respecto al eje del husillo, de modo que un labio recorre un círculo mayor, toma una viruta más gruesa y se gasta primero. Los otros labios rozan en lugar de cortar, lo que los pule y los embota sin producir banda.
La prueba es un giro indexado. Marque el labio con la banda más ancha, afloje la pinza, gire la herramienta media vuelta, apriete y corte la misma operación.
- La banda ancha se mueve con la posición de la pinza. La causa es el portafresas. Revise virutas y desgaste en la pinza, el par de apriete de la tuerca y posibles rebabas en el mango.
- La banda ancha se queda en el mismo labio. La herramienta está doblada o se rectificó de forma desigual. Retírela: un reafilado copia el error en lugar de corregirlo.
Una pinza gastada hace que una buena herramienta parezca mala, y una herramienta mal rectificada hace que una buena pinza parezca mala. La prueba del giro las separa en un solo corte.
Qué cambia cuando la fresa se acorta
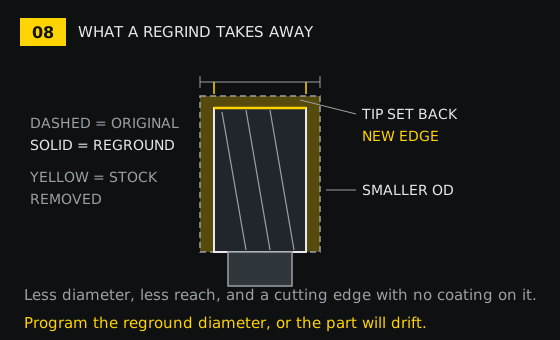
Un reafilado quita material del diámetro exterior y de la cara frontal, así que la herramienta que vuelve no es la que se fue. Cambian cuatro cosas, y cada una tiene su consecuencia en la máquina.
El diámetro
La velocidad de corte es proporcional al diámetro por las rpm. Un diámetro menor a las mismas rpm corta más despacio, así que para mantener la velocidad de corte para la que se diseñó la fresa hay que subir las rpm en proporción al diámetro perdido. Donde el taller trabaja con rpm fijas para un material, una fresa reafilada gira por debajo de su velocidad prevista, y eso se manifiesta como rozamiento en lugar de corte.
El avance
El avance de mesa es el avance por diente por el número de labios por las rpm. Si las rpm suben para mantener la velocidad de corte, el avance de mesa tiene que subir con ellas, o la viruta por diente baja y el filo roza. Si el avance se queda donde estaba, la fresa corta una viruta más fina y se gasta antes en el flanco, lo que se parece mucho a un mal reafilado.
La rigidez
Una fresa es una viga en voladizo, y su resistencia a la flexión cae muy rápido cuando baja el diámetro. Una pérdida pequeña de diámetro es una pérdida grande de rigidez, así que una profundidad de corte que funcionaba antes del reafilado puede ahora empujar la herramienta y dejar conicidad. Reduzca primero la profundidad en los bolsillos profundos y después el paso lateral.
Hay dos cosas más que se olvidan con facilidad. Los dientes frontales también se rectifican, así que una fresa que antes penetraba puede que ya no corte al centro, y la esquina es nueva: un radio de esquina que estaba gastado ahora está vivo, lo que cambia la carga en la entrada. Y el filo nuevo es metal duro desnudo salvo que se haya recubierto la herramienta, así que en trabajos abrasivos se gastará antes que el filo que sustituyó.
Reafilar, revisar o retirar
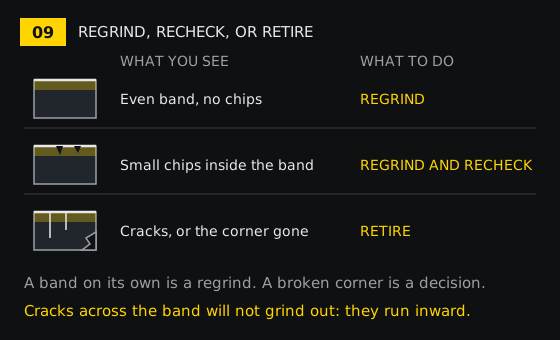
La decisión no depende de lo roma que parezca la herramienta. Depende de cuánto material hay que quitar para recuperar un filo sano, y de cuánta longitud queda después de quitarlo.
- Banda uniforme, sin astillados. Reafilar. La franja se elimina en una pasada ligera y la geometría no cambia.
- Microastillado dentro de la banda. Reafilar y después revisar la esquina. Si los mordiscos son más hondos que la franja, la esquina tiene que retroceder más que el resto del filo.
- Una esquina rota o grietas que cruzan la banda. Retirar. Una grieta que va hacia dentro no se elimina desde fuera.
- Una herramienta ya corta. Compare la longitud de labio que queda con el bolsillo más profundo que tiene que mecanizar. Cuando el labio es más corto que el alcance, lo que corta es el mango, y eso no lo arregla ningún reafilado.
Cuente los reafilados que quedan, no los que ya hizo. Cada uno quita diámetro y longitud, y la herramienta se acaba cuando el diámetro ya no encaja en el portafresas o la longitud ya no llega al fondo del bolsillo.
Qué dicen realmente los registros de esta categoría
Esta categoría tiene sesenta registros, cincuenta y nueve de ellos con tabla de especificaciones, y esas tablas usan noventa y tres etiquetas de campo distintas entre todas. La variedad es lo primero que hay que entender: labio, labios y número de labios son el mismo campo escrito de tres maneras, y un filtro por una sola etiqueta se pierde las otras.
La cobertura es desigual, y eso importa al comparar herramientas. Cincuenta y dos de los sesenta registros no traen campo de diámetro, y veinticinco no traen número de labios. Donde los campos están llenos, los diámetros van de 4 mm a 20 mm en la serie de desbaste y de 4 mm a 14 mm en la serie de radio, con una medida única de 6 mm y una fresa frontal de 40 mm a 160 mm. Los labios son dos, tres, cuatro, cinco y uno solo, con rangos como 2 a 6. Los ángulos de hélice se citan como 35° y 45°, y una vez como 38° a 45°.
Los recubrimientos que aparecen en las tablas incluyen AlTiN, TiAlN, TiSiN, TiCN, TiN, DLC, NACO, AlTiSiN y TiAlSiN, además de sin recubrimiento. Los sustratos son carburo de tungsteno y aleación de tungsteno y cobalto, con HSS en unos pocos registros. Las durezas de pieza que se citan van de HRC 45 a HRC 65.
Nada de eso dice cuándo cambiar la herramienta, pero sí dice qué comparar. Una fresa de cinco labios con recubrimiento DLC indicada para aluminio, cobre y grafito no es la misma herramienta que una de dos labios sin recubrimiento para el mismo material, y sus patrones de desgaste no se parecerán. Cuando anote un ancho de banda, anote con él el recubrimiento y el número de labios, o la cifra no será comparable con nada.
Lecturas relacionadas: concentricidad de plato y punto giratorio para el equivalente en el torno de la prueba del giro, y paralelismo de mordazas cuando la conicidad resulta ser la pieza que se mueve y no la fresa que flexiona.
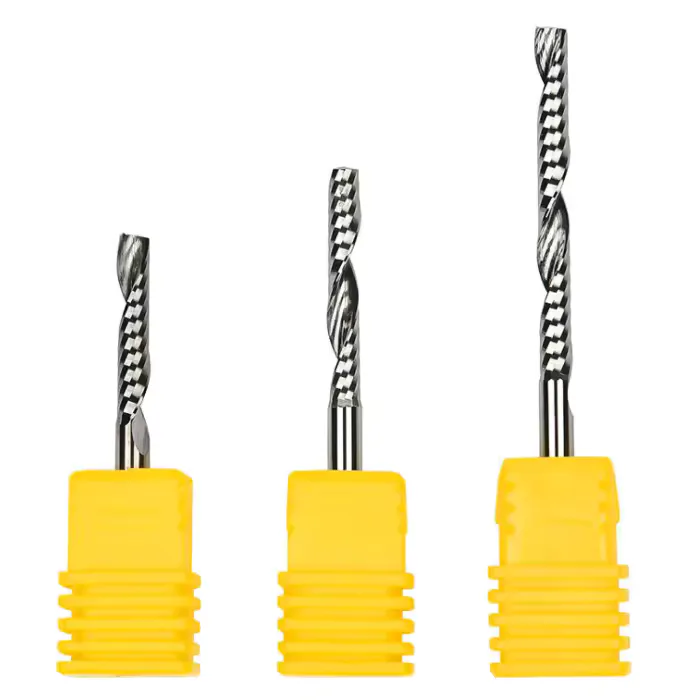
Piezas citadas arriba: la fresa de desbaste de cuatro labios, la fresa de punta esférica con recubrimiento NACO, la fresa de cinco labios con DLC y la fresa de un solo labio sin recubrimiento. La categoría de fresas lista el resto. Escríbanos con los anchos de banda, el material y la profundidad de corte, y le diremos cuál de las cuatro marcas está viendo.