La precisión de la máquina ha bajado: en qué orden revisar
Esta página trata del orden en que conviene trabajar cuando una máquina que mantenía la medida deja de mantenerla. Para las piezas en sí — reglas, palpadores, forro — los enlaces a las categorías están al final.
Por qué importa el orden
La cadena de medición informa de dónde está el eje. No puede informar de dónde queda la pieza respecto a la herramienta. Si las guías se han desgastado y el carro se levanta o gira al desplazarse, una regla montada sobre ese carro sigue informando con exactitud de su propio recorrido — mientras el corte se desplaza. El visor puede estar en lo cierto y la pieza estar mal.
Ese es todo el argumento del orden que sigue. Los fallos que están más abajo en la cadena son los que se buscan primero, porque se ven antes y se sustituyen antes. Poner una regla nueva en una máquina con las guías gastadas no corrige la máquina: la regla nueva informa del mismo movimiento, con incrementos más finos.
Hay una segunda razón, y es de coste. Cada etapa del orden es más cara de intervenir que la anterior, y las últimas son las que exigen piezas nuevas. Descartar primero las explicaciones mecánicas baratas es lo que evita gastar en el lado del control por un fallo que está en el hierro.
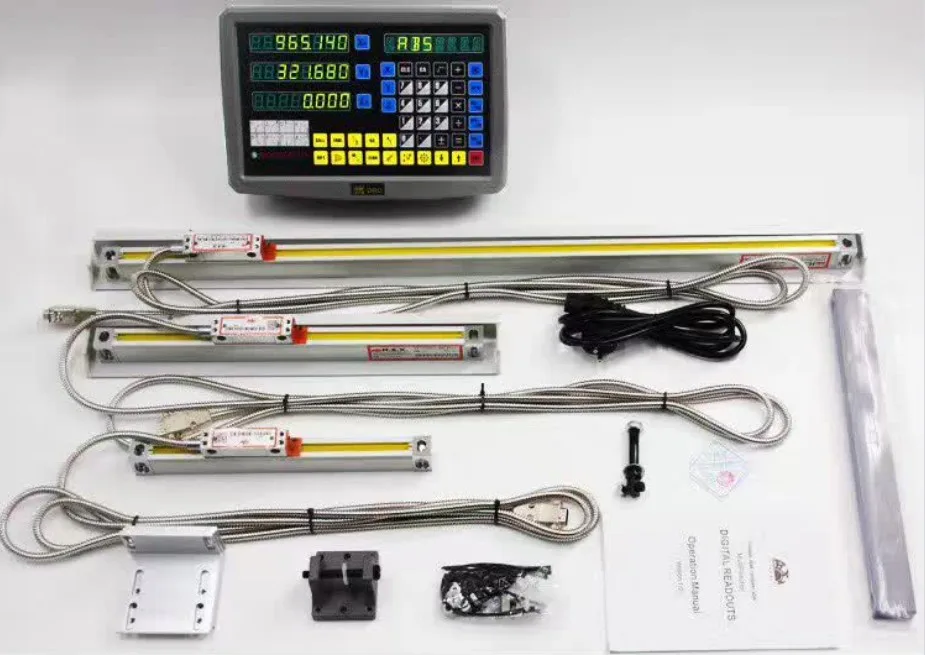
Etapa 1 — Geometría: ¿la máquina sigue moviéndose recta?
Empiece por la máquina, porque toda lectura posterior hereda el error que haya aquí. Lo que se establece es si cada eje sigue desplazándose recto en los planos horizontal y vertical, si los ejes siguen a escuadra entre sí y si la máquina mantiene esas relaciones una vez caliente.
- Rectitud del recorrido. Un comparador sobre el órgano móvil, leído a lo largo de todo el recorrido, muestra una pendiente o un escalón donde la guía está gastada. La lectura suele ser peor donde la máquina trabaja más.
- Escuadra entre ejes. Una escuadra o una barra patrón contra cada eje por turno. Una máquina fuera de escuadra hace piezas mal de forma constante en una dirección, lo que a menudo se confunde con un problema de programación.
- Paralelismo y nivelación. Merece la pena comprobarlos antes que nada: es rápido y es donde suele empezar una máquina que se ha movido o se ha recalzado.
- Repetibilidad tras el calentamiento. Tome la misma lectura en frío y de nuevo con la máquina en marcha. Si las dos difieren, está ante comportamiento térmico y no ante desgaste, y ambas cosas piden respuestas distintas.
Merece la pena separar dos firmas en esta etapa. Un error que se repite en el mismo punto en cada recorrido y en cada pieza apunta a la geometría. Un error que aparece solo con la máquina caliente, o solo mientras corta, apunta a dilatación térmica o a un carro que no queda retenido con firmeza — y no se corrige con nada de lo que se ajuste más abajo en la cadena.
Etapa 2 — El forro de las guías, si el carro va sobre uno
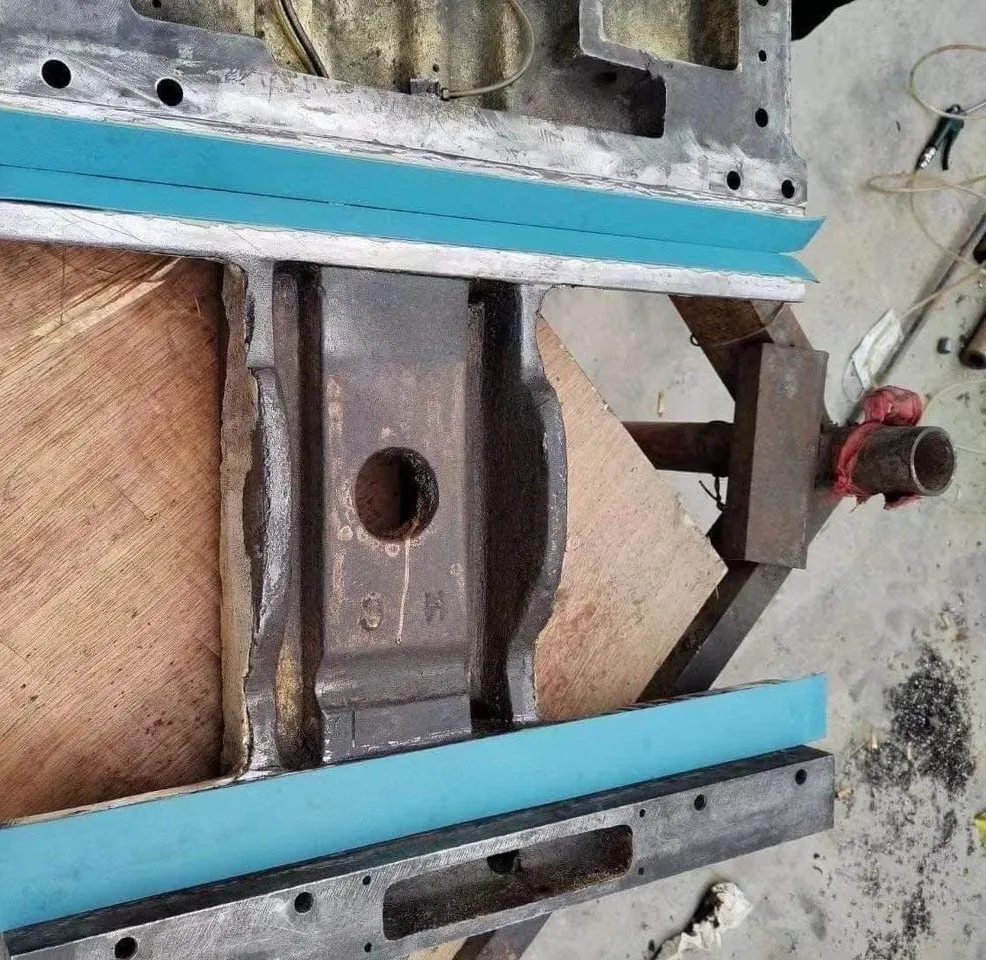
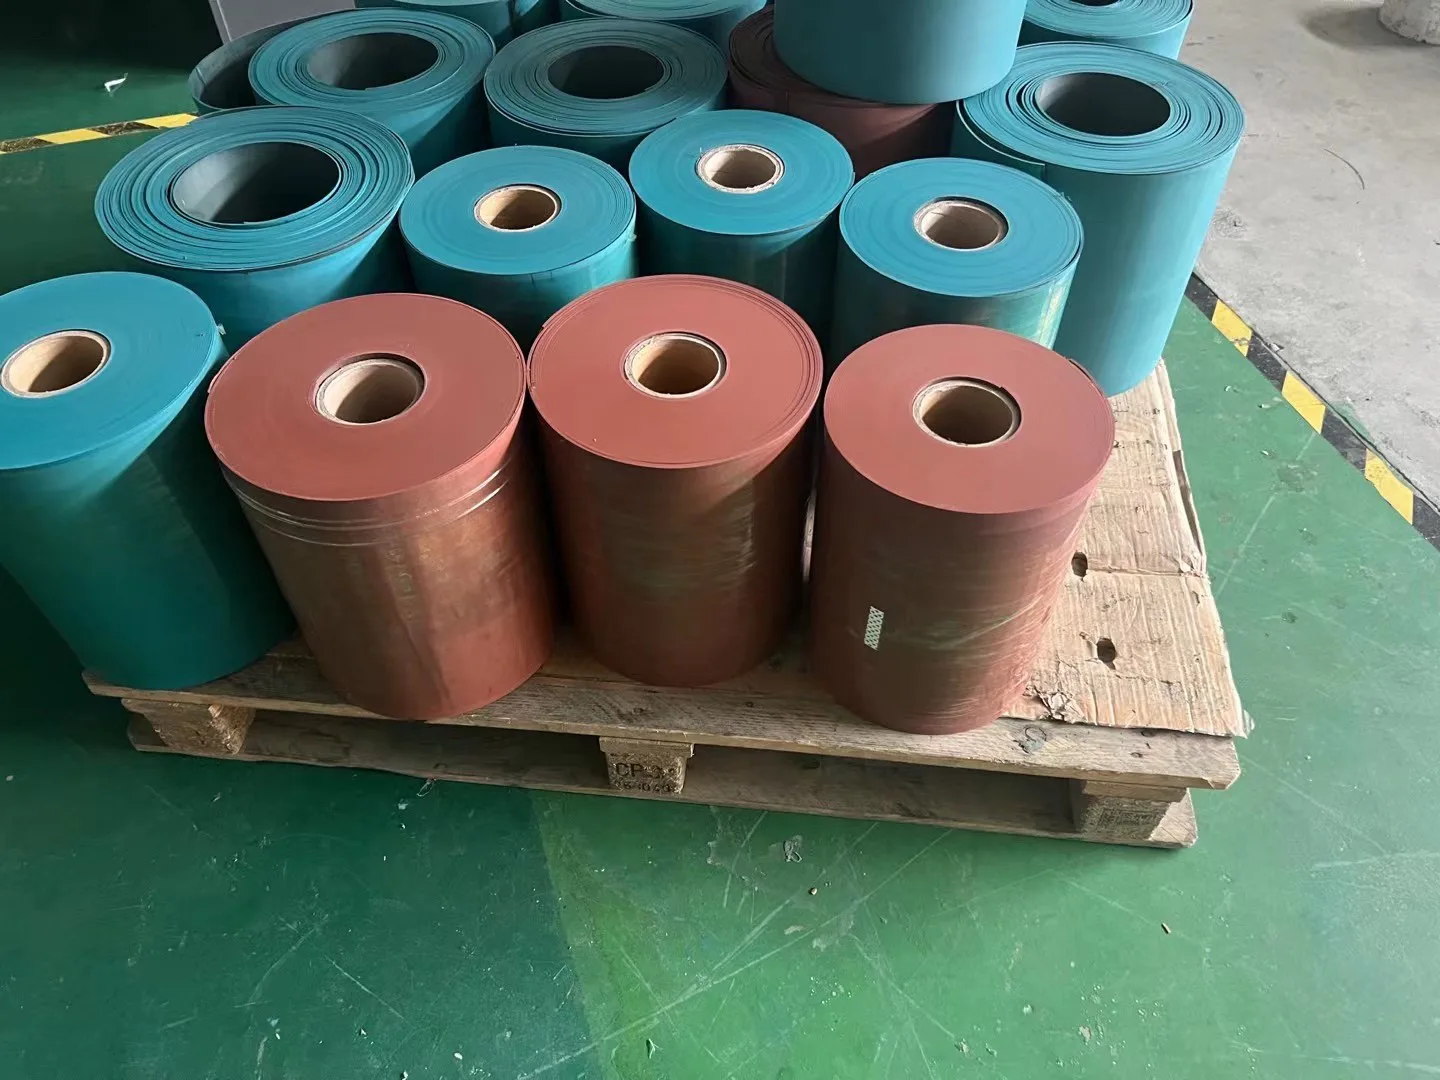
Muchos carros llevan un forro antifricción adherido que trabaja contra una guía de fundición lubricada: un material a base de PTFE del tipo Turcite B. Está para desgastarse, y para desgastarse en lugar del hierro. Eso lo convierte en el primer sospechoso cuando la geometría ya ha demostrado moverse, y en lo último que uno quiere desmontar si no es la causa.
Las señales de que el forro es la causa, y no un síntoma de otra cosa:
- Se mueve a saltos cuando avanza despacio. Deslizamiento a tirones a avance bajo, marcas de chatter en la superficie acabada y un carro que parece agarrar y soltar.
- El error aparece en cuanto el eje invierte. El juego en la inversión es la señal clásica de que la superficie de apoyo ya no sostiene una película uniforme.
- Empeora donde vive el carro. Compare el mapa del error a lo largo del recorrido con los puntos donde el carro pasa más tiempo; el desgaste se concentra ahí.
- El hierro conjugado lo delata. Rayado, arrastre, metal arrancado o manchas pulidas y brillantes en la guía de fundición. El daño en el hierro importa tanto como el desgaste del forro, porque un forro nuevo no devuelve la geometría sobre una guía dañada.
- El aceite ya no se queda donde debe. Canales de lubricación obstruidos o alisados. Los operarios lo describen como si trabajara en seco aunque el sistema de lubricación funcione.
Etapa 3 — Medición: las reglas que informan del recorrido
Solo cuando se ha demostrado que la máquina se mueve recta merece la pena preguntar si lo informa correctamente. Un fallo aquí suele reconocerse por su patrón más que por su tamaño.
- Un error que crece de forma constante a lo largo del recorrido. Apunta a la regla, a su montaje o a su alineación, más que a la máquina: una regla que se ha desplazado sobre su soporte informa de una distancia algo distinta por cada milímetro real de recorrido.
- Un error que aparece solo con velocidad. Un cabezal de lectura que trabaja al límite de su entrehierro, o suciedad en la cara de la regla, aparece en desplazamiento rápido y desaparece al avanzar despacio.
- Saltos, pérdidas o alarmas. Contaminación en la cara de la regla, entrada de refrigerante, un rascador que ha dejado de rascar, cableado o puesta a tierra. La regla es un dispositivo óptico que vive rodeado de refrigerante; el sellado y el rascador hacen un trabajo real.
- Lectura correcta y pieza incorrecta. Esto no es un fallo de la regla. Es otra vez la Etapa 1: la regla informa fielmente de un eje que no se mueve recto.
Qué mirar con las tapas quitadas: si el cabezal de lectura sigue asentado donde se ajustó, si la cara de la regla tiene película o viruta, si el rascador está entero y cómo va encaminado y sujeto el cable. Un cable que flexiona en cada recorrido acaba cambiando lo que la máquina informa.
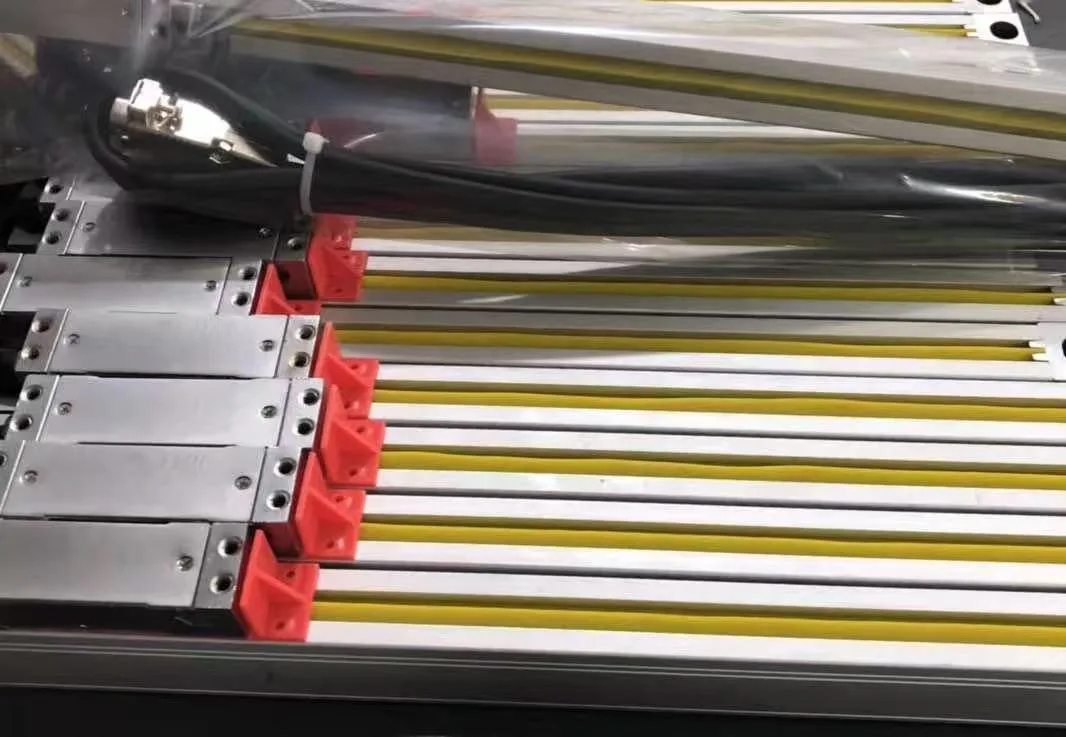
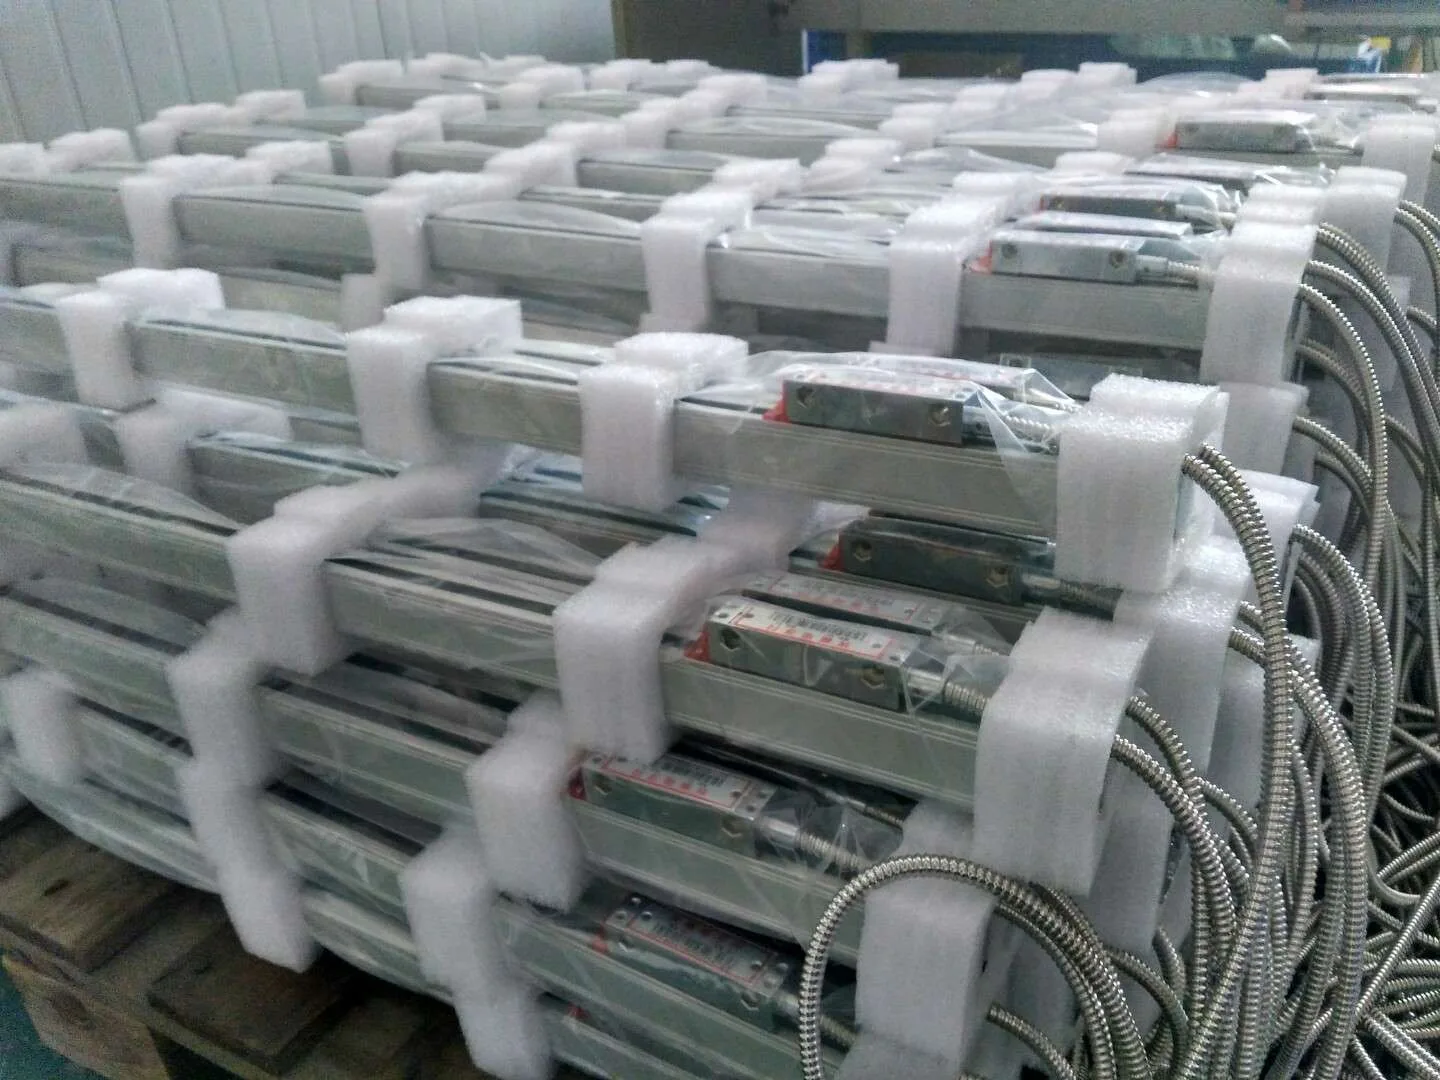
Los datos publicados en las fichas de la categoría Linear Encoder sirven como referencia, no como promesa. Las familias incrementales allí listadas (SGC-2, SGC-4.2, SGC-5, SGC-6, SGC-7, SGC-8, ZFF-30A, ZCF-1) y las absolutas (JFT-10, JFT-40) llevan su propia longitud de medición y su propia precisión: la JFT-40 figura con una precisión declarada de 3 µm / 5 µm, la SGC-4.2 con un rango de longitud de 100–6200 mm y la JFT-10 con una resolución declarada de 2,5 nm y salida BiSS/SSI. Esos datos describen la regla. Que la máquina los mantenga es la Etapa 1.
Etapa 4 — Palpado: de dónde sale el origen
El palpador es el último eslabón y el que decide dónde está la pieza. Un fallo aquí engaña porque es constante: todas las piezas hechas con ese ajuste salen desviadas lo mismo, lo que se parece mucho a una máquina que ha perdido precisión.
- Vuelva a asentar el palpador y repita la medición. Si el resultado cambia, el problema está en el portaherramientas, en el cono o en el montaje, no en la máquina.
- Mire el vástago. Torcido, agrietado, flojo en la punta o desgastado plano. El vástago es un consumible y se comporta como tal.
- Revise el cable y el conector. En un palpador con cable, tensión y asiento. En uno inalámbrico, la batería y el camino óptico, sobre todo con niebla de refrigerante en las ventanas.
- Reestablezca la calibración después de cualquier cambio. Las cotas del palpador describen un vástago concreto en un portaherramientas concreto. Cambie cualquiera de los dos y las cotas describirán el anterior.
- Mida algo que ya conoce. Una comprobación contra un elemento conocido separa «la máquina se ha movido» de «el origen se ha movido».
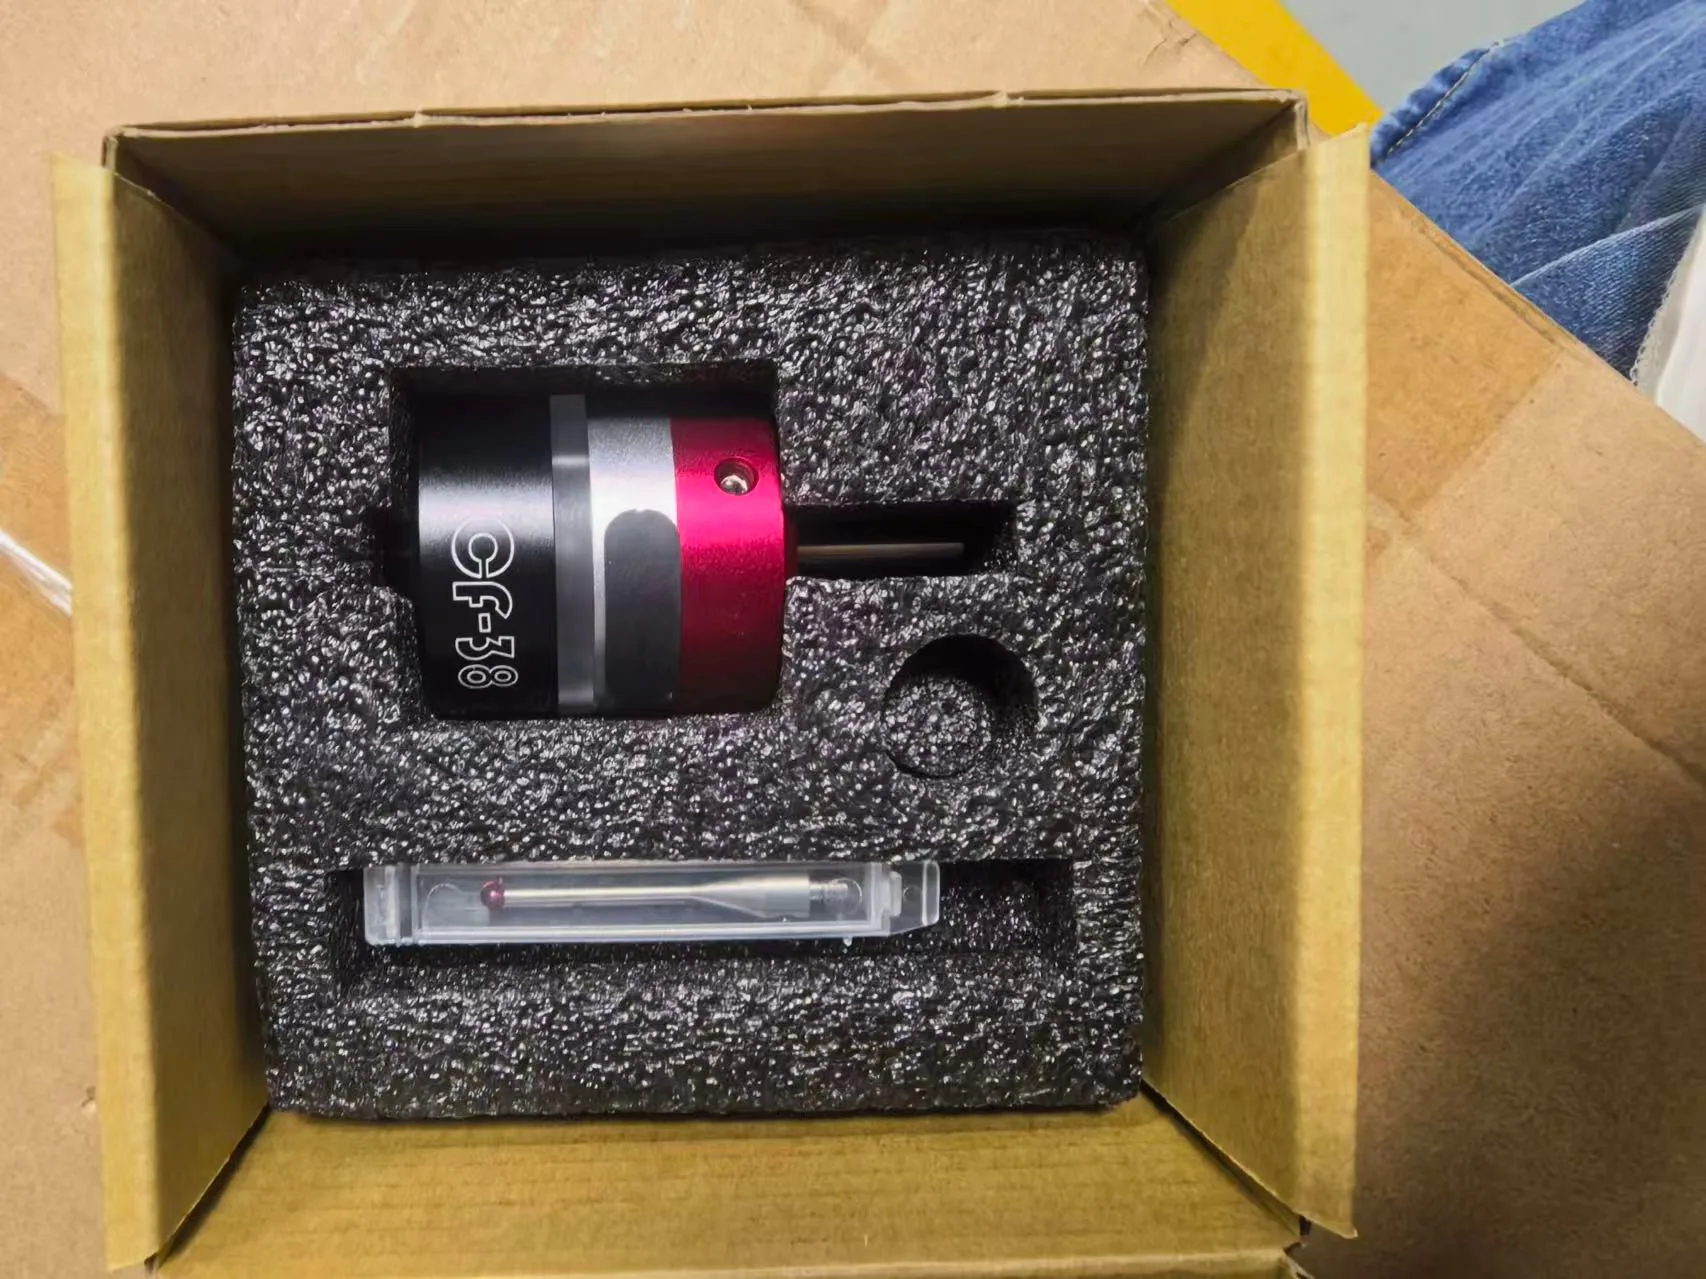
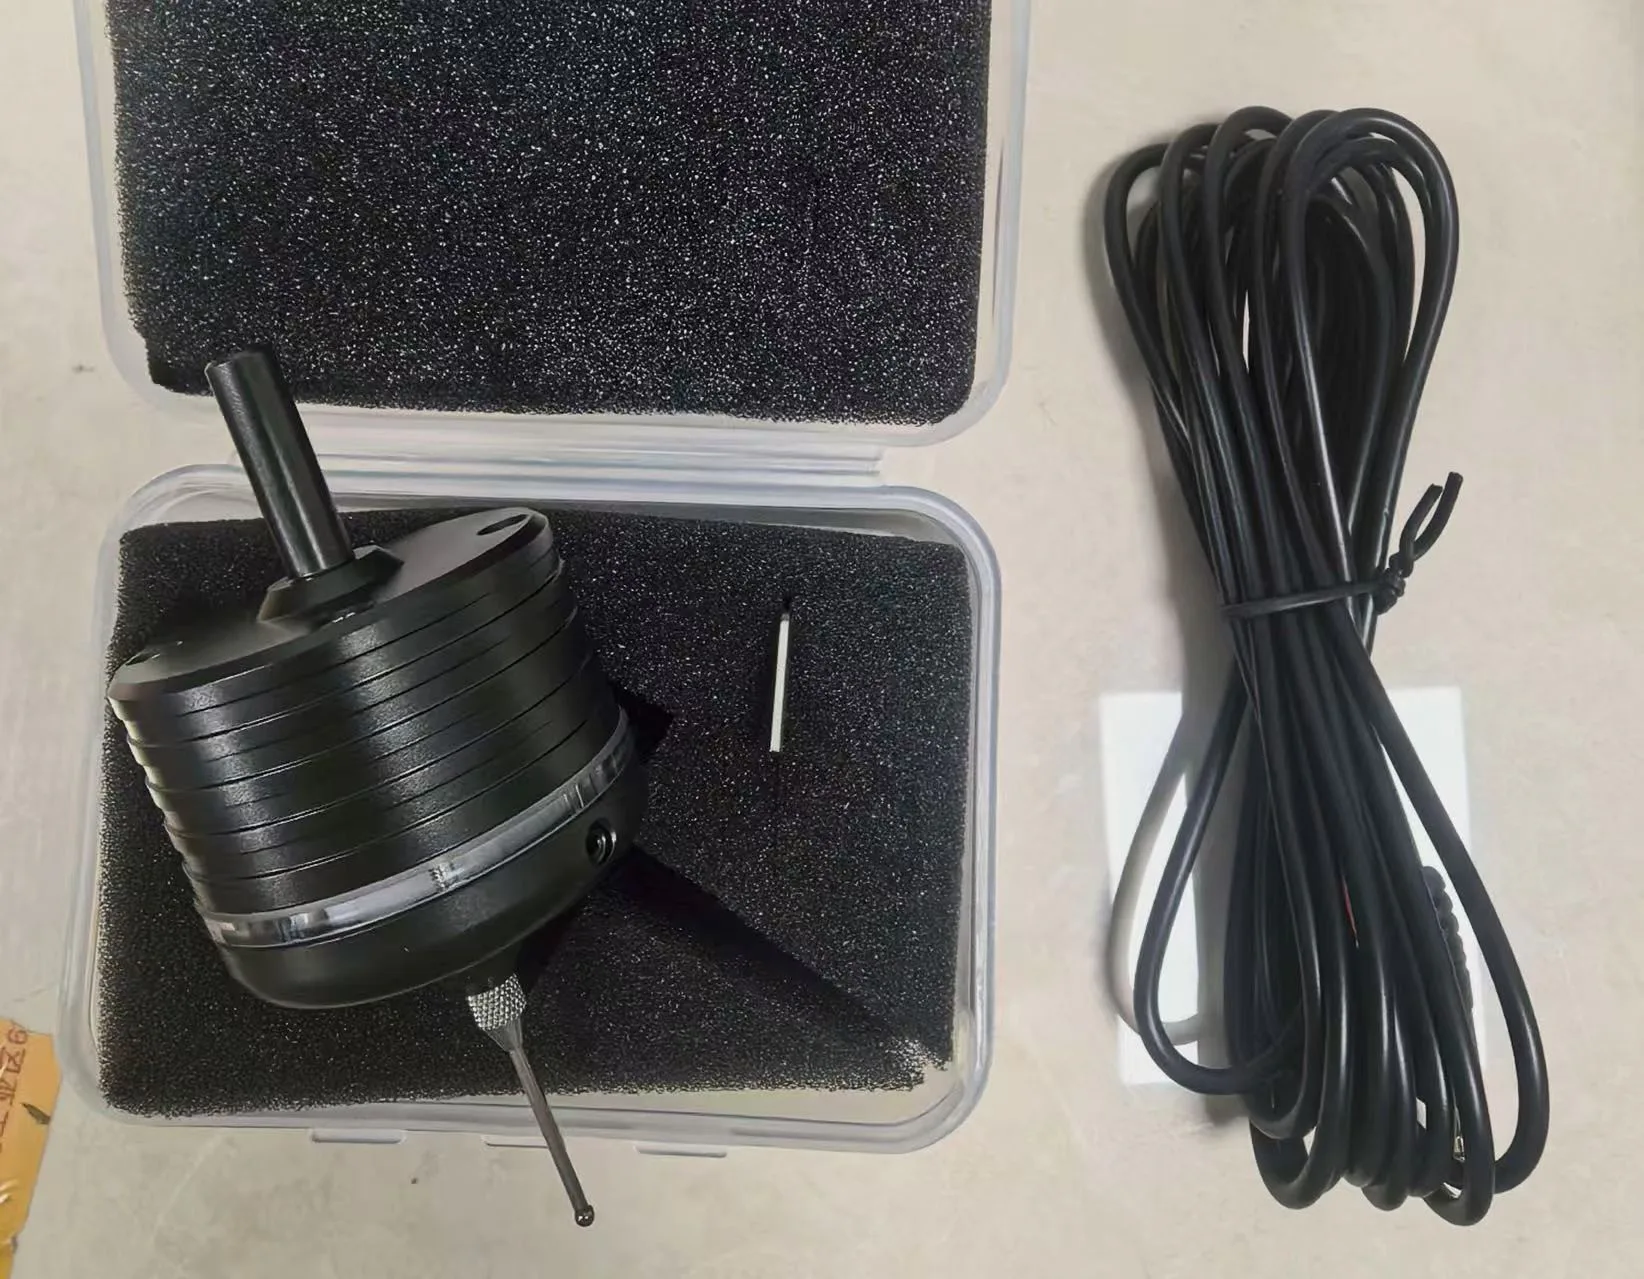
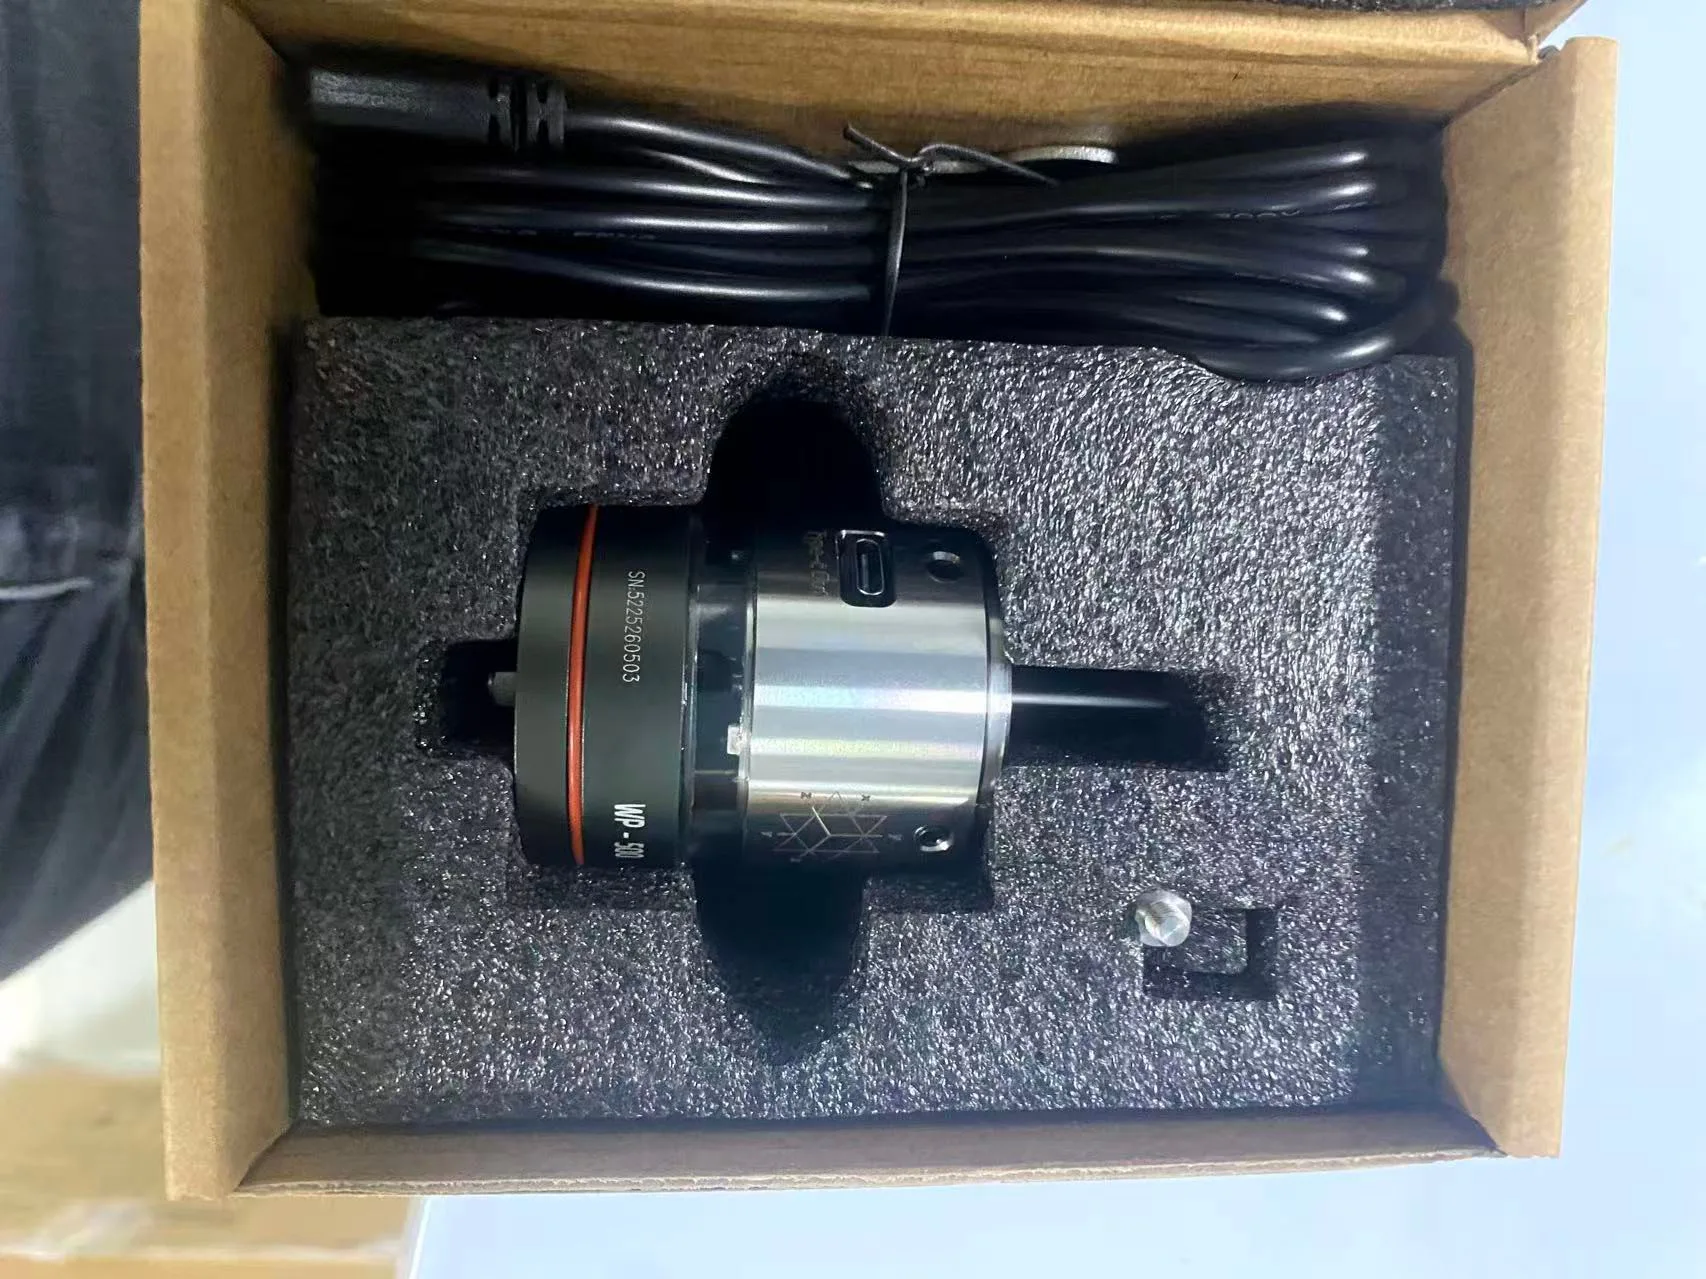
La categoría Touch Probe detalla las familias: los palpadores inalámbricos de centro de mecanizado (MDP40, GP-800), el T40 de infrarrojos, los buscadores de borde manuales y ópticos, los palpadores de contacto con cable como el T-25, el buscador 3D CF-38 y los fijadores de herramienta en Z. Cuál corresponde a cada máquina es una cuestión de montaje y de señal, no de diagnóstico; para esta página lo que importa es que el palpador esté calibrado para el vástago que lleva montado.
El orden, de un vistazo
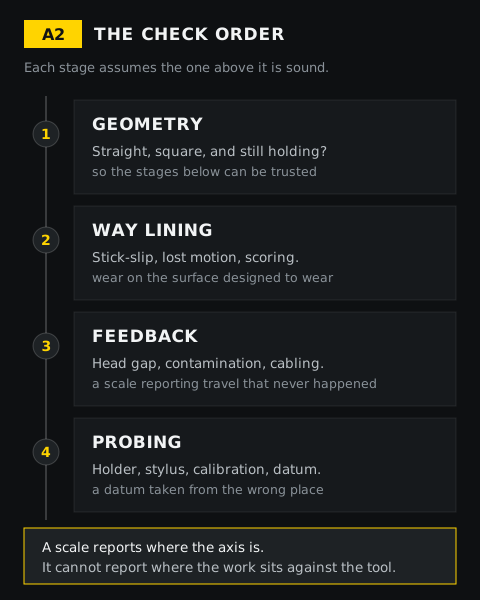
La dependencia va en un solo sentido. Cada etapa da por supuesta la anterior, y una lectura tomada por debajo de un fallo es una lectura que no sirve.
Si solo tiene cinco minutos
Cinco preguntas, respondidas con la máquina y con el papeleo, suelen indicar en qué etapa abrir:
- ¿El error apareció al mismo tiempo que un cambio — herramienta nueva, utillaje nuevo, una cota modificada, una actualización, otro operario? Si sí, empiece por la Etapa 4.
- ¿El error se repite en el mismo punto en todas las piezas? Si sí, es repetible y la geometría o la regla se pueden reparar o compensar. Si no, busque antes algo flojo o térmico.
- ¿Cambia entre máquina fría y caliente? Entonces la máquina se mueve con la temperatura y ninguna calibración del palpador lo va a sostener.
- ¿Aparece solo bajo carga? Entonces mire el carro y el apriete, no la regla.
- ¿La superficie acabada está marcada — chatter, escalones, un patrón que se repite con el eje? Entonces empiece por la Etapa 2.
Por dónde seguir
Las piezas citadas arriba: Linear Encoder, Touch Probe y Turcite B. Si el forro resulta ser la causa, la guía de recalzado cubre la decisión y los nueve pasos del trabajo. Y si prefiere describir el fallo en lugar de leer sobre él, escríbanos qué hace la máquina: el registro de mediciones de la nota de arriba es lo útil que puede enviar.