Concentricidad entre plato y punto giratorio: revisar los dos extremos
Los problemas de concentricidad en el torno se achacan al plato, porque el plato es la pieza grande. Cerca de la mitad de las veces el movimiento está en el contrapunto, y tres lecturas a lo largo de la pieza dicen cuál.
Dos extremos, un solo eje
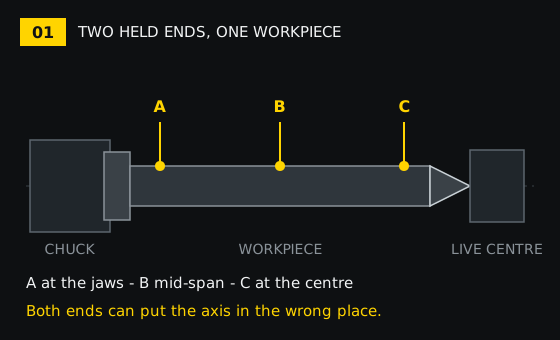
Un eje sujeto en el plato y apoyado en un punto giratorio queda localizado en los dos extremos a la vez, y la pieza sale tan recta como la línea entre esas dos localizaciones. Cuando sale cónica, ovalada, o con un acabado en el centro que no se limpia, la discusión va al plato porque el plato es la pieza grande y la fácil de culpar.
Esta página trata de separar los dos extremos. Todo lo que contiene se puede establecer con un comparador, una barra rectificada y una hora de paciencia.
Seis sitios donde mirar
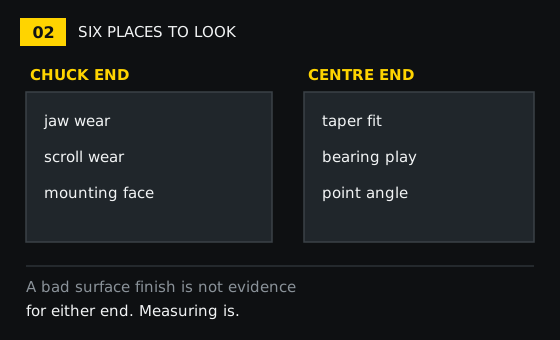
El extremo del plato aporta tres cosas: las garras, la espiral que las mueve y la cara sobre la que va montado el plato. El extremo del punto aporta otras tres: el agujero de centrado y el ángulo de punta que debe coincidir con él, el ajuste del cono en el contrapunto y los rodamientos del interior del punto.
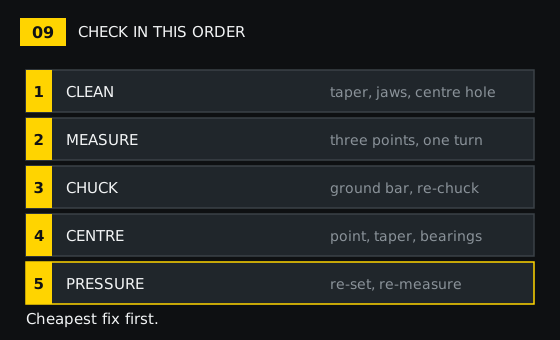
Revíselos en el orden del último esquema. Limpiar es gratis, una punta es barata y un plato no lo es.
Mida en tres puntos, una vuelta
Apoye el comparador en la pieza, nunca en las garras y nunca en los filos de una fresa que esté montada. Tome lectura en tres sitios: cerca de las garras, en el centro del vano y cerca del punto. En cada sitio gire el husillo a mano una vuelta completa y anote el valor mínimo y el máximo. La diferencia es la lectura en ese punto.
Anote también el diámetro en cada punto de medición. Medir sobre una superficie sin mecanizar, cónica o ya ovalada da un número que describe la pieza, no la máquina.
Qué patrón tiene
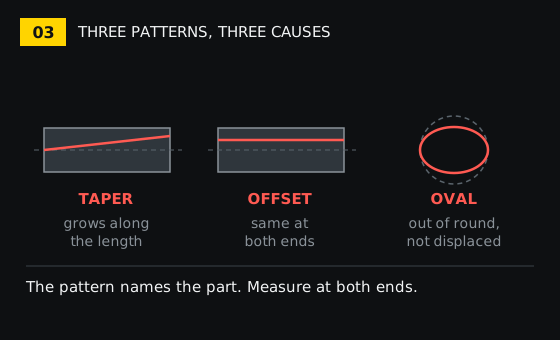
- Nada en A y crece hacia C. Los dos extremos no están en la misma línea. Es desalineación del contrapunto o una pieza montada inclinada, no un plato desgastado.
- Nada en C y lo peor en A. Las garras o la espiral. El punto no interviene.
- La misma lectura en los tres puntos, eje paralelo pero desplazado. El plato sujeta la pieza fuera de centro: desgaste de la espiral, una rebaba o viruta bajo una garra, o garras agarrando un diámetro para el que no se ajustaron.
- Ovalización en lugar de desplazamiento. Un plato de tres garras empuja una pieza de pared fina hacia un triángulo, y la pieza recupera al soltarla. Vuelva a medir con la pieza suelta.
- El error cambia al volver a montar la misma pieza. Es la pieza o su asiento, no la máquina. Gire la pieza 180 grados y vea si el error la sigue.
- El error cambia de una pieza a la siguiente. Desgaste del plato o del punto, porque la máquina no se ha movido pero el agarre sí.
El lado del plato
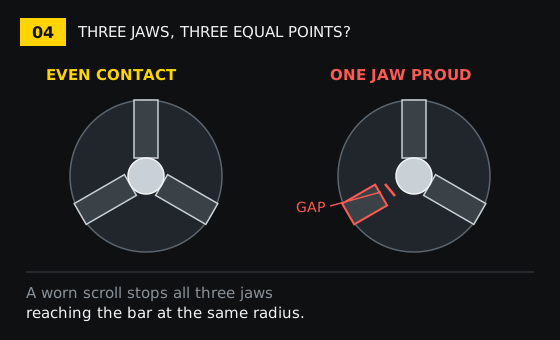
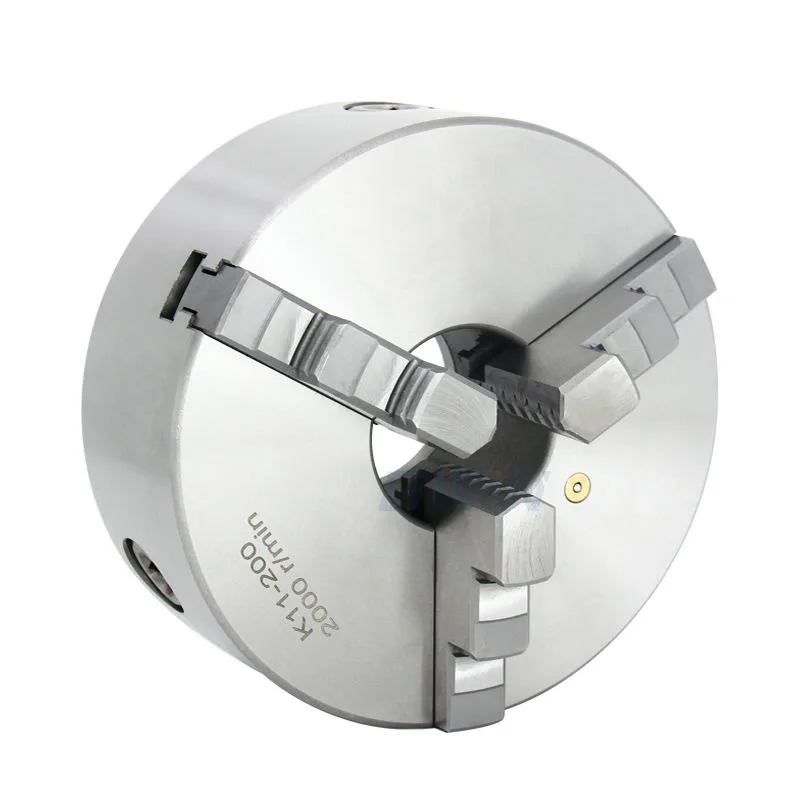
Un plato de tres garras autocentrante se centra por construcción: una espiral mueve las tres garras. El desgaste de la espiral no impide que las garras cierren, impide que cierren por igual, y el desplazamiento resultante se mantiene bastante constante para una posición dada de las garras. Así es como un plato desgastado repite el mismo error pieza tras pieza mientras gira suave a mano.
La comprobación es una barra rectificada de precisión, agarrada en toda la longitud de la garra, medida en dos diámetros a lo largo del tramo libre. Después se suelta, se mueve la espiral a otra posición, se vuelve a montar y se repite. Un problema de espiral mueve el número cuando cambia la posición de las garras. Un problema de garras suele aparecer en un sitio y no en el otro.
En este catálogo la ficha del K11 de tres garras indica una precisión de 0,05 mm para un plato manual de fundición y acero que cubre de 80 a 1630 mm de diámetro. Las fichas K12 de cuatro garras se describen como de alta precisión y autocentrantes, de 80 a 630 mm, sin cifra: en esas, tome el número de la ficha concreta que compre y no de la clase.
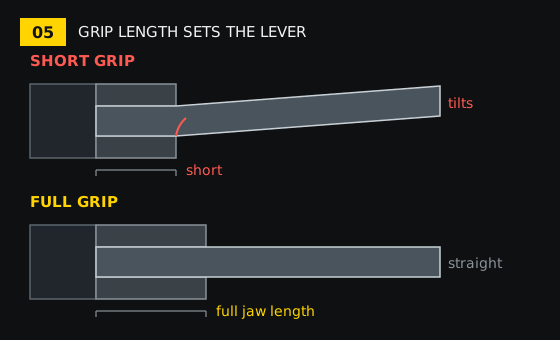
La longitud de agarre importa más de lo que parece. Sujetar 10 mm de una barra larga deja el resto libre para oscilar, de modo que un error de garra de unas centésimas se convierte en un error visible en el extremo. Agarre en toda la longitud de la garra y mantenga la pieza lo más cerca posible de las garras.
Revise también la cara de montaje. Una viruta o una rebaba entre el plato y el centrado del husillo inclina el plato entero, y ese error recorre toda la longitud y no cambia al volver a montar la pieza. Limpie el centrado, pase una piedra por las rebabas y vuelva a medir antes de decidir nada sobre las garras.
El lado del punto
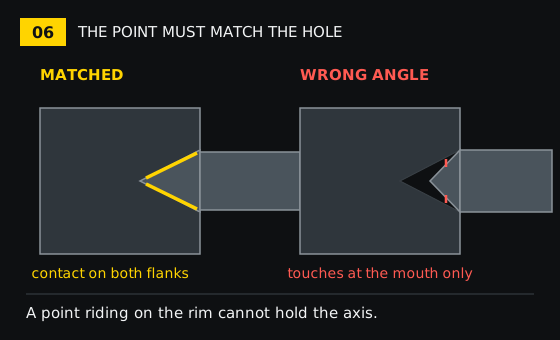
El ángulo de la punta tiene que coincidir con el agujero de centrado. Una punta de 60 grados en un agujero de 60 grados toca a lo largo de los dos flancos; una punta de cualquier otro ángulo apoya en la boca del agujero y localiza el extremo de la pieza sobre un círculo en lugar de sobre un cono. La pieza seguirá girando, y además se moverá.
Mire el agujero de centrado antes de culpar al punto. Un agujero taladrado fuera de centro, nunca repasado tras el tratamiento térmico, abocinado por una sobrecarga anterior o con viruta en el fondo no localiza nada. Si la pieza lo permite, repase el agujero en su sitio.
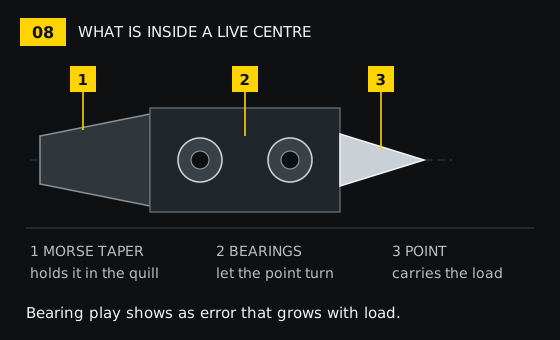
El ajuste del cono en el contrapunto se comporta como cualquier cono Morse: tiene que tocar a lo largo de su longitud. Un cono que ha girado, se ha rayado o se ha asentado sobre suciedad sujeta el punto inclinado, y el error crece hacia el extremo libre de la pieza.
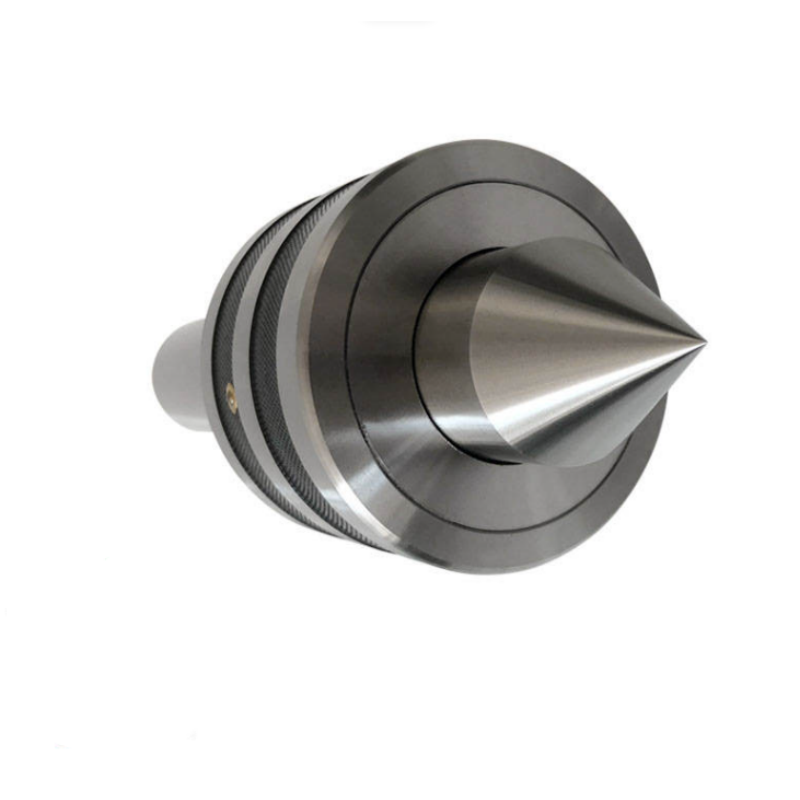
Los rodamientos del interior del punto son lo que permite que la punta gire con la pieza. Su holgura no se manifiesta girando el punto a mano al aire; se manifiesta bajo carga. Un punto que da lectura limpia en vacío y produce vibración en un corte más fuerte es sospechoso de rodamientos. Las fichas de este catálogo indican rodamiento como componente principal de estos puntos, y la familia de servicio medio figura en acero aleado a HRC58-62, con variantes de rodamiento sellado.
Presión del contrapunto
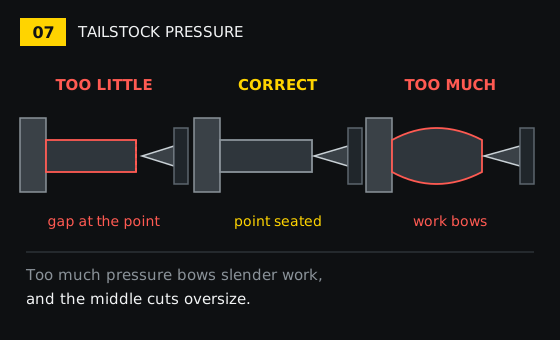
Con muy poca presión la punta solo se apoya: la pieza puede ser empujada por la herramienta, el agujero de centrado se desgasta y la lectura en el extremo del punto se vuelve inestable. Con demasiada, las piezas esbeltas se comban entre las garras y la punta, cortan sobredimensionadas en el centro y pueden abocinar el agujero de centrado.
Las lecturas dicen cuál de los dos casos tiene. Si el centro del vano es el peor de los tres puntos, el primer sospechoso es la presión, no el plato. Asiente la punta de modo que la pieza no se mueva, sin deformarla, y vuelva a tomar las tres lecturas.
Qué cifra se considera aceptable
Tómela de la ficha de la pieza que va a comprar. En este catálogo las fichas de puntos indican precisiones de 0,005 mm y 0,01 mm, y una ficha de servicio pesado separa estilos de alta precisión a 0,01 mm de estilos normales a 0,03 mm, a 2000 y 1500 rpm respectivamente. La ficha del plato K11 de tres garras indica 0,05 mm.
Esas cifras describen cosas distintas. Un punto, un plato y un montaje no se miden igual y no se pueden comparar directamente. Cada extremo fija su propio suelo y el montaje es peor que cualquiera de los dos, así que gastar en el extremo que ya es el mejor mueve el número en la dirección equivocada para el dinero empleado.
Cuándo sustituir es más barato que ajustar
Unas garras abocinadas, que solo agarran por detrás, no se recuperan limpiando. En un plato de espiral desgastada la respuesta honesta es un plato nuevo; un taller pequeño no puede repasar la espiral de forma económica. Los puntos funcionan al revés: la punta es el consumible. En este catálogo figuran puntos de punta recambiable junto a los fijos, y en esos la punta es la pieza que se desgasta.
Unos rodamientos ruidosos o con holgura significan punto nuevo. Una punta dañada significa punta nueva cuando el diseño lo permite, y punto nuevo cuando no.
Qué enviarnos
Si prefiere describir el problema en lugar de perseguirlo: el plato (tres o cuatro garras, diámetro, manual o hidráulico), el punto (tipo, cono, ángulo de punta), la pieza (diámetro, longitud, material) y las tres lecturas con sus diámetros y el ajuste del contrapunto. Con eso basta para decir qué extremo es la causa probable.
Clases citadas arriba: Platos y puntos giratorios y Puntos giratorios. Si el problema está en la herramienta y no en la pieza, el orden para revisar pinza y portaherramientas cubre ese extremo; el orden para revisar la precisión de la máquina cubre la máquina en sí.
Piezas citadas arriba: el plato K11 de tres garras, el plato K12 de cuatro garras, el punto giratorio de punta de bola y el punto MT6 de servicio pesado.