Excentricidad de pinzas y portaherramientas: el orden para revisarla
Esta página trata de averiguar de dónde viene realmente la excentricidad en un montaje ER o BT. Medirla con más precisión es la parte fácil; decidir qué pieza cambiar es la página.
Qué hace realmente la excentricidad
Excentricidad significa que el filo no está donde la máquina cree que está. Una fresa de cuatro filos con excentricidad no corta cuatro virutas iguales: uno o dos filos soportan casi toda la carga y el resto roza. Los síntomas son fáciles de interpretar mal: un acabado que no se limpia, agujeros que salen fuera de medida o cónicos, vibración que aparece a cierta profundidad, herramientas pequeñas que se rompen mucho antes de desgastarse.
Ninguno de esos síntomas nombra la pieza culpable. Ese es el problema que trata esta página: no cómo medir con más precisión, sino dónde mirar una vez que ya se sabe que la excentricidad está ahí.
Cuatro interfaces, una sola lectura
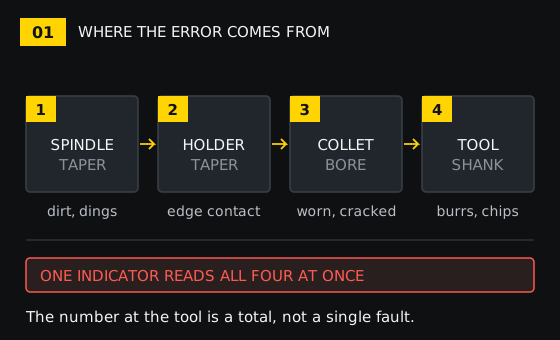
La lectura en la herramienta es una suma. El cono del husillo, el cono del portaherramientas, la pinza y el mango de la herramienta aportan cada uno su error, y el comparador los ve todos a la vez. Cambiar una pinza cuando el cono está sucio, o cambiar un portaherramientas cuando la pinza está desgastada, es el error habitual: se sustituye la pieza que está a mano.
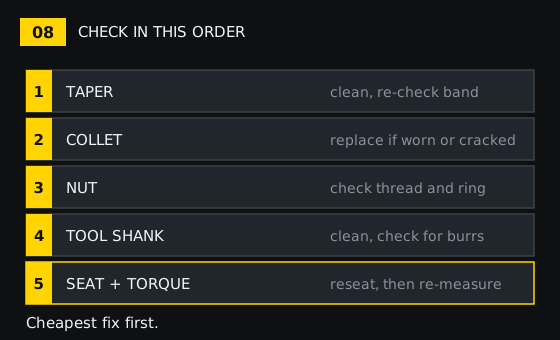
El orden de abajo sigue el coste. Limpiar y volver a medir es casi gratis. Una pinza es consumible. Un portaherramientas no lo es.
Las piezas que está revisando
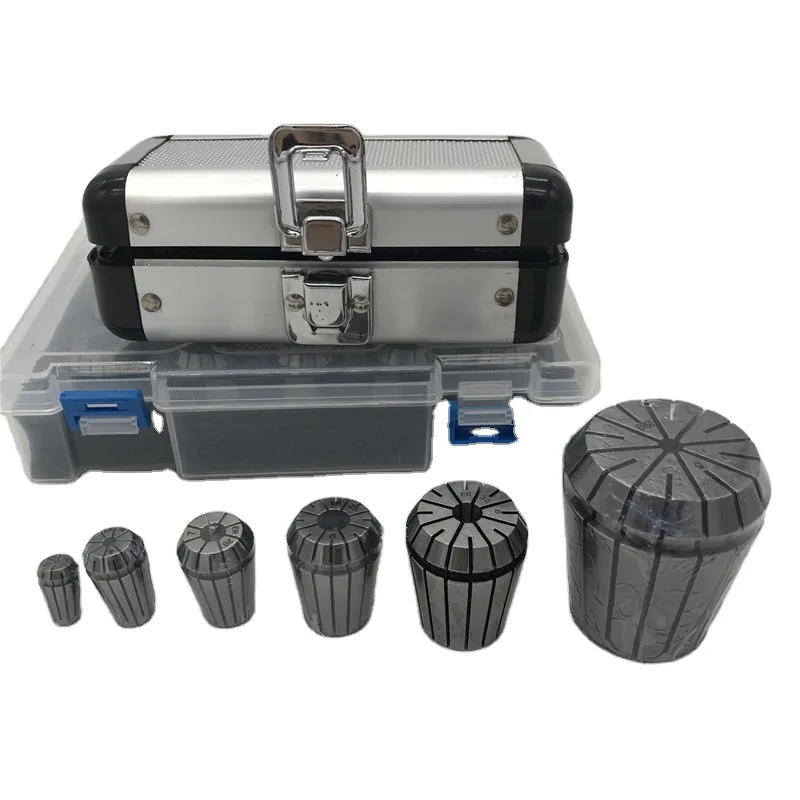
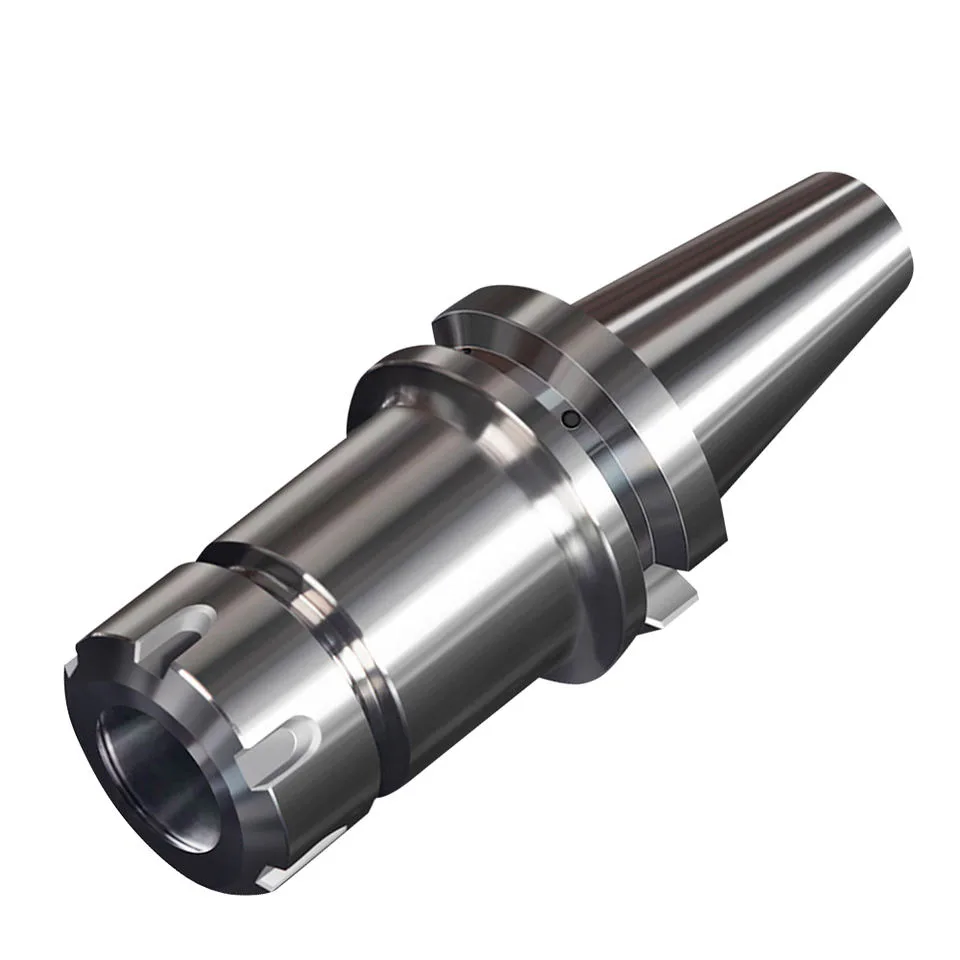
En este catálogo las pinzas figuran como acero de resorte con dureza 44-48, y la serie ER va de ER11 a ER50 entre las fichas. Los portaherramientas figuran como BT30, BT40, BT50, DIN y HSK, con dureza del cono HRC56-58 en las fichas BT que la indican.
Mida antes de cambiar nada
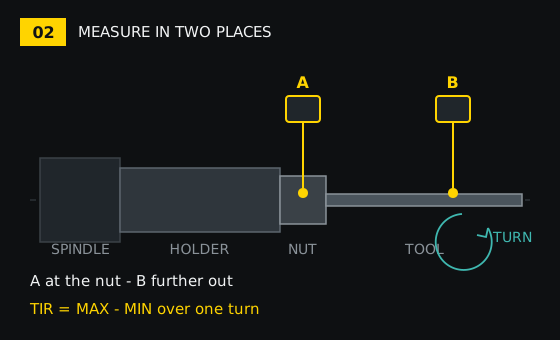
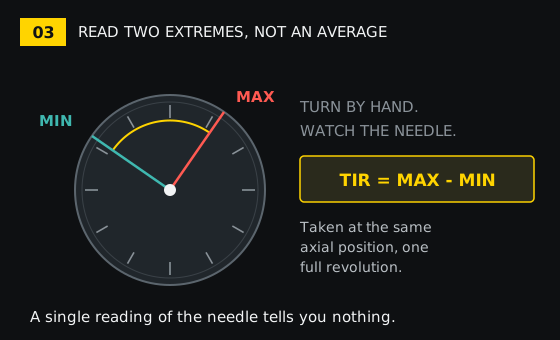
Limpie primero el cono y la pinza: una viruta cambia el número. Coloque la herramienta, fije el comparador en la mesa o en la cara del husillo y apoye el palpador en el mango, nunca en los filos. Gire el husillo a mano una vuelta completa y anote la lectura mínima y la máxima. La diferencia es el número que importa.
Tómela en dos puntos: cerca de la tuerca y más adelante en el mango. Anote la distancia entre ambos. Sin esa distancia la segunda lectura no se puede interpretar, y el par de lecturas es lo que separa los dos modos de fallo que se explican más abajo.
Qué cifra se considera aceptable
Tómela de la ficha de la pieza que va a comprar, no de una cifra general. En este catálogo las fichas de portaherramientas indican excentricidad máxima por debajo de 0,005 mm y tolerancia de cono por debajo de AT3, mientras que las fichas de pinzas indican cifras de precisión de 0,005 mm, 0,008 mm y 0,015 mm según el producto. No son intercambiables: describen calidades distintas.
La consecuencia práctica es que el portaherramientas fija el suelo. Un montaje no puede ser mejor que el portaherramientas sobre el que se construye, y una pinza con una cifra más holgada que su portaherramientas sumará esa tolerancia por encima. Gastar en la pinza cuando el límite está en el portaherramientas mueve el número en la dirección equivocada para el dinero empleado.
Revisión 1 — El cono
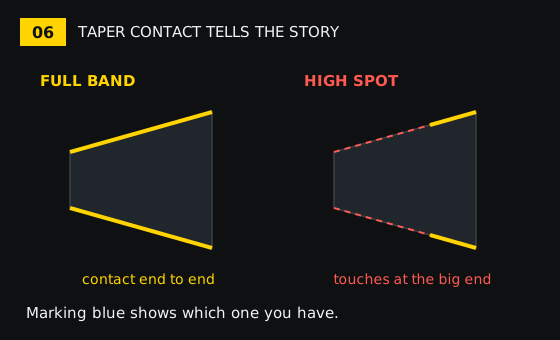
El cono de un portaherramientas tiene que tocar a lo largo de su longitud, no en un extremo. Un cono que solo contacta cerca de la brida mantiene recta la parte trasera y deja moverse la delantera, lo que aparece como excentricidad que crece con la distancia y que cambia al volver a asentar el portaherramientas en otra posición angular.
Compruébelo con azul de marcado: una película fina en el cono, asiente el portaherramientas, gire, retire. El patrón debe ser una banda en toda la longitud. Un anillo brillante en el extremo grande sin nada más adentro es un punto alto, normalmente un golpe, una rebaba o viruta incrustada. Límpielo, pase una piedra suave y compruebe otra vez. Si la banda no vuelve, el portaherramientas está acabado.
Revise también el cono del husillo. La suciedad ahí mueve el portaherramientas, y ningún cambio de pinza lo corrige.
Revisión 2 — La pinza
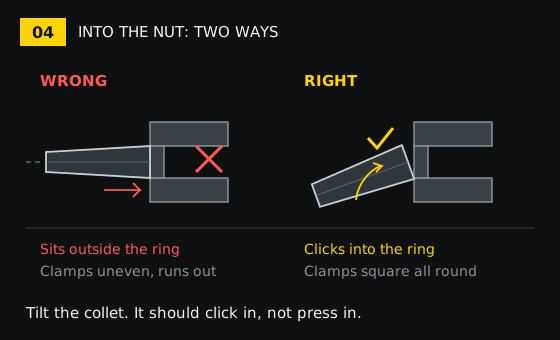
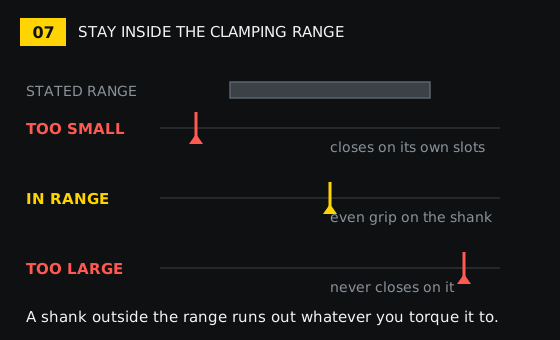
Hay dos fallos distintos y se ven distintos. Mecánico: grietas en la raíz de una ranura, un anillo pulido en el interior del alojamiento, la punta aplastada o abierta. Geométrico: la pinza ya no cierra de forma uniforme, porque la herramienta queda fuera de su rango de agarre o porque la pinza nunca se asentó bien en la tuerca.
El anillo excéntrico es lo que se hace mal. La pinza tiene que entrar en la tuerca inclinada y encajar en ese anillo antes de que el conjunto se acerque al portaherramientas. Empujada recta queda fuera del anillo y, al apretar la tuerca, la pinza entra torcida.
Sobre el rango de agarre: no fuerce una pinza. Una herramienta por debajo del límite inferior del rango agarrará por los bordes de las ranuras, mal, y tendrá excentricidad por mucho que se apriete la tuerca. El rango está en la ficha; úselo.
Revisión 3 — La tuerca
La tuerca hace dos trabajos: engancha el anillo de la pinza y arrastra la pinza hacia el cono. Una rosca desgastada aprieta sin arrastrar, así que la pinza no llega a cerrar y la lectura no se mueve. Busque filetes aplanados, anillo picado y moleteado pulido.
Una tuerca con rodamiento gira con menos esfuerzo y transmite menos torsión a la pinza al apretar. No cura una pinza desgastada, pero en un montaje que por lo demás está bien es la diferencia entre un número que se repite y otro que se mueve cada vez que se cambia la herramienta.
Apriete la tuerca en el portaherramientas, no en la máquina, y apriete de forma uniforme. Golpear la tuerca con una llave para asentarla deforma la pinza, que es una forma segura de crear la excentricidad que se pretendía quitar.
Revisión 4 — El mango de la herramienta
El mango tiene que ser redondo, estar limpio y quedar dentro del rango de la pinza. Una rebaba dejada por un arrastre anterior, refrigerante seco, daño en un plano weldon o un mango rectificado fuera de centro aparecen como excentricidad que no cambia al sustituir la pinza.
Asegúrese de que la pinza agarra el mango y no los filos. Agarrar los filos apoya la pinza sobre una superficie interrumpida y no puede ser concéntrico. Hay una longitud mínima de mango dentro de la pinza, y la fija la pinza, no la comodidad.
Revisión 5 — Asiento y apriete
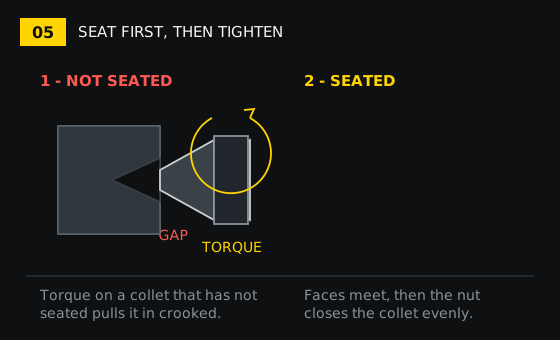
Primero asentar: el conjunto de pinza y tuerca entra en el portaherramientas y los conos se tocan antes de aplicar par. Apretar un conjunto sin asentar arrastra la pinza torcida, y el error queda dentro antes del primer corte.
Después, vuelva a medir. Una lectura tomada tras el apriete dice con qué va a cortar la máquina. Una lectura tomada antes dice cómo estaban las piezas en el banco. No son el mismo número, y el que importa es el primero.
Qué le dice el par de lecturas
- El error crece con la distancia a la tuerca. Es una inclinación: el cono, el asiento o la tuerca. Cuanto más lejos se mide, mayor es, en proporción.
- El error es igual en las dos posiciones. Es un desplazamiento paralelo: el alojamiento de la pinza o el mango de la herramienta. El eje está desplazado pero no inclinado.
- El error cambia al girar la herramienta dentro de la pinza. Es el mango o el alojamiento de la pinza, no el portaherramientas.
- El error cambia al asentar el portaherramientas en otra posición angular. Es el cono del husillo o el del portaherramientas.
- El error cambia entre máquina fría y caliente. Es térmico, no desgaste. Vuelva a medir antes de comprar nada.
Cuándo sustituir es más barato que ajustar
Las pinzas son consumibles. Una pinza agrietada, pulida por dentro o usada fuera de su rango no se recupera limpiando, y el tiempo empleado cuesta más que la pinza. Los portaherramientas no son consumibles: uno con un punto alto que no sale con piedra, o con un cono que ya no muestra banda completa, hay que sustituirlo, y ninguna elección de pinza lo compensa.
La secuencia más barata es la del último esquema: limpiar, medir, volver a asentar, medir otra vez y después sustituir la pieza más barata a la que apunten las lecturas.
Qué enviarnos
Si prefiere describir el montaje en lugar de diagnosticarlo: tipo y cono del portaherramientas (BT30, BT40, BT50, DIN, HSK), serie de pinza y rango de tamaño que necesita, diámetro del mango y las lecturas que tenga con las distancias a las que las tomó. Con eso basta para decir qué pieza es la causa probable y qué piezas cotizar.
Si al final el límite está en la pinza, el juego ER32 AA indica su cifra de precisión en la ficha. Del lado del portaherramientas, los portaherramientas BT30 / BT40 / BT50 ER32 detallan excentricidad, tolerancia de cono y equilibrado. O envíe las lecturas y le diremos a cuál de los dos apuntan los números.
Clases citadas arriba: Pinzas y portaherramientas y Pinzas. Si la pregunta sigue siendo qué comprar en lugar de qué arreglar, las páginas de categoría llevan los rangos y las calidades. Y el orden para revisar una máquina que perdió precisión cubre la máquina en sí, que es la etapa anterior a esta.