Sustitución de Turcite B: cómo saber si la guía de una máquina necesita un forro nuevo
Esta página trata de la decisión: si una guía deslizante ha superado el punto en que el ajuste y la lubricación todavía sirven. Para el material en sí — colores, anchos de lámina, espesores y adhesivo — véase la categoría Turcite B.
Por qué las guías deslizantes pierden precisión
Una guía deslizante (de caja) soporta el órgano móvil sobre un forro de baja fricción adherido a una de las caras. En muchísimas máquinas todavía en servicio ese forro es un material de PTFE del tipo Turcite B: se adhiere a la superficie móvil y después se mecaniza y se rasquetea hasta recuperar la geometría.
El forro está para desgastarse en lugar del hierro. Trabaja contra una guía de fundición lubricada, mantiene baja la fricción y resiste los refrigerantes y los aceites que están siempre presentes en una máquina herramienta. El desgaste, por tanto, es esperable. La pregunta no es si el forro se ha desgastado, sino si se ha desgastado más allá del punto en que algo distinto de su sustitución devolverá la máquina a su geometría.
Las señales de que el forro ya no da más
- La geometría deja de mantenerse. Nivela y alinea la máquina y, en días o semanas, vuelve a desviarse. Un pequeño movimiento tras un ajuste reciente es asentamiento normal; una deriva repetida suele indicar que la superficie de apoyo ya no sostiene una película de aceite constante.
- Conicidad inexplicable en el torneado. Mismo programa, misma herramienta, mismo material, y la conicidad a lo largo del bancada va creciendo. Es una de las primeras cosas que nota el operario y una de las últimas que alguien sospecha que sea un problema de guías.
- Balanceo o salto al recorrer el eje. El carro sube o baja al pasar por una zona concreta de la guía. Donde todavía se pueda apoyar un comparador sobre el órgano móvil, aparece como un escalón en la lectura al cruzar esa zona.
- Adherencia y trepidación a avance bajo. El carro ya no se mueve con suavidad cuando avanza despacio. Las superficies mecanizadas presentan marcas de trepidación regulares y el eje parece agarrarse y soltarse.
- Daño visible en el hierro de contacto. Rayados, agarrotamiento, metal arrancado o embebido, zonas pulidas y brillantes, o un depósito oscuro y barnizado donde la lubricación se ha degradado. El daño en el hierro importa tanto como el desgaste del forro: un forro nuevo adherido sobre una guía dañada no devolverá la geometría por sí solo.
- El estado del propio forro. Desgastado hasta la línea de unión, levantado o despegado en los bordes, agrietado, o con una reparación antigua — suplementos, calzos o una zona parcheada. Cualquiera de estas cosas significa que el forro ya no es una superficie de apoyo continua.
- El aceite ya no se queda donde hace falta. Las ranuras de lubricación están obstruidas, o el forro se ha alisado hasta no poder sostener película. Los operarios suelen describirlo como que la máquina trabaja en seco aunque el sistema de lubricación funcione.
Confirmarlo con mediciones
La observación indica dónde mirar; la medición dice qué trabajo hay que hacer. Merece la pena tomar cuatro lecturas antes de desmontar nada.
- Rectitud de la guía en el plano vertical — un nivel de precisión a lo largo del carro, una regla y una galga, o un láser o autocollimator si se dispone de ellos.
- Paralelismo entre las dos superficies de guía sobre las que apoya el órgano móvil.
- Juego y balanceo — un comparador sobre el órgano móvil mientras se recorre el eje y, después, cargado en la dirección de corte, para separar el juego real del movimiento elástico.
- El escalón real donde el forro se encuentra con su cara de referencia sin desgastar, para saber cuánto material hay que recuperar.
Compare esas lecturas con los valores de aceptación del fabricante de la máquina para ese modelo y esa configuración. Son específicos de cada máquina: no existe un umbral universal útil, y una cifra tomada de otra máquina le llevará a engaño.
Antes de desmontar nada
Registre todas las mediciones primero. Una vez retirado el forro viejo, ya no queda nada con lo que comparar.
También conviene confirmar que las guías reciben aceite antes de pedir material. Una parte de las quejas por «guía desgastada» resultan ser un problema de suministro de lubricante: un dosificador obstruido, una bomba que ha perdido el cebado o una tubería que no se reconectó tras un trabajo anterior.
Los nueve pasos, en orden
Esta es la secuencia con la que trabajamos. Los esquemas siguientes representan cada paso: son diagramas, no fotografías de una máquina concreta.
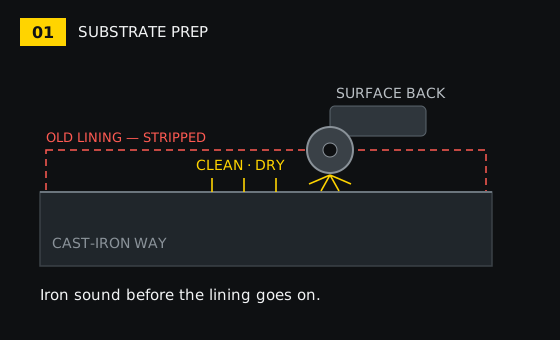
Paso 1 — Preparación del sustrato
Retire el forro viejo y lleve el hierro a una superficie sana, limpia y seca. Los rayados, el agarrotamiento o el metal embebido se tratan aquí. Un forro nuevo adherido sobre una guía dañada no devolverá la geometría, y es la forma más habitual de que un trabajo de reencamisado no dé el resultado esperado.
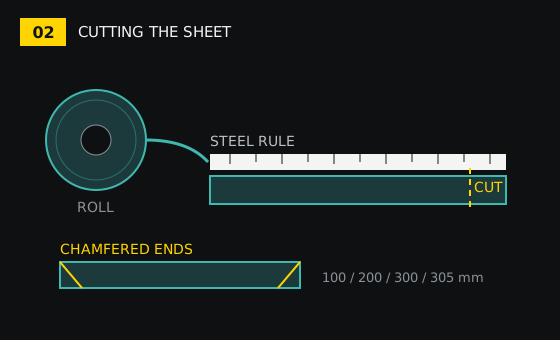
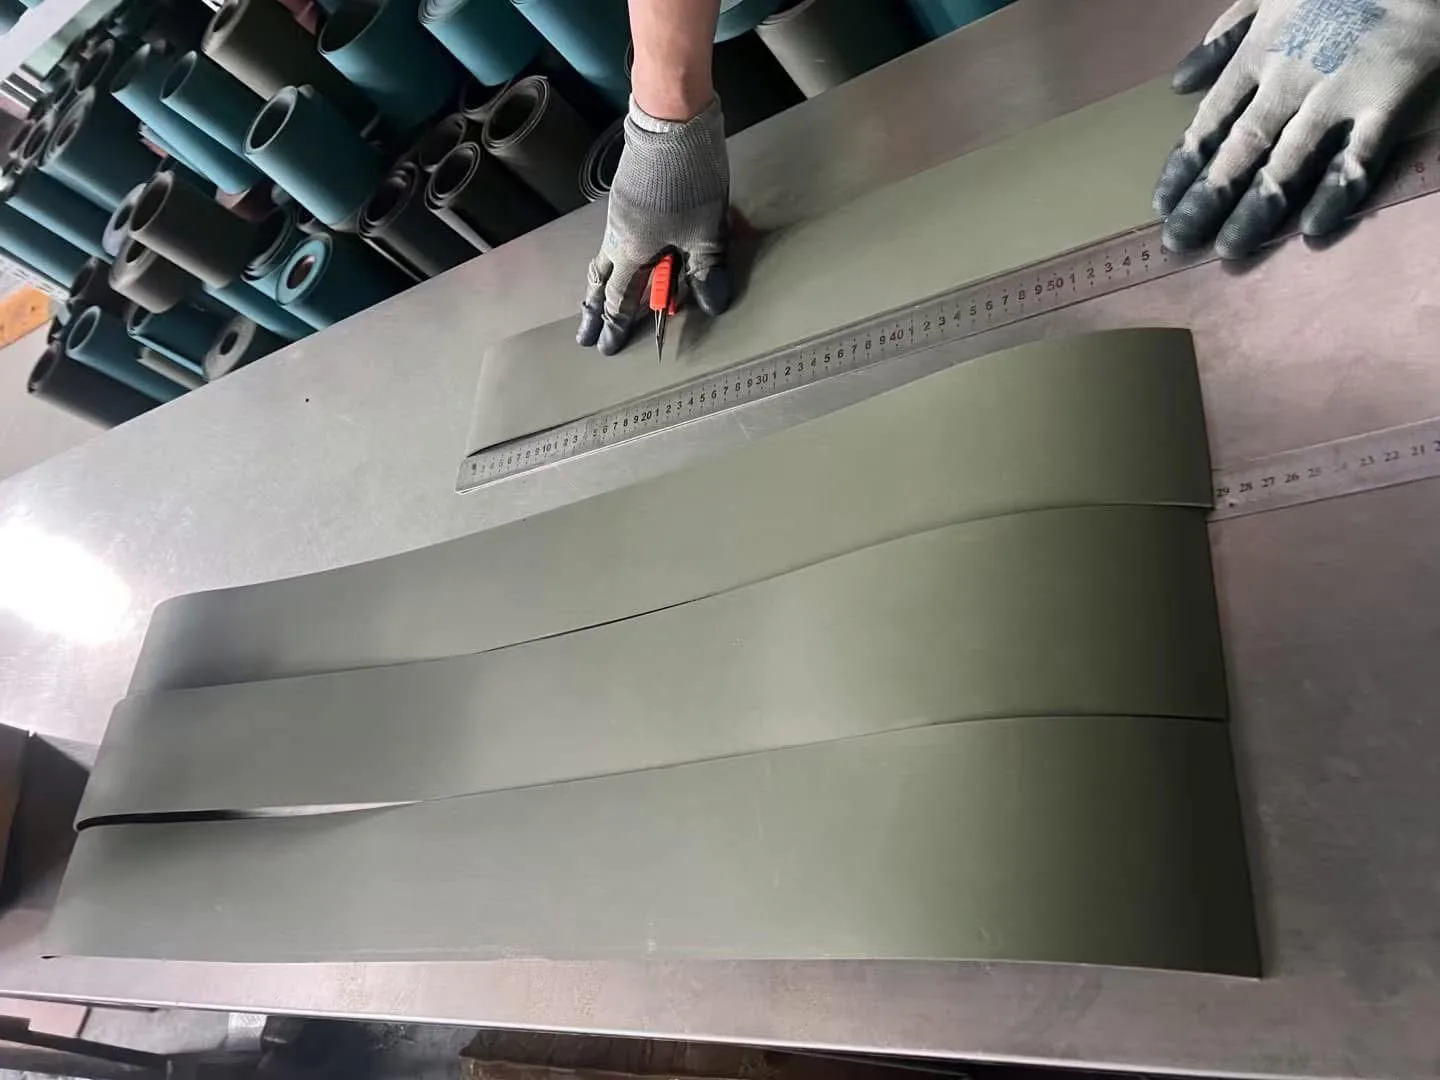
Paso 2 — Corte de la lámina
Se desenrolla el rollo, se mide con una regla de acero y se corta a las dimensiones de la tira para esa guía. Los extremos se achaflanan para que asienten limpiamente en lugar de quedar levantados en la unión.
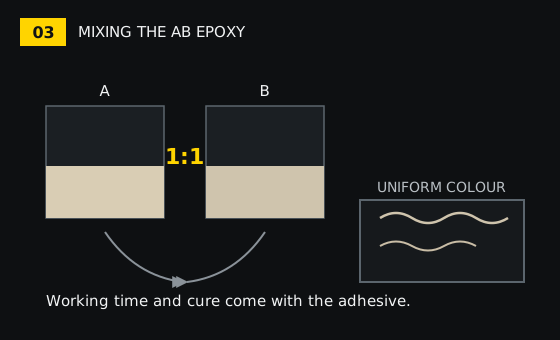
Paso 3 — Mezcla del epoxi AB
Los dos componentes se dosifican en la proporción indicada AB = 1:1 y se mezclan a fondo hasta obtener un color uniforme. Un adhesivo mal mezclado cura de forma desigual, y la zona que nunca cura del todo es la que después se despega.
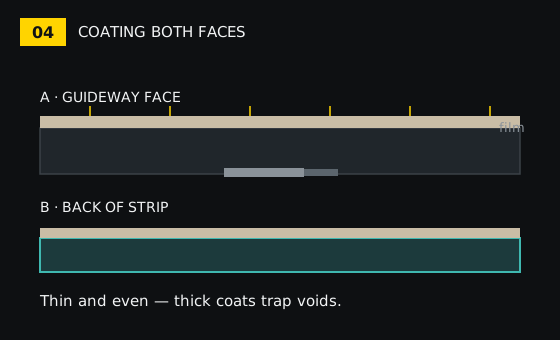
Paso 4 — Encolado de ambas caras
Se aplica una capa fina y uniforme tanto sobre la superficie de la guía como sobre el dorso de la tira. Una capa irregular o demasiado gruesa es lo que produce huecos atrapados y puntos altos al prensar la tira.
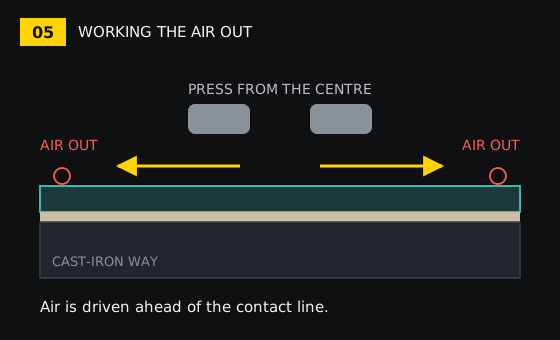
Paso 5 — Colocación y expulsión del aire
La tira se coloca y se prensa desde el centro hacia los dos bordes. El contacto avanza hacia fuera, de modo que el aire atrapado se empuja por delante de la línea de contacto en vez de quedar sellado bajo el centro de la tira.
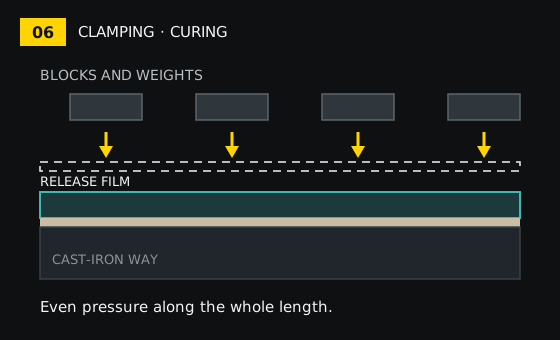
Paso 6 — Prensado y curado
Se coloca una lámina antiadherente sobre la tira y, a continuación, bloques y pesos aplican una presión uniforme a lo largo de toda la longitud mientras el adhesivo cura. La presión, el tiempo de mantenimiento y el curado siguen lo indicado por el adhesivo suministrado con el lote: tanto el tiempo de trabajo como el curado varían con la temperatura del taller, así que siga esa ficha y no una cifra genérica.
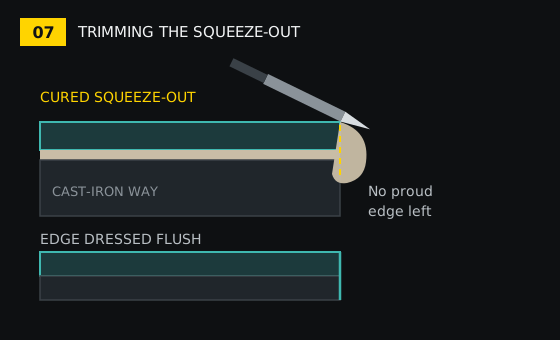
Paso 7 — Rebarbado y limpieza del sobrante
Una vez curado, se recorta el adhesivo sobrante de los bordes y se repasan los cantos de la tira. No debe quedar ninguna rebaba levantada ni restos sueltos que interfieran con el órgano de contacto.
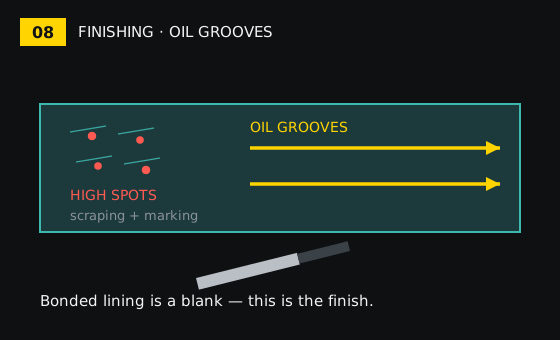
Paso 8 — Acabado y ranuras de aceite
El forro tal como se adhiere es un bruto, no una superficie de apoyo. El rasqueteado a mano, el marcado de las huellas de contacto y el tallado de las ranuras de lubricación son lo que lo lleva al estado que la máquina necesita. Una pasta de marcado como la Tuschierpaste muestra dónde está realmente el contacto, que es como se localizan los puntos altos en lugar de suponerlos.
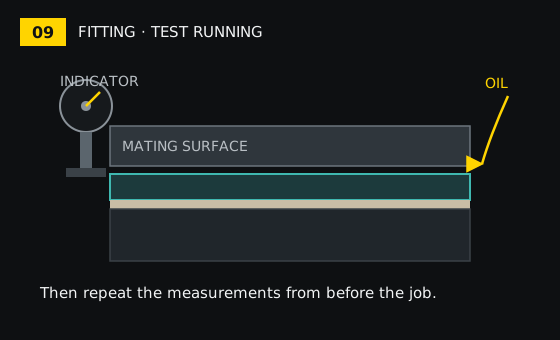
Paso 9 — Ajuste, montaje y puesta en marcha
Se ajustan las superficies de contacto, se alimenta aceite por el circuito de lubricación y se comprueban las holguras con un comparador. Después se repiten las mediciones registradas antes del trabajo y se comparan: esa comparación, y no el simple hecho de que la máquina gire, es lo que dice si el trabajo ha dado resultado.
Lo que el reencamisado no arregla
- El desgaste o los rayados del hierro subyacente, que hay que resolver antes de adherir el forro.
- Los errores que provienen del husillo, del sistema de captación o de la bancada y el nivelado.
- Una máquina que simplemente necesita que se restablezca el suministro de lubricante.
Lo que tenemos en existencias
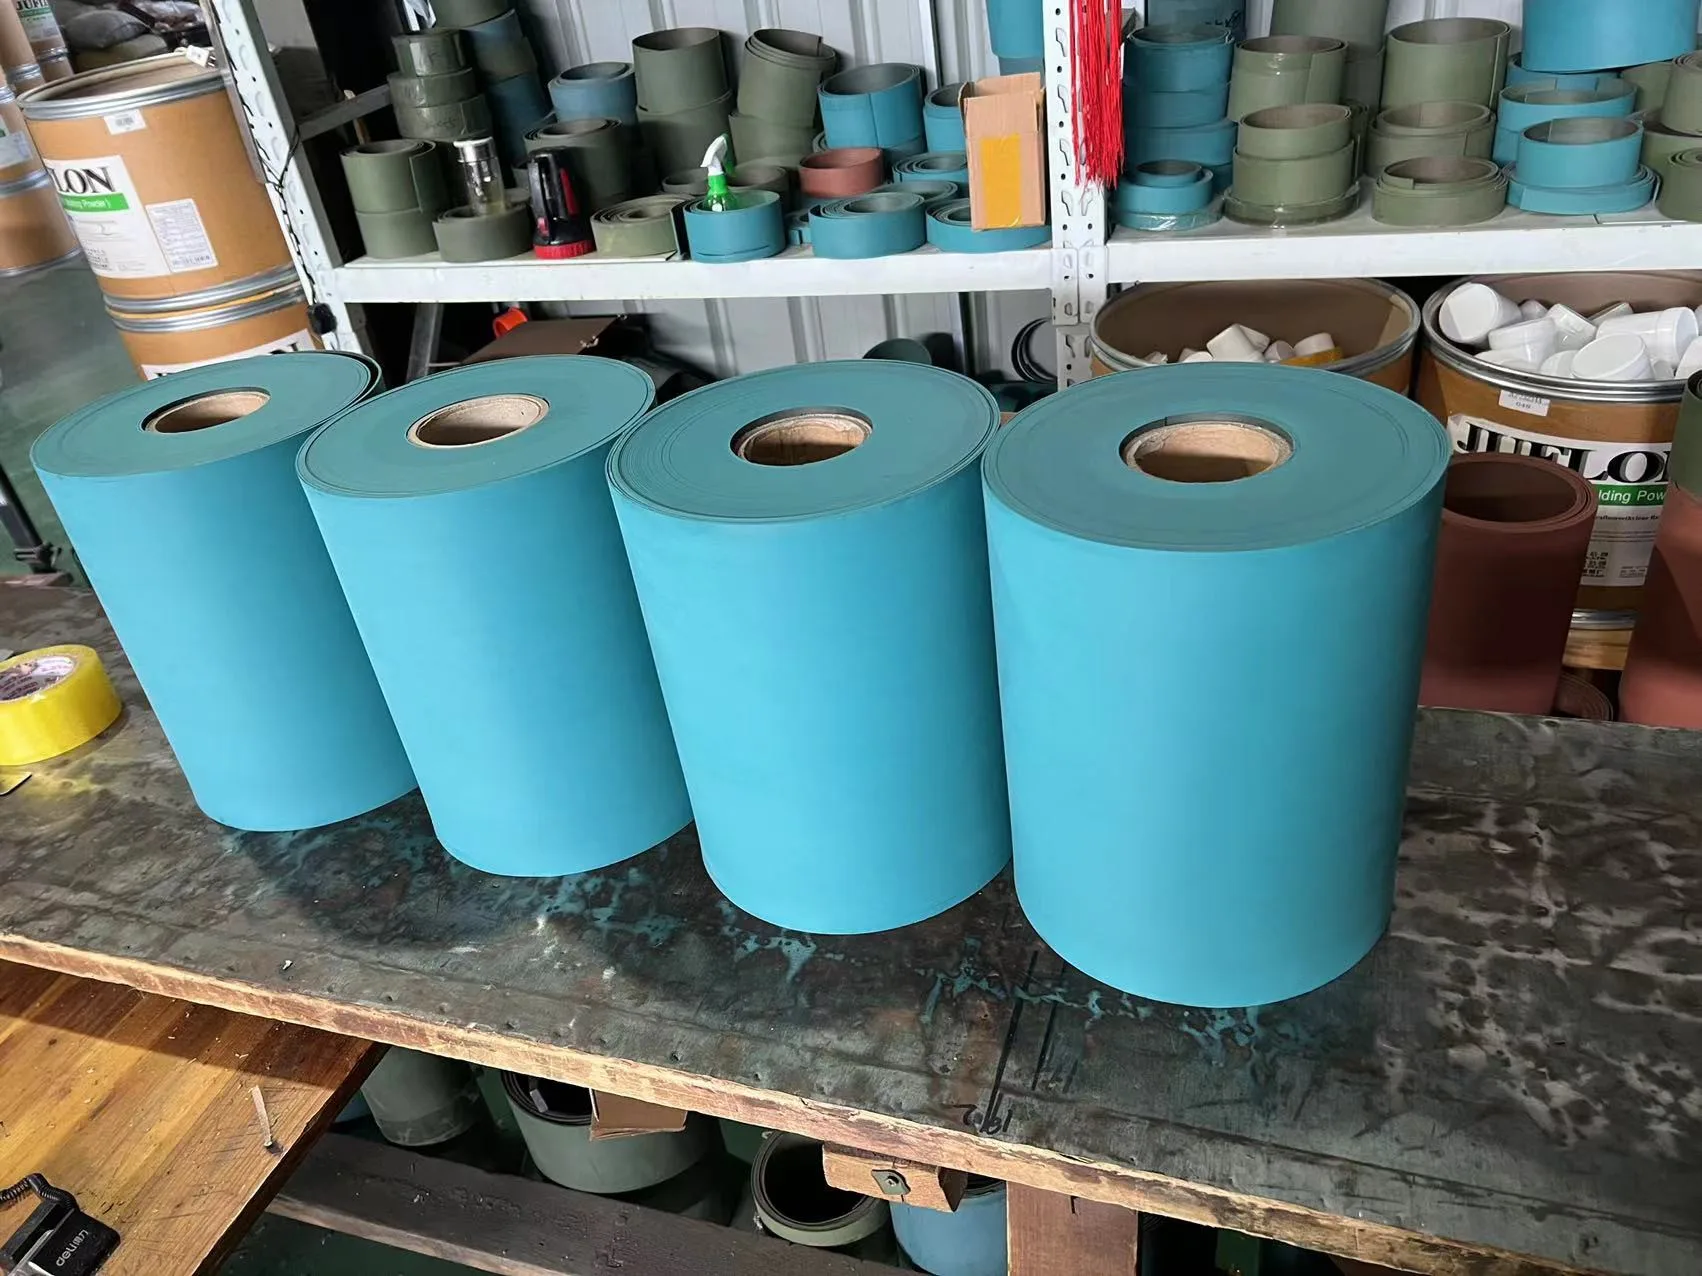
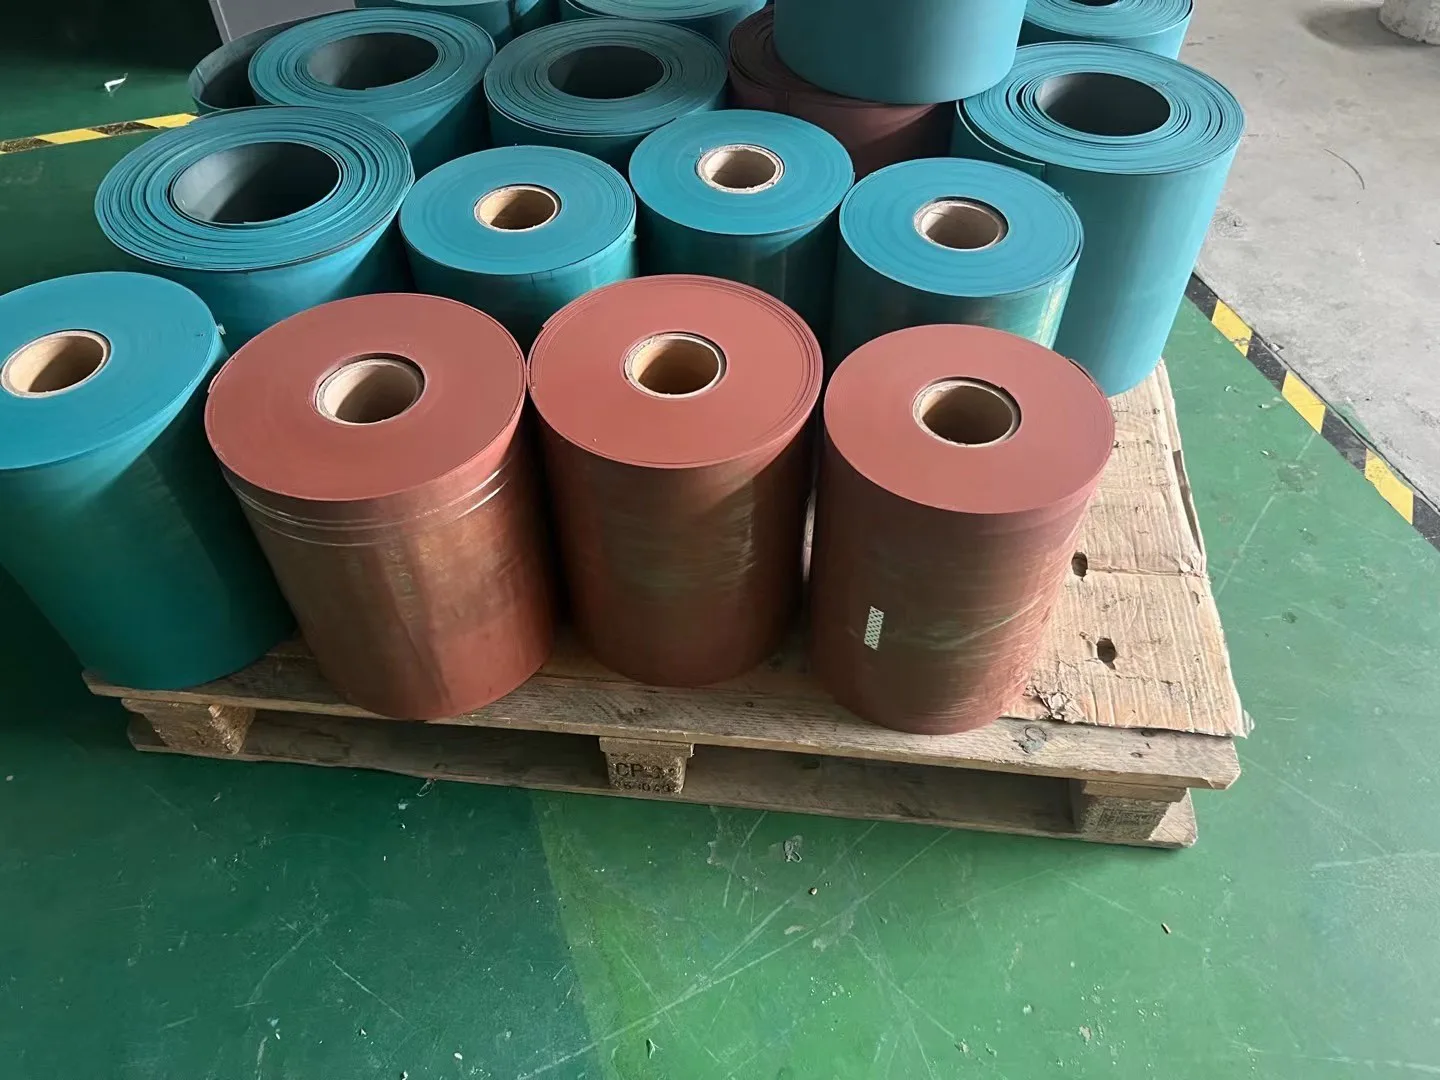
Las láminas se manejan en cuatro colores catalogados — azul, verde, marrón y rojo ladrillo — en anchos de 100, 200, 300 y 305 mm, con espesores de 0,8–3,2 mm en las láminas catalogadas. Se aceptan medidas OEM, y la lámina rojo ladrillo se cotiza contra el requisito y no desde una lista fija.
El espesor no es una elección estética. Determina cuánto material habrá que mecanizar y rasquetear para devolver la geometría a la máquina, así que conviene decidirlo antes de cortar el rollo y no después.
Las cuatro calidades catalogadas: lámina azul · lámina verde · lámina marrón · lámina rojo ladrillo.
Adhesivo y pasta de marcado
Junto a las láminas se cataloga un adhesivo epoxi de dos componentes con proporción AB = 1:1, y una pasta de marcado para trabajos de ajuste y comprobación. Pedir el adhesivo junto con la lámina mantiene la pareja casada con el lote que realmente va a utilizar.
Embalaje y entrega
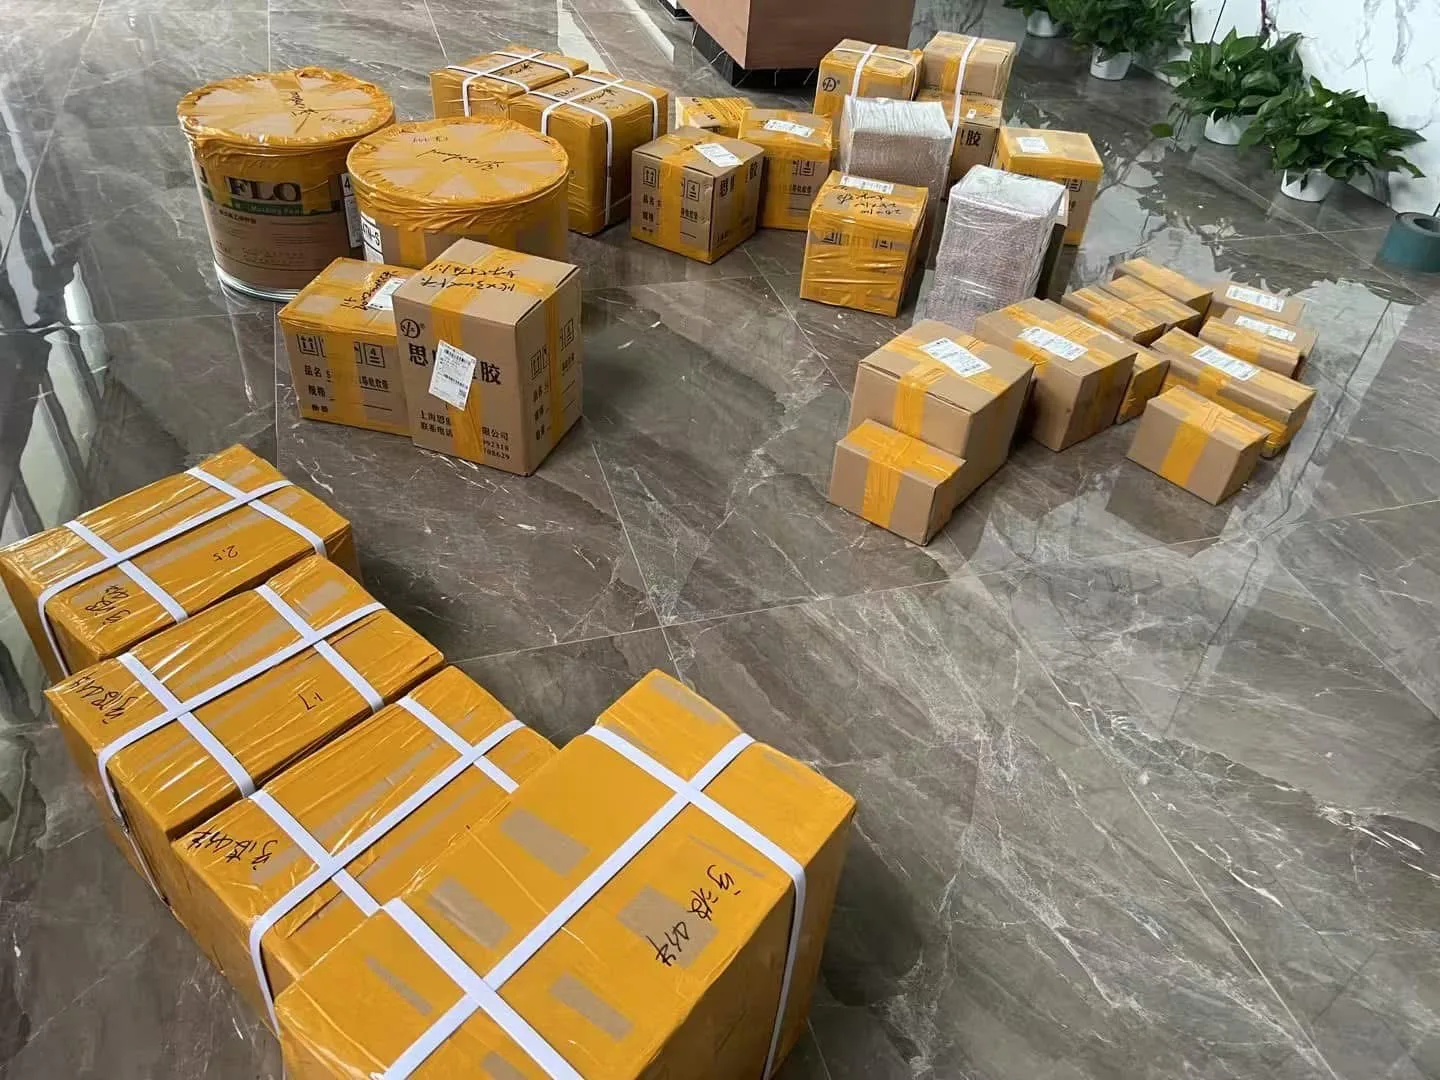
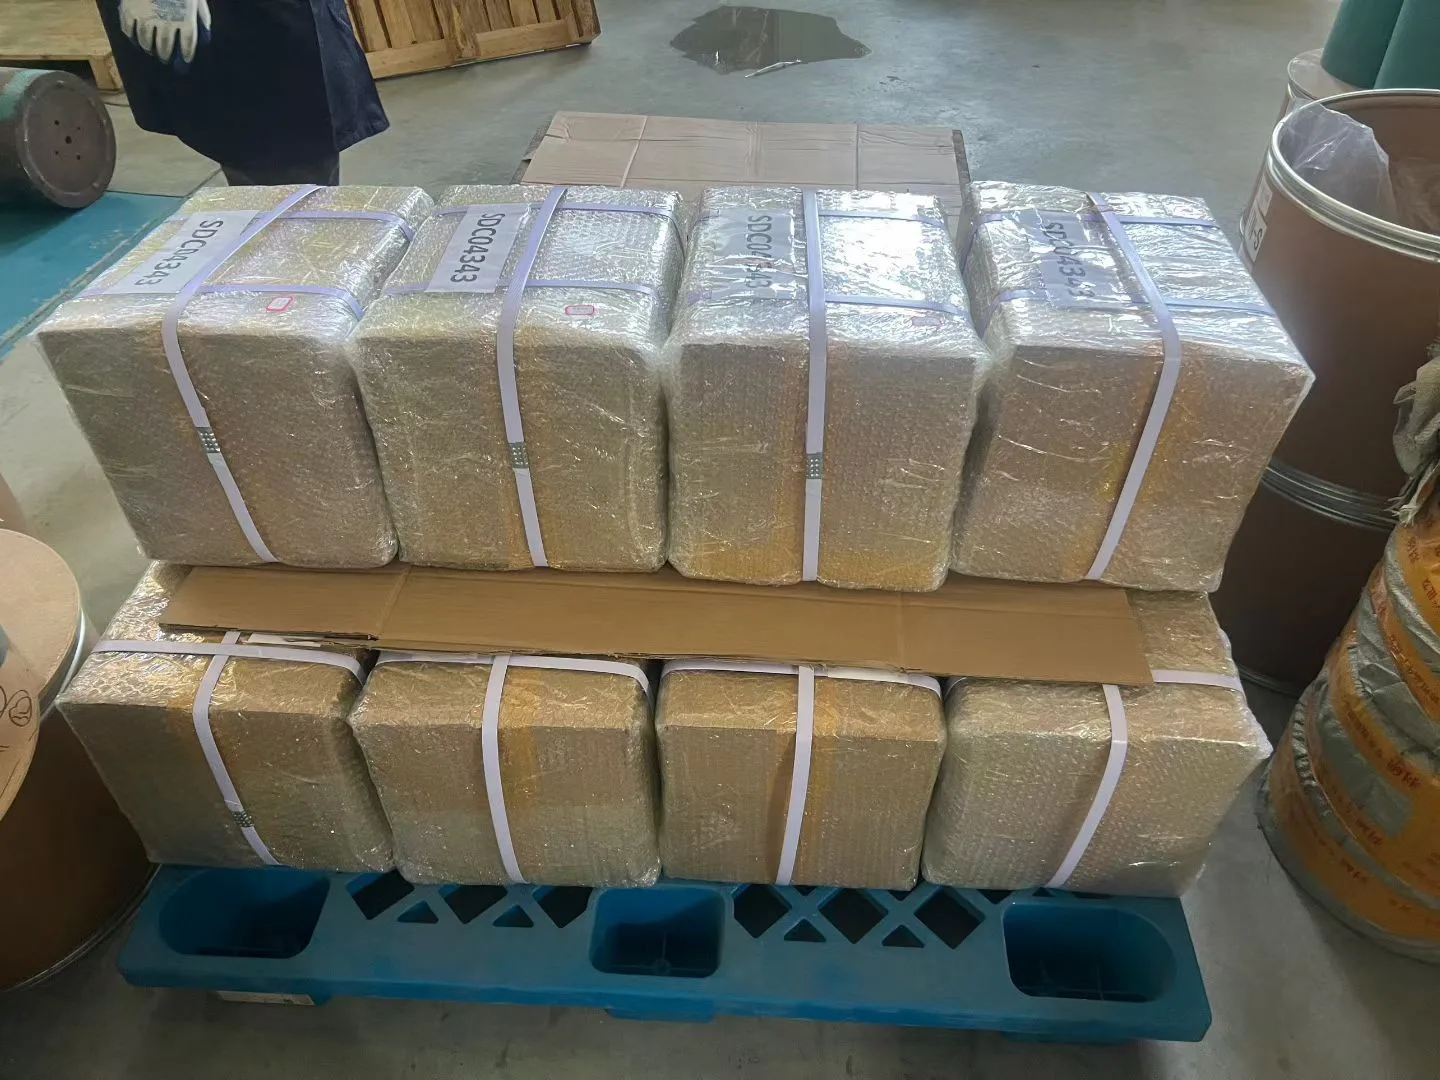
Las láminas se embalan en cajas de cartón y se paletizan con film estirable y flejes para exportación.
Si no está seguro
Envíenos los datos de la máquina, las dimensiones de la guía y una fotografía de la superficie desgastada, y le confirmaremos qué necesita el trabajo: la calidad, el espesor y si hay que resolver antes el hierro. Tenga en cuenta que la idoneidad final, las dimensiones, la calidad del material y los límites de servicio requieren una revisión técnica para la aplicación concreta.
Material para este tipo de trabajo: láminas Turcite B, el adhesivo epoxi de dos componentes, la pasta de marcado — o envíenos los datos y le responderemos.