Cuando la mordaza levanta la pieza: leer el paralelismo antes de cortar
La mordaza se lleva la culpa porque es la que se mueve. Pero solo puede levantar la pieza si una de sus caras no está donde el plano dice que está, y un comparador dice cuál de las dos falla antes de gastar dinero.
La pieza no se empuja hacia abajo, se palanca hacia arriba
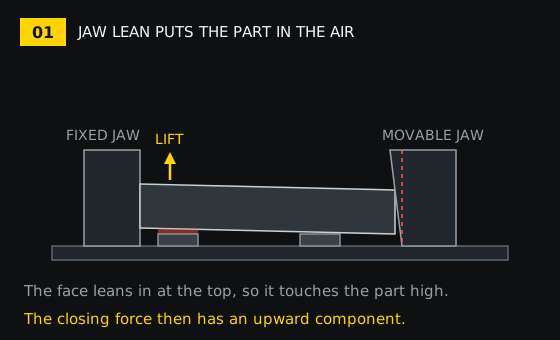
Una mordaza de máquina cierra en horizontal. Ningún mecanismo del conjunto empuja la pieza contra las paralelas: la pieza se sostiene por su propio peso y por el rozamiento en las dos caras de mordaza. Cuando una cara no está vertical, la fuerza de cierre tampoco es horizontal. La componente que apunta hacia arriba es pequeña, pero actúa sobre una pieza de pocos kilos que solo opone rozamiento, y gana.
El síntoma tiene siempre la misma forma: la pieza apoya plana, la mordaza cierra y el extremo más alejado de la mordaza móvil se levanta. Cuánto se levanta depende de dos cosas, cuánto se aparta la cara de la vertical y a qué altura queda el contacto por encima del apoyo. No depende apenas de la fuerza con que se apriete. Apretar más suele empeorar la elevación.
Primero, limpiar el apoyo
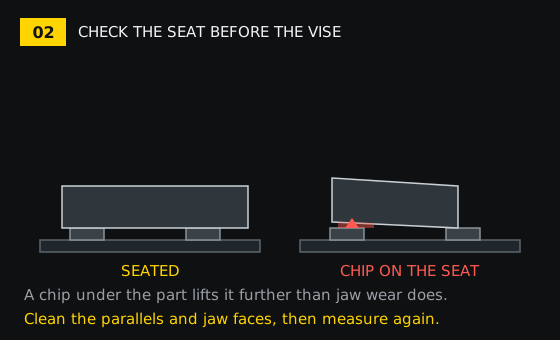
Una viruta, una rebaba o una película seca de refrigerante bajo una paralela producen la misma lectura que una mordaza desgastada, y descartarlo lleva un minuto. Limpie las paralelas, las dos caras de mordaza y la cara inferior de la pieza. Pase la yema del dedo por la cara superior de cada paralela. Todo lo que se note al tacto es mayor que el error que se persigue, porque las cifras del catálogo se declaran en centésimas de milímetro.
- Paralelas. El mismo par, la misma altura, sin rebabas en la cara superior y bien apoyadas en un cuerpo limpio.
- Caras de mordaza. Ninguna viruta clavada en la cara. Una viruta se incrusta en el material blando y aguanta un trapo.
- La pieza. Una rebaba en la cara que apoya sobre las paralelas la inclina antes de que la mordaza la toque.
Si la pieza sigue levantándose después de eso, el error está en la mordaza o en la pieza, y las tres comprobaciones siguientes los separan.
El comparador va sobre la pieza
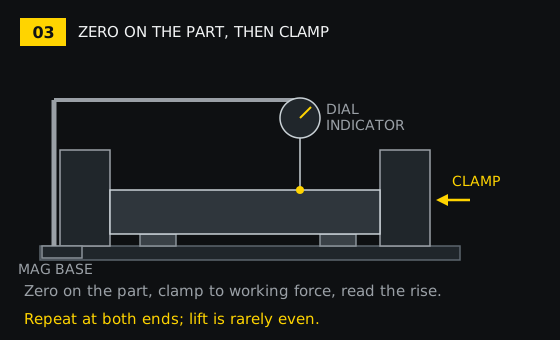
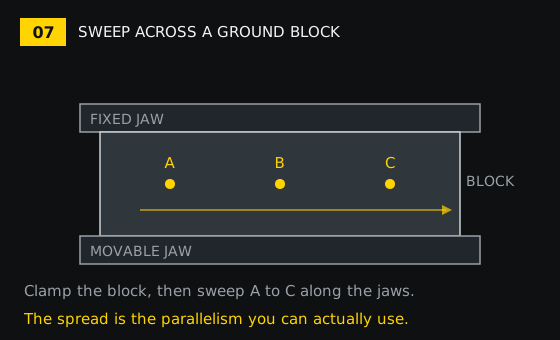
Monte el comparador sobre una base magnética en el cuerpo de la mordaza o en la mesa, nunca en la mordaza móvil. Apoye el palpador en la cara superior de la pieza, justo encima de una de las paralelas, y ponga el reloj a cero. Cierre la mordaza con la fuerza que se usa en producción y lea la aguja sin apoyarse en nada.
- Poner a cero en la cara superior, en el extremo más próximo a la mordaza fija.
- Cerrar con la fuerza de trabajo y leer la subida.
- Soltar, llevar el palpador al otro extremo, poner a cero y repetir.
- Girar la pieza y repetir una vez, para separar una rebaba de una pieza combada.
Tres fallas, tres lecturas
La elevación en una mordaza de dos caras tiene tres causas habituales, y cada una deja una huella distinta en el comparador. El orden va de la falla más barata de confirmar a la más cara.
La cara de la mordaza fija no está vertical
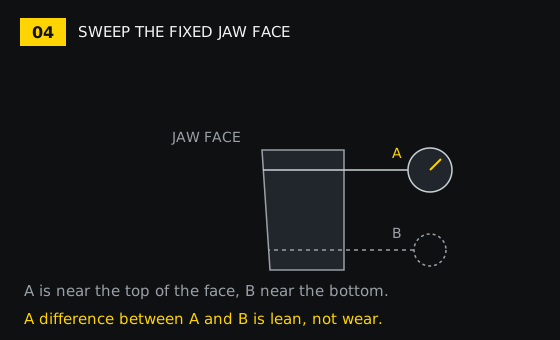
Recorra la cara de la mordaza fija con la mordaza abierta y sin nada sujeto. Lea cerca de la parte alta y luego cerca de la baja. Si las dos lecturas coinciden, la cara está vertical. Si difieren, la cara está inclinada, y el sentido de la inclinación dice qué extremo de la pieza va a subir. El desgaste deja otra firma: un hueco en el centro de la cara, o un borde superior redondeado por años de piezas entrando y saliendo. Un hueco lee bajo en el centro y alto en los dos extremos; una inclinación lee una diferencia constante de un extremo al otro.
Una mordaza inclinada a veces se corrige rectificando. Una mordaza con hueco en el centro normalmente no, porque dejarla plana otra vez quita más material templado del que la mordaza puede ceder.
La mordaza móvil se inclina con la carga
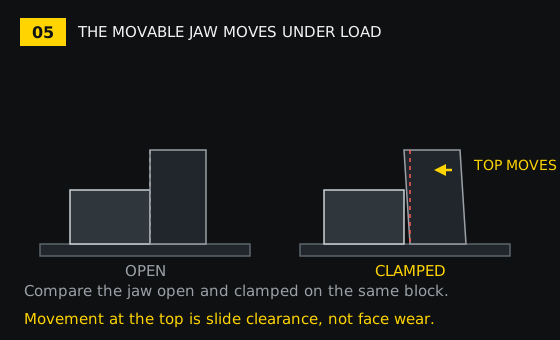
La mordaza móvil desliza sobre el cuerpo y la empuja el tornillo de apriete. La holgura de esa corredera deja que la mordaza gire un poco cuando el tornillo la carga, de modo que una cara vertical en reposo deja de serlo con la fuerza de apriete. Mida el cuerpo de la mordaza con la mordaza abierta, sujete un bloque con la fuerza de trabajo y vuelva a medir en el mismo sitio. El movimiento en la parte alta de la mordaza con la carga es holgura de corredera, no desgaste.
Esta falla se confunde con el desgaste porque el síntoma en la pieza es idéntico. La diferencia es que una mordaza que se inclina se mueve y una mordaza desgastada no. Si la mordaza se mueve, rectificar la cara corrige la forma de la cara y deja el movimiento donde estaba.
La pieza no está en escuadra
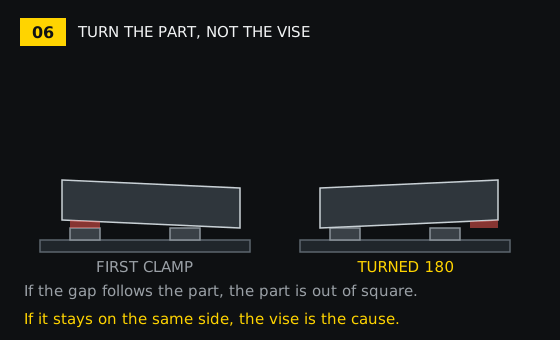
Sujete la pieza, anote qué extremo sube, suéltela, gírela 180 grados sobre el eje vertical y vuelva a sujetarla en el mismo punto de las mordazas. Si la elevación sigue a la pieza, el problema es la pieza: una cara no está en escuadra con la que apoya en las paralelas, o las dos caras no son paralelas. Si la elevación se queda en el mismo lado de la mordaza, el problema es la mordaza.
Esta comprobación decide si merece la pena trabajar en la mordaza. Una pieza fuera de escuadra se levanta en cualquier mordaza, y ninguna cantidad de rectificado cambia la lectura.
El paralelismo se lee como una tasa
El paralelismo de las mordazas se declara en el catálogo sobre una longitud. Los registros de la serie GT declaran 0.005 mm sobre 100 mm. Otros registros de la misma categoría declaran 0.02 mm sobre 100 mm. Es una tasa, no una cifra única: la dispersión admitida crece con la longitud sobre la que se mide, así que una lectura tomada sobre una mordaza más larga se compara con la tasa y no con la cifra absoluta.
La perpendicularidad se declara aparte, con 0.005 mm en los registros que llevan las dos cifras. Paralelismo y perpendicularidad son errores distintos. El paralelismo compara las dos caras de mordaza entre sí y con el cuerpo. La perpendicularidad compara una cara de mordaza con el costado del cuerpo. Una mordaza puede ser paralela y estar fuera de escuadra, y una pieza apoyada contra el tope lateral hereda ese error.
- 0.005 mm sobre 100 mm en los registros de la serie GT, con 0.005 mm de perpendicularidad en esos mismos registros.
- 0.02 mm sobre 100 mm en un segundo grupo de registros. Otra clase de mordaza, y otro coste cuando el trabajo exige la más fina.
- 0.01 mm en un registro que reúne paralelismo y perpendicularidad en un solo campo.
Lo que el registro dice de la mordaza
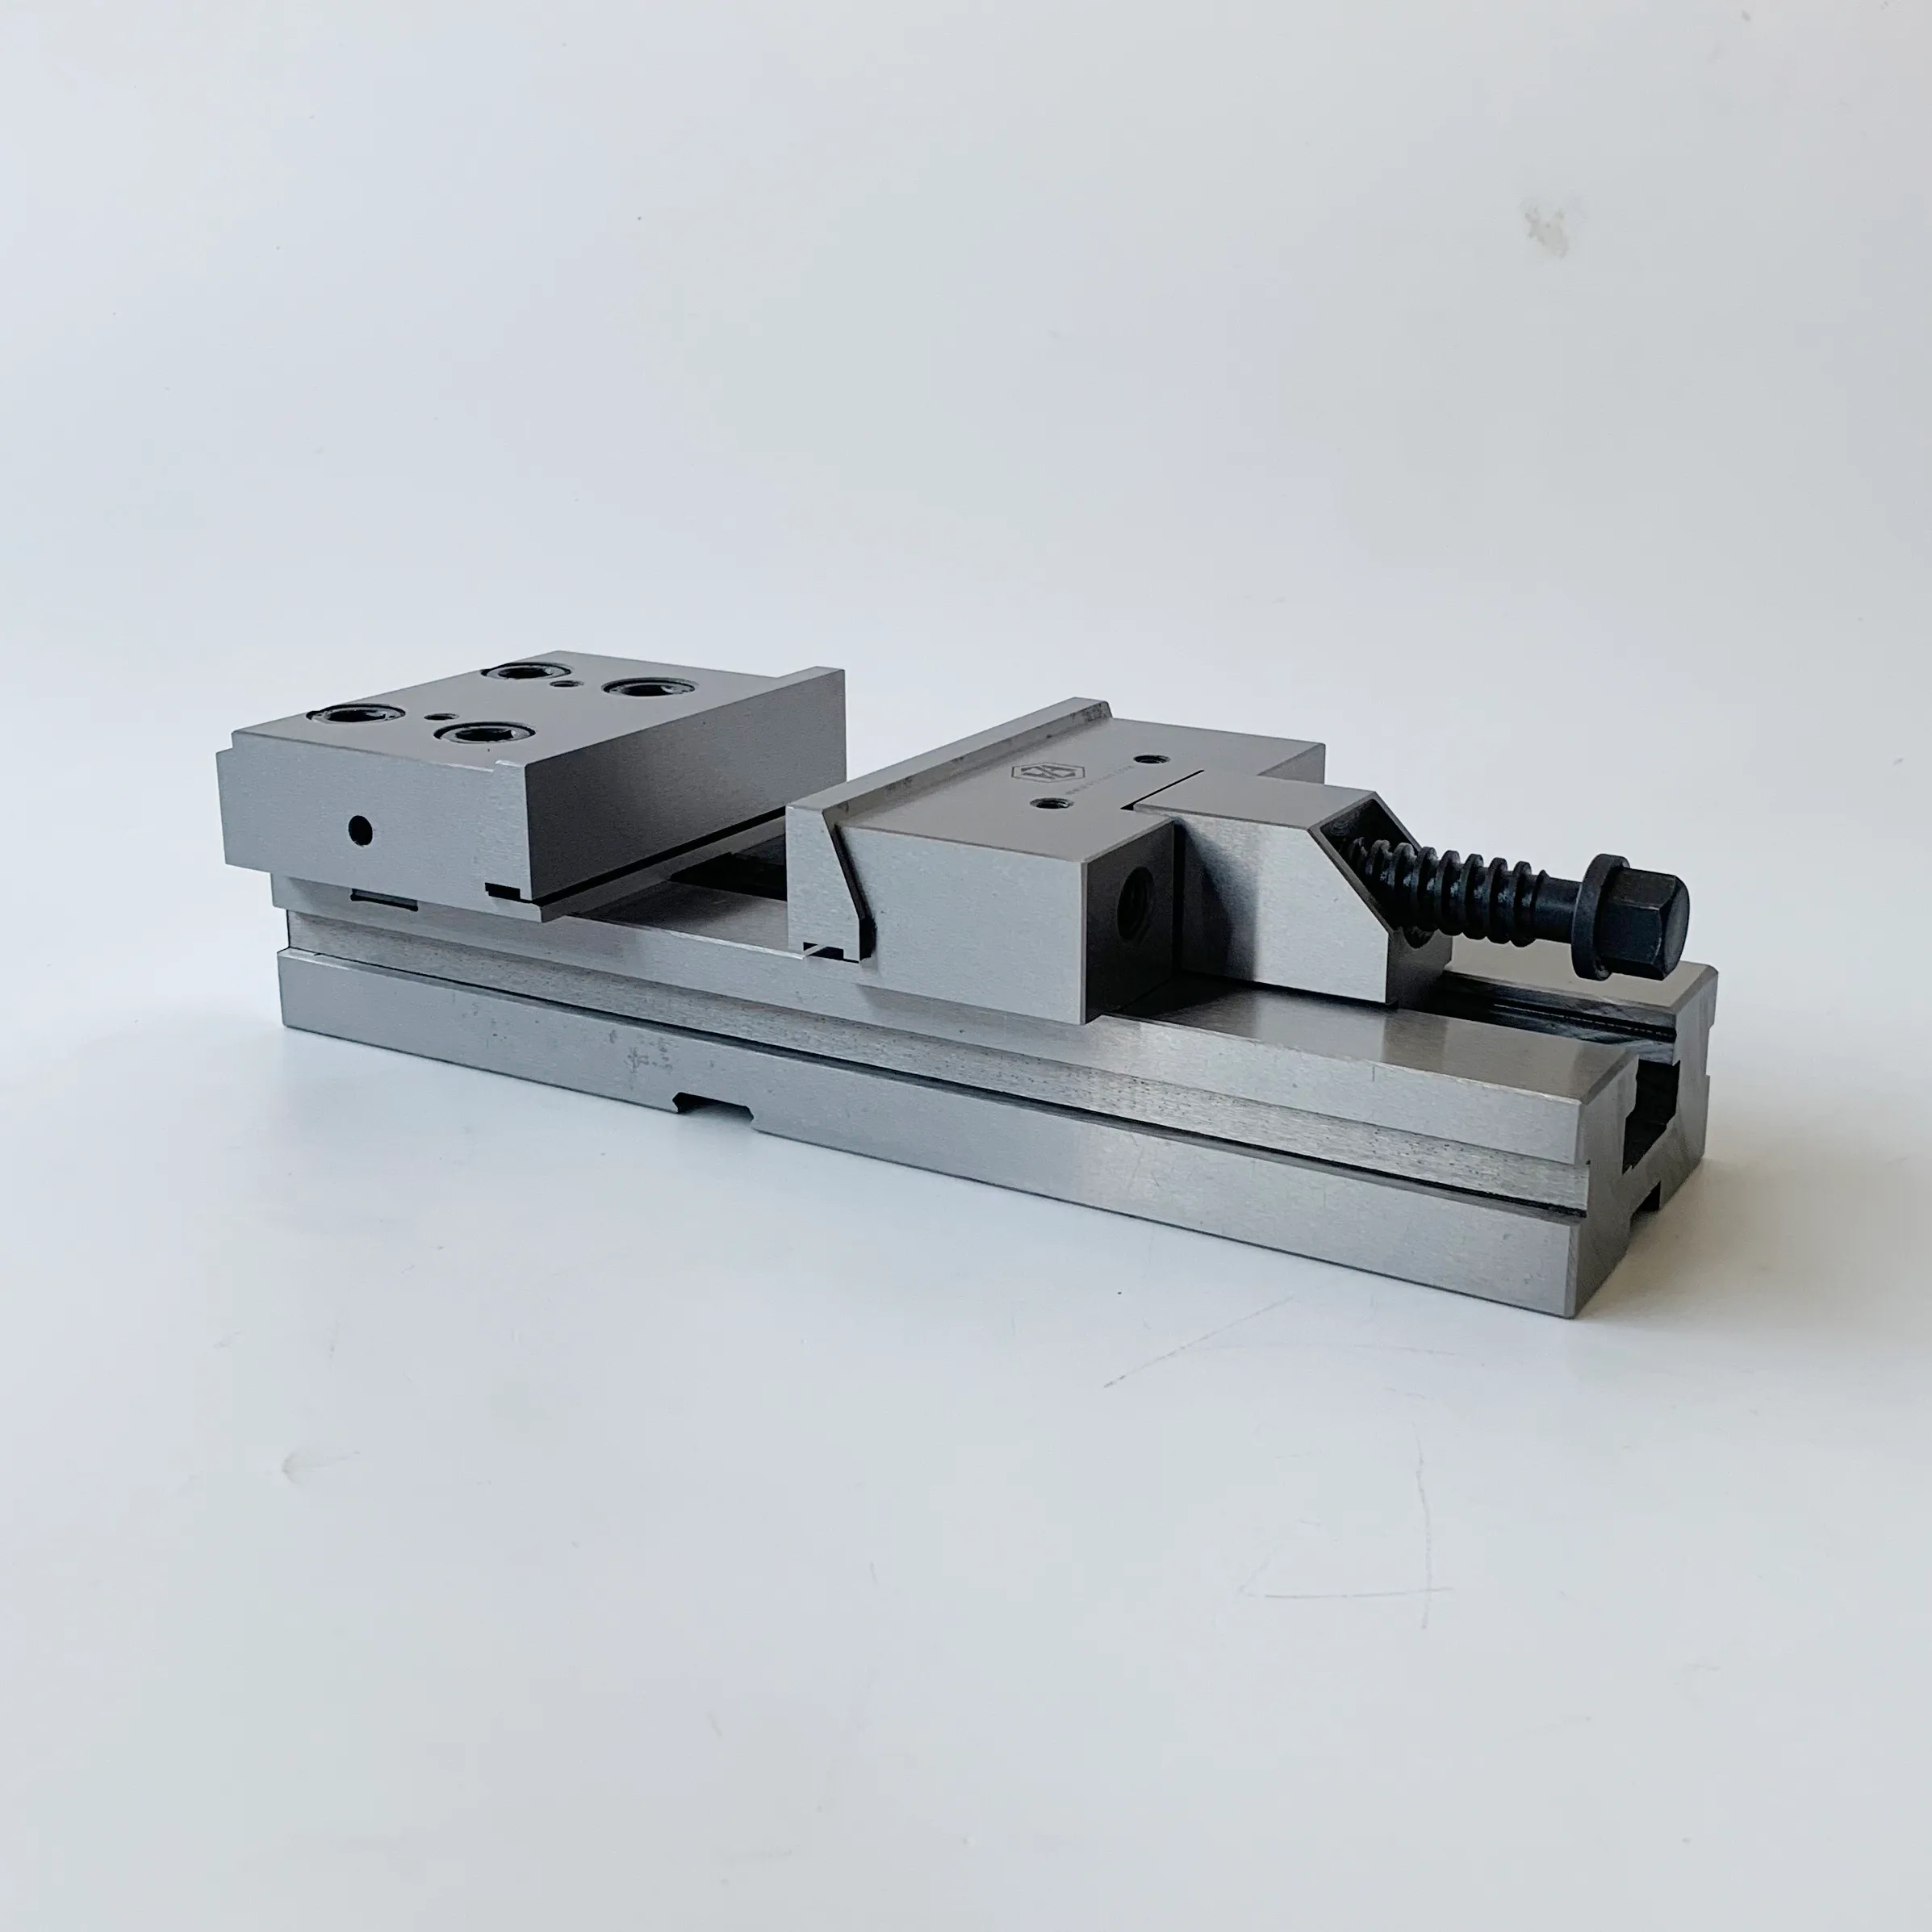
Los mismos registros que declaran el paralelismo declaran de qué está hecha la mordaza y su dureza: 20CrMnTi en la serie GT, templada a HRC58~62. Esa dureza es la razón por la que una mordaza se puede rectificar una vez y no dos. También es la razón por la que una mordaza rectificada por debajo de la capa templada no aguanta una lectura mucho tiempo, por bien que se haya montado.
La medida y el rango de apriete vienen del mismo sitio. Los registros indican anchos de mordaza de 50 mm y 60 mm en las mordazas angulares pequeñas, rangos de apriete de 0-200 mm, 0-60 mm y 0-45/0-60 mm según el modelo, y una fuerza de apriete de 3000 Kg en uno de los registros de precisión. Esas cifras describen lo que la mordaza puede sujetar. No describen lo que puede sujetar en escuadra, que es el tema de esta página.
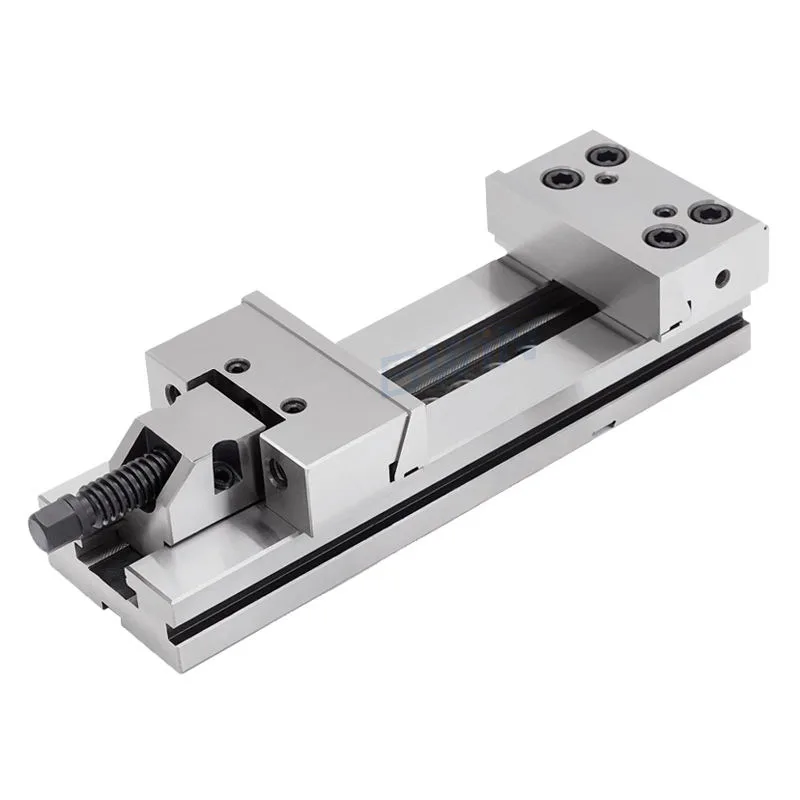
Las familias del catálogo son GT100 / GT150 / GT200, GT150A x 200, QKG25 / QKG38 / QKG50 y QGG88. La familia dice qué mordaza y qué repuestos encajan. No dice en qué estado está la mordaza que hay delante. Para eso está el comparador.
Lo que el rectificado puede y no puede hacer
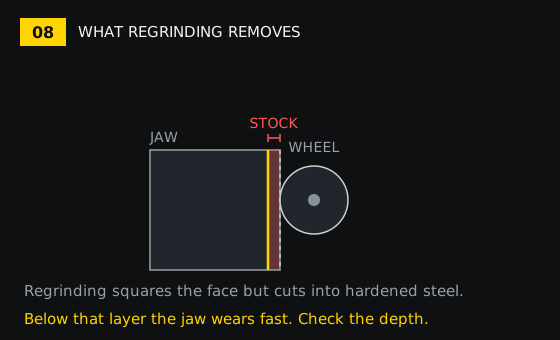
Rectificar las mordazas montadas es la reparación habitual de una cara inclinada o poco desgastada. Las mordazas se sujetan o se pretensan como se usan, las caras se rectifican juntas y la lectura vuelve. Lo que el rectificado no puede hacer es devolver material que no está. Cada pasada quita acero templado de una mordaza que se templó a HRC58~62 por algo.
Dos límites deciden el resultado. El primero es la profundidad: cuando la muela pasa de la capa templada, la cara queda blanda y se ahueca deprisa. El segundo es la geometría: rectificar las caras cambia la altura de la mordaza y la posición de cualquier escalón o tope, así que una mordaza con escalón mecanizado puede necesitar sustitución en lugar de rectificado.
Reparar o sustituir
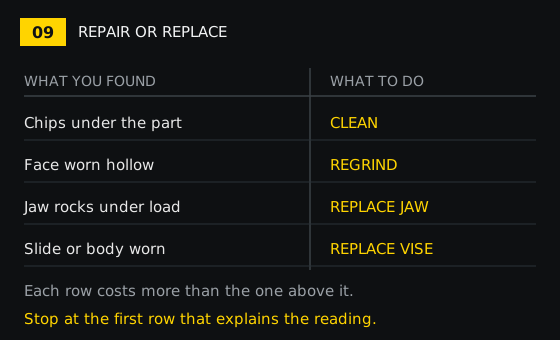
La decisión sigue a la lectura, no al calendario. Baje por la lista y pare en la primera línea que explique lo que mostró el comparador.
- Virutas y rebabas. Limpiar. Sin reparación y sin piezas.
- Una cara inclinada o poco desgastada, con el resto de la mordaza en buen estado. Rectificar, si la capa templada lo permite.
- Una mordaza que se mueve con la carga, o una cara ahuecada más allá del rectificado. Sustituir el par de mordazas, no una sola. El par va apareado, y una mordaza nueva contra una gastada sujeta la pieza en ángulo.
- Una corredera que baila con las mordazas cerradas sobre un bloque, o un cuerpo gastado en el ajuste. Sustituir la mordaza. Rectificar una mordaza sobre un cuerpo que se mueve no aguanta la lectura.
Qué enviarnos
Si la lectura es ambigua, envíe las cifras y no una descripción: dónde estaba el palpador, la lectura antes y después de cerrar, y el modelo o el ancho de mordaza. Una foto de las caras de mordaza tomada de frente, con luz rasante, suele mostrar un hueco que una foto en ángulo esconde.
Comprobaciones relacionadas: rectificado de guías con Turcite B cuando el error está en la máquina y no en la mordaza, pérdida de precisión de la máquina para el orden de trabajo cuando fallan varias cosas a la vez, excentricidad del portapinzas para el lado de la herramienta, y concentricidad de plato y punto giratorio para el equivalente en el torno.
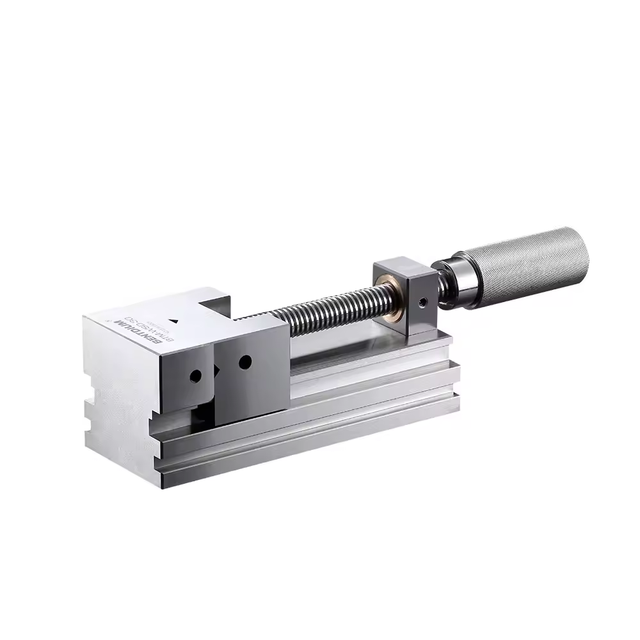
Piezas citadas arriba: la mordaza modular GT150 / GT175 / GT200, la mordaza de precisión QKG38 / QKG50 y la mordaza de fresado QGG / QKG / GT. La categoría de mordazas lista el resto por modelo. Si el modelo no está, envíe el ancho de mordaza y el rango de apriete y buscamos la familia. Escríbanos con las lecturas.