La mordaza autocentrante centra la pieza en la mordaza, y ahí se acaba
La mordaza es la forma más barata de poner una pieza dos veces en el mismo sitio, y una autocentrante es la forma más barata de hacerlo sin tocar el reloj cuando cambia el ancho. Lo que no hace es centrar la pieza en la máquina, mantenerla plana bajo el apriete ni prometer una repetición que no esté escrita en su ficha. Esta página separa las tres cosas con los números que hay en la categoría de mordazas autocentrantes.
Dos mordazas, un husillo, una línea
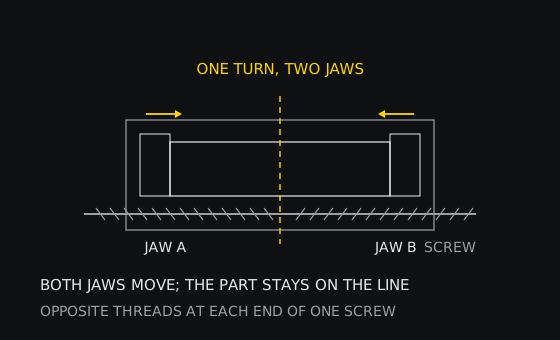
El mecanismo es más viejo que la máquina que lo lleva. Un solo husillo recorre el cuerpo con rosca a izquierdas en un extremo y a derechas en el otro, y cada mordaza lleva su tuerca en su extremo. Al girar el husillo las dos tuercas avanzan hacia el centro a la misma velocidad, porque las mueve el mismo giro del mismo eje. Algunos cuerpos usan dos husillos coaxiales acoplados; el resultado es el mismo y la geometría también.
Lo que eso compra es poco y muy útil. La línea que queda a medio camino entre las dos caras no se mueve mientras cambia la abertura, así que una familia de piezas de anchos distintos se puede amarrar una tras otra sin volver a centrar nada. En una mordaza fija, cada cambio de ancho es un montaje nuevo: la mordaza móvil viaja, la pieza viaja con ella y el centro que se había palpado pertenece a la pieza anterior. Aquí el centro pertenece al par de mordazas.
Eso es toda la promesa, y conviene decirla como promesa y no como propiedad de la pieza. Las mordazas dejan la pieza en el medio del par. No saben dónde cree la máquina que está el centro de la mesa, no corrigen una pieza que no está escuadrada y no arreglan el paralelismo de las caras con las que amarran.
El centro es de la mordaza, no de la máquina
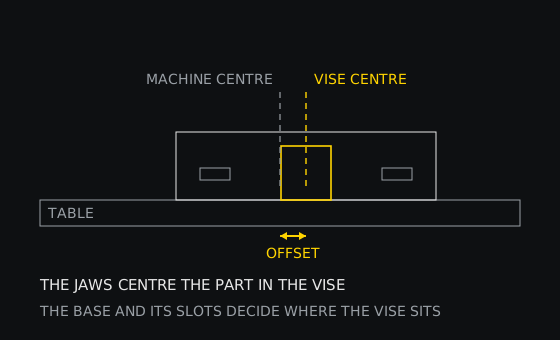
Una mordaza va atornillada a una mesa, y la mesa tiene una posición dentro de la máquina. La distancia entre los dos centros la fija la base, sus ranuras y el cuidado con que se montó: es un número de montaje, no una característica de la mordaza. En esta categoría hay una ficha que lo dice sin rodeos, un palé de cambio rápido de 192 por 156 por 27 mm de espesor, con paso de posiciones de 96 mm y un ancho de amarre de 125 mm. Ese palé existe precisamente para que la distancia se repita, lo que confirma que sin él la distancia es una variable.
Tres fichas declaran su base como montaje atornillado y una añade base multiángulo. El resto deja la base a la foto. Por eso lo primero que hay que establecer en un montaje nuevo no es dónde queda la pieza dentro de la mordaza, sino dónde queda la mordaza sobre la mesa. Se palpa el cuerpo o el palé y se anota el número. Después el autocentraje trabaja sobre un dato conocido y no sobre una suposición.
Es también la razón de que una mordaza que repite perfectamente en su ficha siga dando piezas que se mueven de un turno a otro. Si la mordaza recibe un golpe, o se desmonta y se vuelve a montar entre trabajos, el centro de las mordazas no cambió y el de la máquina sí. El error está en el utillaje, y ninguna atención puesta en las mordazas lo va a encontrar.
El recorrido decide si la pieza entra
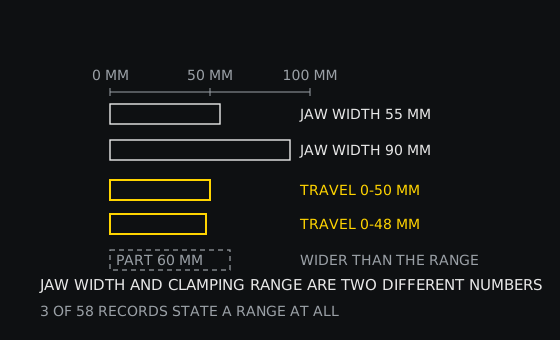
El ancho de mordaza es la medida que se ve primero y la que menos importa. Una mordaza de 55 mm con 50 mm de recorrido amarra piezas desde casi nada hasta 50 mm; una de 90 mm con el mismo recorrido amarra el mismo rango en un cuerpo más pesado. El rango lo fijan la longitud del husillo y el cuerpo, no el grosor del acero que se tiene delante.
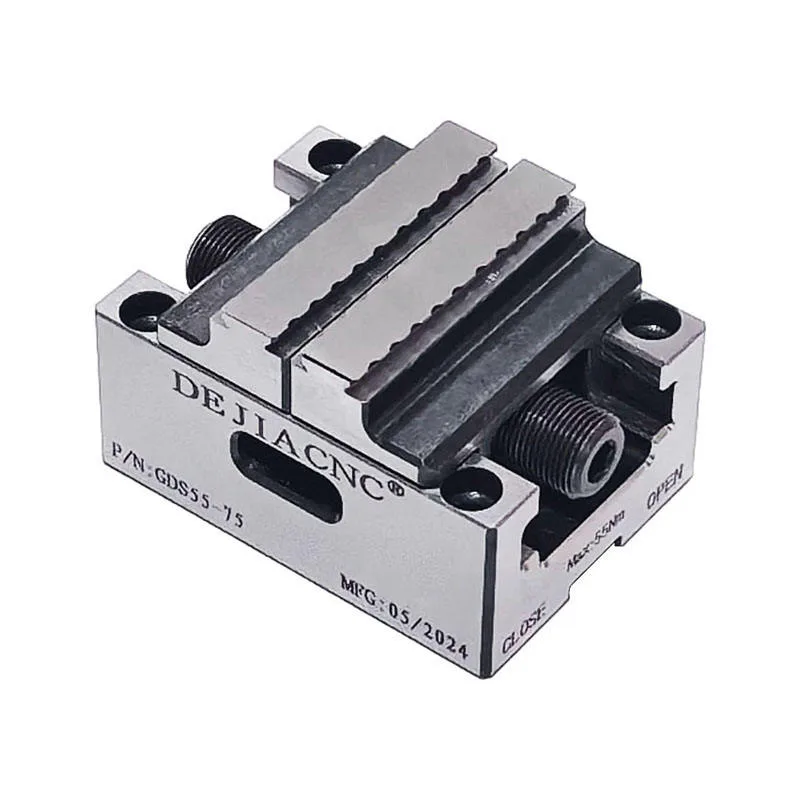
De estas 58 fichas, tres declaran rango de amarre. Dos son números reales: de 0 a 50 mm en un cuerpo de mordaza de 55 mm que mide 55 por 75 por 46 mm, y de 0 a 48 mm en un cuerpo de 5 ejes en SUS440 con dureza declarada de HRC 48 a 52. La tercera tiene el campo relleno con las palabras fuerza de amarre, que es un copiar y pegar y no una especificación. Cincuenta y cinco fichas no dicen nada del rango.
La consecuencia práctica es una regla de dimensionado que hay que aplicar uno mismo. Tome la pieza más ancha de la familia, súmele el sobreespesor que necesita el material en bruto y contrástelo con el recorrido, no con el ancho de mordaza. Después mire la pieza más estrecha contra el límite de cierre: una mordaza que cierra hasta cero es otra herramienta distinta de una que se detiene en 10 mm, y solo una de las dos sujetará una placa de 6 mm sin que las mordazas se junten antes que la pieza.
La repetición se busca en la ficha, no se supone
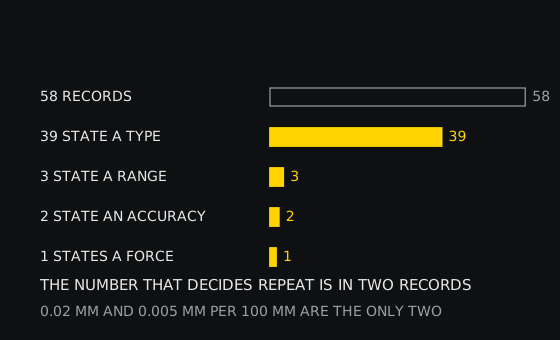
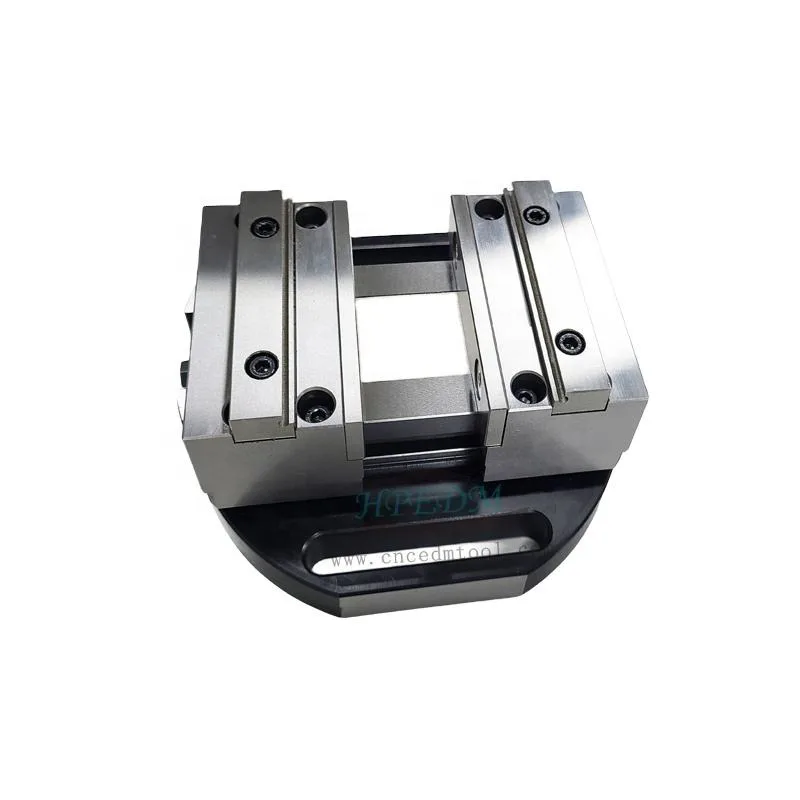
Dos fichas de esta categoría declaran precisión. La primera da 0,02 mm en un cuerpo de mordaza de 90 mm con dureza declarada HRC 55. La segunda da 0,005 mm por 100 mm en un cuerpo de 125 mm de 5 ejes en SUS440C. No son el mismo tipo de afirmación, y leerlas como si lo fueran es cómo se compra un utillaje por el motivo equivocado. La primera es una posición: la pieza cae a 0,02 mm de donde cayó la vez anterior. La segunda es una tasa por longitud: una afirmación sobre cuánto se desvía la geometría a lo largo de 100 mm de mordaza, es decir, un dato de paralelismo o escuadra disfrazado de precisión.
Una tercera ficha lleva más menos 0,01 mm en el nombre del producto, una promesa de repetición pegada a un número de modelo, y en sus campos no hay ningún valor de precisión. Esa misma ficha declara una longitud abierta de 100 sin unidad. El nombre lo escribe quien redactó el anuncio; un campo con unidad es una afirmación que alguien puede sostener. Cuando los dos no coinciden, gana el campo, y cuando el campo está vacío el número es una esperanza.
Hay una razón mecánica para que el número escasee. La repetición depende del ajuste entre tuerca y husillo, de la planitud del apoyo, de la escuadra entre las caras de mordaza y ese apoyo, y de la fuerza con que se empuja la pieza. Nada de eso se ve en una foto, y un proveedor que no lo ha medido no lo puede imprimir. Una mordaza sin dato de precisión no es una mordaza mala; es una mordaza cuya repetición va a medir usted, en su máquina, con su pieza.
Dos tuercas en un husillo y el juego que queda en medio
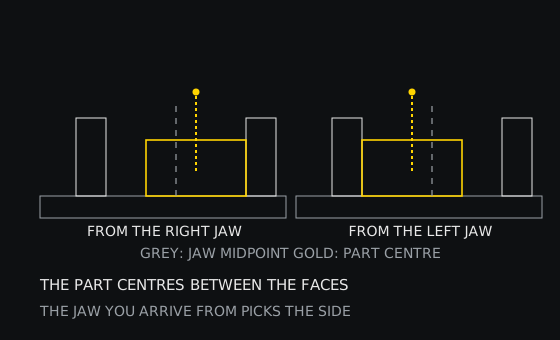
El husillo mueve dos tuercas y toda tuerca tiene juego. Ese juego es lo que hace posible el mecanismo: sin holgura el husillo se gripaba. También significa que la pieza no cae en el punto medio geométrico de las mordazas salvo que algo la empuje ahí de forma constante. El juego libre es la abertura menos el ancho de la pieza, y la pieza acaba apoyada en una cara, así que su centro queda a medio juego del punto medio de las mordazas. Si se amarra desde el otro lado, queda a medio juego al otro lado.
El remedio es de procedimiento y no cuesta nada. Cierre siempre igual: acerque la mordaza móvil hasta el contacto y dé la última parte del giro en un solo sentido, sin retroceder. Si el cuerpo lleva dos husillos, accione siempre el mismo primero. No hace falta una llave dinamométrica; hace falta una secuencia. El operario que retrocede media vuelta para cuadrar la pieza y vuelve a cerrar acaba de mover el centro el juego libre entero, y la pieza siguiente caerá en otro sitio.
Es también la razón de que una mordaza repita con una pieza de prueba y no con el trabajo real. Una pieza justa no tiene juego que gastar; una pieza en el límite bajo del rango, con 20 mm de abertura de sobra, lo tiene todo. La misma mordaza, el mismo operario, dos resultados distintos, y la ficha no decía nada que lo hiciera prever.
La fuerza de amarre va de lado; la pieza no siempre la sigue
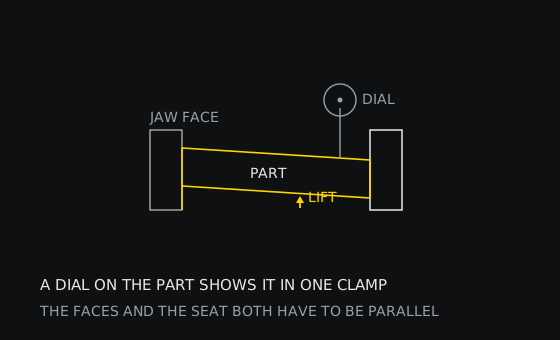
El husillo produce una fuerza horizontal. Lo que mantiene la pieza abajo es el rozamiento entre la pieza y el apoyo, y el apoyo es la parte superior del cuerpo entre las mordazas. Si las caras de mordaza no están en escuadra con ese apoyo, o si la pieza trae una rebaba en la cara que toca primero, la fuerza de cierre tiene una componente vertical y la pieza sube. Las mordazas están haciendo exactamente lo que se les pidió; la pieza ya no está apoyada en la cara con la que se planificó el mecanizado.
Una ficha de la categoría declara fuerza de amarre, 11 kN en un cuerpo de 55 mm, y ese es el número que convierte el efecto en algo que merece comprobarse. Una pieza empujada con esa fuerza contra una cara desviada una fracción de grado trepa. El síntoma no es una pieza floja; es una pieza que mide bien en la cara superior y mal en la inferior, o un primer corte que solo arranca material en un lado de la placa.
La comprobación es un solo apriete. Ponga el reloj en la cara superior de la pieza, ponga a cero, suelte, vuelva a amarrar y lea. Después gire la pieza media vuelta y repita. Si la lectura se mueve, el problema está en el apoyo o en las caras, y no hay par de apriete que lo arregle. Dos fichas declaran dureza del cuerpo, HRC 48 a 52 y HRC 55, que es una afirmación de durabilidad y no de geometría: las mordazas duras se desgastan más despacio, y el desgaste es una de las maneras en que las caras dejan de ser paralelas al apoyo.
Sobre un raíl, las estaciones comparten un dato y nada más
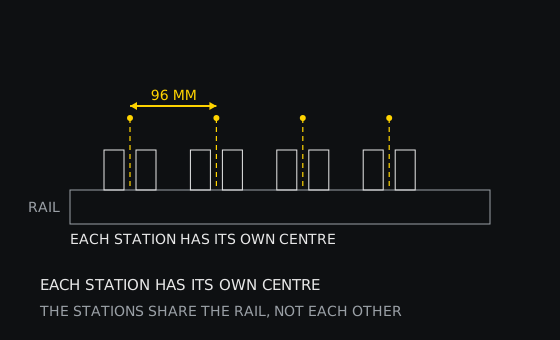
La ficha del palé con paso de 96 mm pertenece a una familia de utillajes donde se amarran varias piezas a la vez sobre una sola base. Eso cambia la pregunta: ya no es dónde está el centro, sino cuál de los centros, y la respuesta es que cada estación tiene el suyo, referenciado al raíl. Una pieza palpada en la primera estación está palpada en la primera estación. Al pasar a la cuarta se está confiando en el raíl, en el paso y en el atornillado, en ese orden.
El raíl es, por tanto, la parte del utillaje que tiene que estar bien de una manera que las estaciones individuales no pueden compensar. Si está recto y amarrado sin torsión, todas las estaciones heredan el mismo dato y el paso es un número fiable. Si está amarrado sobre una mesa que no es plana, todas heredan la torsión, y cada una repetirá con toda precisión sobre un plano distinto.
Para un taller que hace una pieza cada vez, esto es teoría. Para un taller que monta un palé de cuatro estaciones y un palpador que mide la primera pieza, es la diferencia entre un resultado que describe el palé y uno que describe la mesa.
Manual, neumática y las diecinueve fichas que no lo dicen
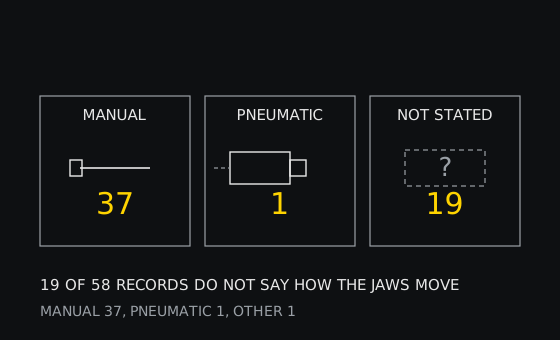
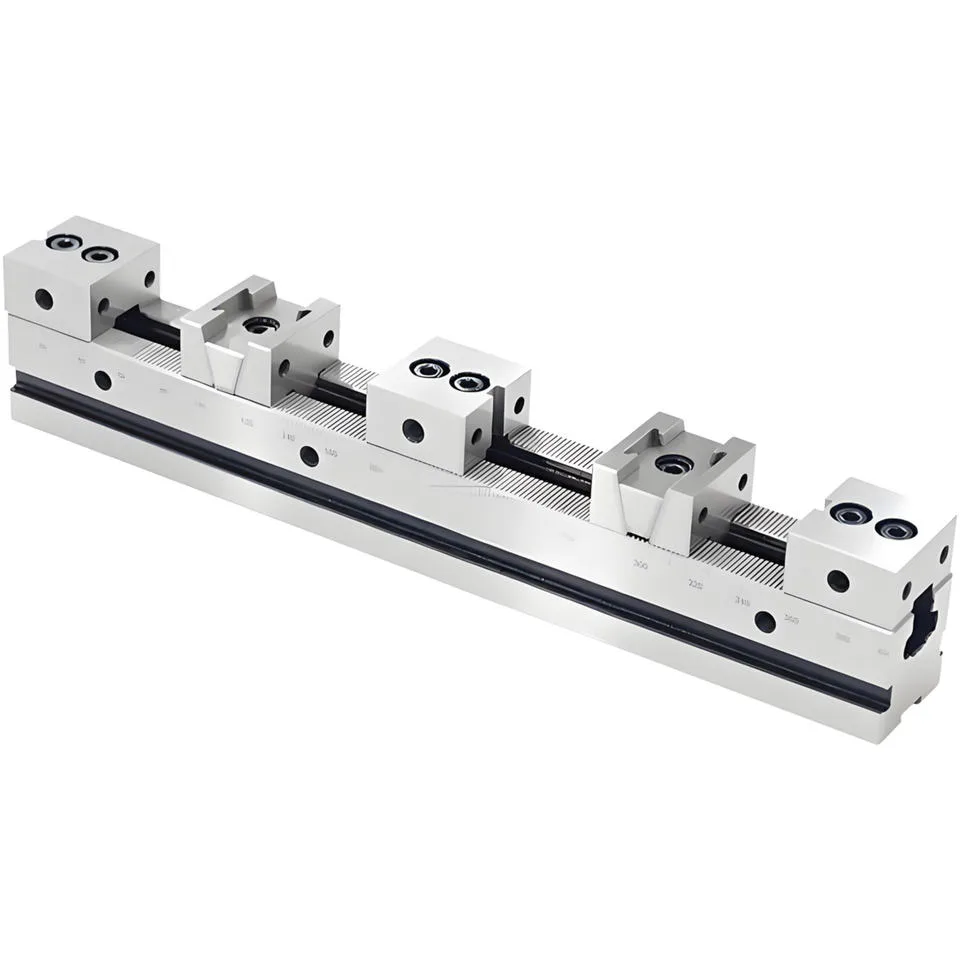
De las 58 fichas, 37 nombran accionamiento manual, una nombra accionamiento neumático, una dice otro y 19 dejan el campo vacío. El recuento importa porque el accionamiento es la parte de una mordaza autocentrante que cambia cómo se usa el utillaje, no lo que hace. Un husillo manual cierra cuando el operario gira y se detiene cuando el operario se detiene. Un utillaje neumático cierra cuando se abre una válvula, aguanta mientras hay presión y abre al soltarla, lo cual es una cuestión de secuencia tanto como de fuerza.
Un utillaje neumático multiestación de esta categoría se describe justo así: paralelo, de varias estaciones, para centro de mecanizado. Lo que compra es un amarre que ocurre sin una mano dentro del recinto, lo cual importa cuando el ciclo va desatendido o la pieza está caliente. Lo que no compra es un centro mejor. Las mordazas son las mismas mordazas; el raíl es el mismo raíl.
Las diecinueve fichas vacías son el problema práctico. Una ficha sin campo de accionamiento puede ser una mordaza manual fotografiada con su manivela, o un cuerpo de cilindro con los puertos de aire escondidos. Conviene preguntar antes de pedir, y preguntar de forma que produzca una foto de los dos extremos del cuerpo: un extremo de husillo con manivela se ve, y un puerto neumático con racor también.
La masa, y lo que realmente compra
Veintiséis fichas declaran peso. Tres kilogramos aparece doce veces, 1,7 kg seis veces, 10 kg tres veces, 3,5 kg dos veces, 1 kg dos veces y 30 kg una vez, en una mordaza angular de doble abertura. Esa dispersión no es decoración: la masa del cuerpo es lo que resiste la deformación cuando el husillo tira, y un cuerpo que flexa mueve las mordazas con él.
Los cuerpos de 1,7 kg son las mordazas pequeñas de la serie H, H54 y H54L y H56 y H67 y H200, las pensadas para trabajo de 4 y 5 ejes donde el utillaje tiene que ser lo bastante pequeño para girar en un cabezal de horquilla. Los cuerpos de 10 kg son H105, H120 y H125. El cuerpo de 30 kg es una mordaza angular de doble abertura, otra herramienta para otro trabajo. Leer el peso como una nota de calidad sería un error; leerlo como una indicación de para qué máquina se diseñó el utillaje, no.
Cómo comprobarla, en el orden que cuesta menos
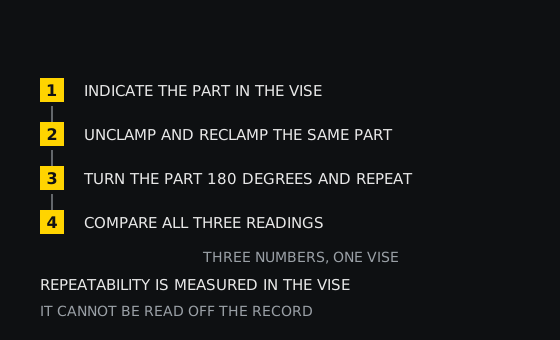
- Palpe la pieza amarrada en la mordaza, sobre la máquina y no sobre el banco. Eso fija el dato que la máquina va a usar de verdad, incluida la base de la mordaza.
- Suelte, vuelva a amarrar la misma pieza sin tocar nada más y lea otra vez. La diferencia es la repetición del utillaje completo, juego de tuercas incluido.
- Gire la pieza media vuelta, amarre y haga una tercera lectura. Esto separa un problema de mordazas de un problema de pieza: una pieza escuadrada que lee distinto tras media vuelta está siendo amarrada por caras que no son paralelas entre sí.
- Solo ahora mida la pieza. Una pieza que se mueve entre amarres no se puede medir con precisión suficiente para decir nada sobre la mordaza.
Una mordaza que pasa las cuatro pruebas da un número que se puede escribir en la hoja de montaje. Una que falla el segundo paso tiene juego o un apoyo blando; una que falla el tercero tiene caras que no son paralelas o una pieza que no está escuadrada. Ninguna de las dos fallas se ve en un anuncio, y las dos se encuentran en la máquina en una tarde.
Lecturas relacionadas y las piezas citadas
La categoría de mordazas autocentrantes contiene las 58 fichas que hay detrás de cada número de esta página. La guía A5 desarrolla el paralelismo de mordazas en una mordaza fija, que es el mismo problema sin el mecanismo de centraje. La guía A2 cubre el orden de comprobación cuando las piezas dejan de repetir por motivos que resultan no ser el utillaje, y la guía A8 cubre lo que un palpador puede y no puede decir de un utillaje recién amarrado. Si las piezas son tan pequeñas que la mordaza es la herramienta equivocada, las abrazaderas OK cubren la familia de cuña.
Las fichas citadas son la GDS55-75 con rango de 0 a 50 mm, 11 kN de fuerza de amarre, mordaza de 55 mm y cuerpo de 55 por 75 por 46 mm; la G210-PRO-MINI-50 con rango de 0 a 48 mm y HRC 48 a 52 en SUS440; el cuerpo de 90 mm con precisión de 0,02 mm y HRC 55; el cuerpo de 125 mm de 5 ejes en SUS440C con 0,005 mm por 100 mm; la D210-H120 con más menos 0,01 mm en el nombre y una longitud abierta de 100 sin unidad; el palé de 192 por 156 por 27 mm con paso de 96 mm; y el utillaje neumático multiestación. Envíe la pieza más ancha con su sobreespesor, la más estrecha y la máquina donde va el utillaje, y la comprobación del rango es una respuesta de dos minutos en lugar de un pedido devuelto.