Elegir el control de una reconversión: qué tiene que coincidir antes de cablear nada
Los accionamientos siguen sanos. La bancada sigue cortando recto cuando la pieza se centra con reloj. Lo que se murió es el control del armario, y la pregunta no es cuál control es mejor, sino cuál se puede conectar a las seis cosas que ya están atornilladas a la máquina: los accionamientos, el volante, el variador del husillo, el cambiador de herramientas, los finales de carrera y el operario. Esta página trata de esa coincidencia; se lee junto con la categoría de controles, que es donde están las fichas.
La máquina se queda; los números son los que tienen que cuadrar
Una reconversión empieza con una máquina que funciona y un control que no enciende. Todo lo que hay aguas abajo del armario es terreno conocido: bridas de motor, tipo de codificador, número de borne, el cable que ya corre por la cadena portacables. El control nuevo tiene que llegar a esos bornes con la señal correcta, el número de canales correcto y la alimentación correcta, y tiene que hacerlo sin que la máquina se reingenierice alrededor de él.
La categoría tiene 95 registros y no es un solo producto. Hay tarjetas sueltas de medio kilo, hay sistemas de bus en un armario de 15 kg y hay módulos PLC sin ningún eje. Las cadenas de modelo lo delatan: Lambda21A+NC65C/PM95C, Lambda21E+PM95C+EX41A, Lambda21A+NK280B, PM95A+Lambda3s. Cada una de esas es una pila de dos o tres cajas que solo funciona como pila, y comprar un nombre suelto de la cadena deja un armario que no arranca.
El número de ejes cuenta motores que se mueven juntos
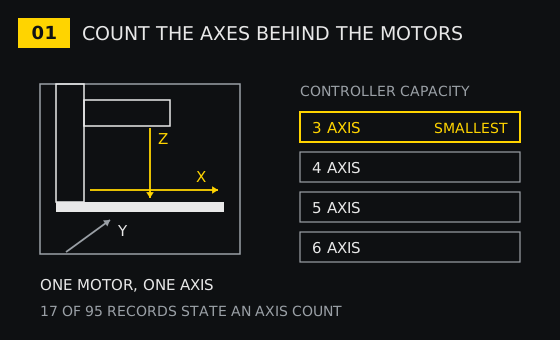
Un eje es un motor que tiene que llegar a una posición al mismo tiempo que los demás. En una fresadora de tres ejes son X, Y y Z. El husillo es un cuarto motor, pero mantiene una velocidad y no una posición, así que no cuenta como eje. El cambiador de herramientas es una secuencia de relés y confirmaciones, así que tampoco cuenta. Contar el husillo o el cambiador como ejes es la manera de acabar con un control de 5 ejes y sin salidas libres para el plato.
Solo 17 de los 95 registros ponen un número en un campo dedicado. Diez usan Control Axis: 3-6Axis aparece tres veces, 2/3/4/5/6Axis dos, y 2axis, 3axis 4axis 5axis, 1-6 Axis, 2 Axis Linkage y 2 Axis una vez cada uno. Siete usan Axis: 3axis cinco veces, 3/4/6 axis una y 3-5Axis una. Los otros 78 registros llevan la cuenta en el nombre del producto o no la llevan, y por eso un título como EC500 USB Mach3 3/4/5/6 Axis informa más que la tabla de especificaciones.
Ese número se lee como techo, no como objetivo. Un equipo de 3-6 ejes en una máquina de tres deja dos canales dormidos, y esa es la compra correcta si el cuarto eje está a un año de distancia. Un control de 2 ejes para mesa de plasma o de oxicorte, de los que hay varios aquí, no se estira a un tercer eje con ningún ajuste: el canal no existe.
El tipo de salida lo deciden los accionamientos, no la pantalla
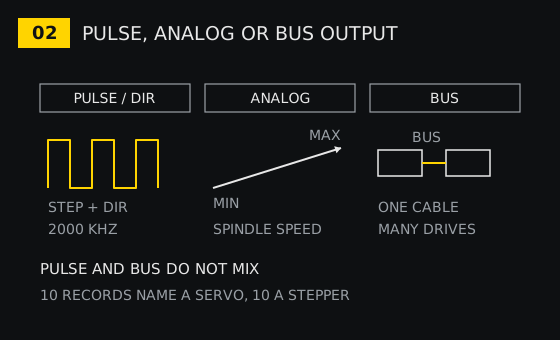
En estas fichas aparecen tres familias de salida. Paso y dirección es la que encuentra casi todo el que reconvierte: el control manda un tren de impulsos y una línea de dirección a cada accionamiento, y el accionamiento lo convierte en movimiento. La placa Mach4 por USB declara una velocidad de salida de impulsos de 2000KHZ; la tarjeta MKS3/4-V de 3/4 ejes declara una salida de colector abierto aislada de 5V 20mA con los mismos 2000KHZ y una tensión de aislamiento de 3.5KV. Son controles de paso y dirección, y solo hablan con accionamientos que esperan pasos.
La analógica es la segunda familia y casi siempre tiene que ver con el husillo más que con los ejes. Un variador de husillo quiere una tensión que signifique una velocidad, y el control necesita un canal capaz de darla estable. El bus es la tercera: las pilas Lambda21E+PM95C+EX41A y NK280B ponen los accionamientos en un bus y el control pasa a ser un nodo, y de ahí que esos registros sean armarios de 15 kg y no tarjetas.
En esta categoría, 10 registros nombran un servo y 10 nombran un paso a paso, y la diferencia no es cosmética. Una ficha describe un driver de paso a paso trifásico, el 3DM580/3DM683, de 0.5-8.3A y 20-60VDC para motores NEMA23 y NEMA34. Si los accionamientos que hay se parecen a eso, el control tiene que generar paso y dirección a un ritmo que el driver pueda seguir, y la corriente se ajusta en el driver, no en el control. Si los accionamientos que hay aceptan una referencia de tensión, un control de impulsos necesitará conversores, y un conversor es otra caja con otro modo de fallo.
La única forma seria de zanjarlo es abrir el armario y leer los bornes del accionamiento. PUL, DIR y ENA significan control de impulsos. Dos hilos a un potenciómetro y un relé de marcha significan que ese eje nunca estuvo bajo control numérico, y entonces la reconversión es de accionamientos, no de control.
El volante es un codificador con un dial delante
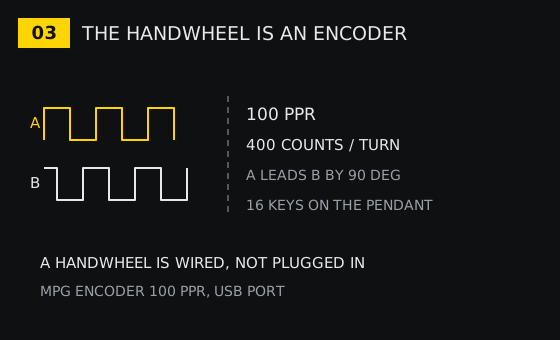
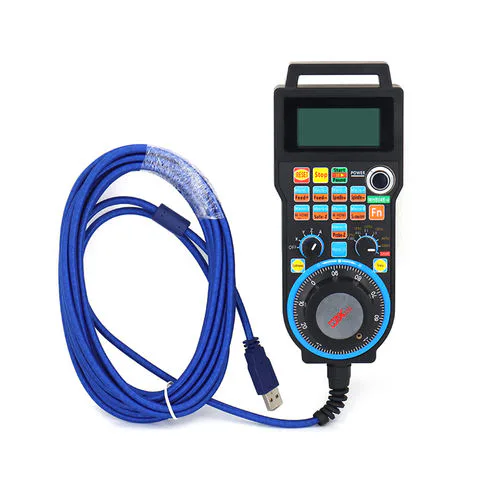
Un generador manual de impulsos no es un mando que el control lee como posición. Es un codificador pequeño con un dial graduado en la cara, y entrega dos ondas cuadradas, A y B, separadas un cuarto de ciclo. El control cuenta los flancos y mira cuál de los dos canales cambió primero; así sabe si el operario giró a la derecha. Una ficha de esta categoría da el dato sin rodeos: el volante LHB04B lleva un MPG Encoder de 100PPR y 16 teclas, con puerto USB y Mach3 como sistema, en cuerpo de plástico.
100 impulsos por vuelta, contados en los dos flancos de los dos canales, son 400 cuentas por vuelta de la rueda. Esa es la resolución que siente el operario: con 400 cuentas por vuelta, una división del dial es un paso pequeño y definido, y el avance manual resulta predecible. Un volante con un codificador más basto se siente impreciso al mismo avance, y el operario que no confía en la rueda deja de usarla.
Lo que hunde una reconversión no es la resolución sino el protocolo. El volante NVMPG de esta categoría es una unidad de 3/6 ejes que habla por línea serie y lleva LCD; el LHB04B es un volante cableado para Mach3 por USB; el WHB02 es un mando inalámbrico para NC Studio; el WHB05P viene dentro de un conjunto PM95C+Lambda21A para corte por chorro de agua; el F1510 es un mando inalámbrico para los controles de plasma F2100B y F2300A. Ninguno es intercambiable con los otros. Un volante comprado antes que el control es un volante en un cajón.
El puerto decide el cable, y el cable decide el ordenador
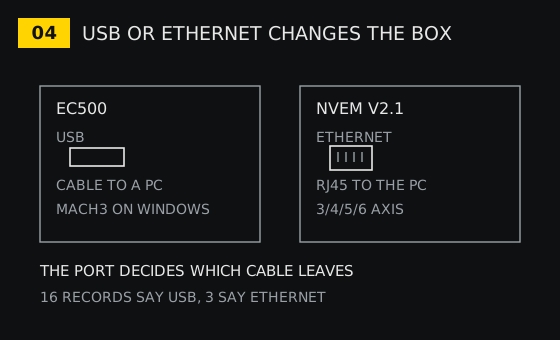
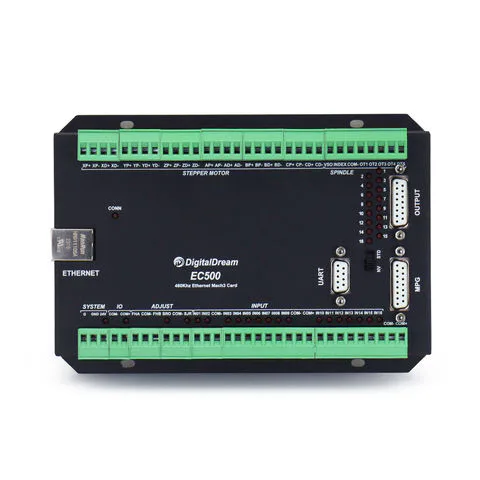
Dieciséis registros de esta categoría mencionan USB y tres mencionan Ethernet, y esa proporción retrata bien el mercado. Un control USB es una tarjeta que convierte un PC en control: el EC500 es un control de movimiento Mach3 por USB para 3/4/5/6 ejes, y el XC809D es una unidad USB de 3-6 ejes a 24V que ejecuta G-code al estilo FANUC sin PC. Ethernet aparece en el NVEM V2.1, una placa de 3/4/5/6 ejes con interfaz Ethernet para drivers de paso a paso y servo.
La diferencia que importa en un taller no es la velocidad, sino si un ordenador pasa a formar parte de la máquina. Una tarjeta USB necesita un PC que se quede junto a la máquina, una instalación de Windows que nadie actualice y un cable que sobreviva al refrigerante. Un control autónomo lee un archivo de un lápiz y lo ejecuta, y no hay sistema operativo que se rompa. Para una reconversión en un taller donde no cabe un PC al lado de la máquina, esa es toda la decisión.
El software es un ejercicio de coincidencia aparte. Una ficha de control para cuchilla vibrante enumera los sistemas admitidos desde Windows XP hasta Windows 10 y nombra un programa de CAD, lo cual es excepcionalmente explícito; casi todas las demás solo dicen Mach3 o Mach4 en el título. Una placa Mach3 ata la máquina a un PC con Windows y a un plugin de movimiento; una caja autónoma la ata a un formato de archivo. Las dos son legítimas y ninguna sustituye a la otra sin más.
El puerto también decide qué pasa el día que el control vuelva a morir. Una tarjeta USB se cambia en una hora si hay repuesto en el estante. Un sistema de bus en un armario de 15 kg con placa de expansión no, y ese riesgo pertenece a la decisión, no al informe posterior.
Cuente las entradas antes de enamorarse del número de ejes
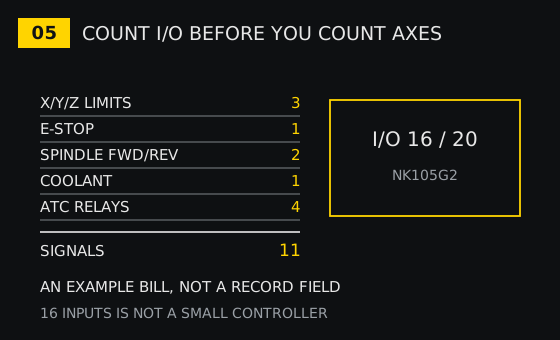
La ficha del NK105G2 declara su E/S como 16/20, es decir dieciséis entradas y veinte salidas, y esa es una buena medida para un router pequeño. Ahora escriba la cuenta de una fresadora de tres ejes: tres finales de carrera, un circuito de emergencia, dos sentidos de husillo, una salida de refrigerante, cuatro relés para el cambiador. Son 11 señales, y quedan cinco entradas y dieciséis salidas en esa placa.
Cinco entradas de repuesto parecen generosas hasta la primera mejora. Un palpador necesita una, un enclavamiento de puerta necesita otra, un presostato para el aire necesita otra, un transportador de viruta necesita otra y una segunda seta en la parte trasera necesita otra. La placa que parecía sobredimensionada en el presupuesto es la que aguanta el segundo año.
Vale la pena decir lo contrario también. Un control de 2 ejes para plasma u oxicorte no tiene salidas de cambiador, porque el proceso no tiene cambiador. Ponérselo a una fresadora convierte el cambiador en una operación manual, y una máquina que exige que alguien cambie la herramienta en cada ciclo es otra máquina distinta de la que se presupuestó.
24 voltios en los bornes, 5 voltios dentro del plano
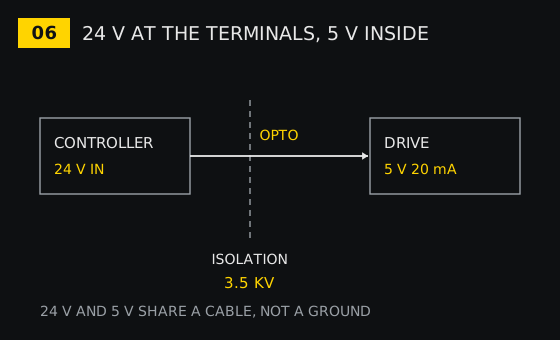
El armario tiene dos mundos eléctricos. El lado de control va a 24V: el XC809D figura a 24V, el control autónomo XC609 a DC24V y el control de cuchilla TC-6832 a DC24V 3A. El lado de accionamiento es de nivel lógico: la tarjeta MKS3/4-V declara 5V 20mA en una salida de colector abierto, y la misma ficha declara una tensión de aislamiento de 3.5KV entre esa salida y el lado de control. La placa Mach4 acepta 6-24V en sus entradas justamente porque espera que el armario sea un mundo de 24V.
El valor de aislamiento no es un número de folleto. Es la razón por la que un cable de final de carrera en corto del lado de 24V no se lleva por delante el chip de movimiento. También significa que los dos lados no deben compartir masa: unirlos en la regleta anula la barrera y convierte una reparación barata en una placa muerta.
El campo de tensión no le va a salvar aquí. 79 de los 95 registros dejan Voltage en blanco y otros diez dicen other u OTHER con alguna mayúscula. La etiqueta de la fuente que ya existe y las marcas en los bornes del accionamiento son las únicas fuentes fiables, y conviene fotografiarlas antes de desconectar nada.
Los parámetros que la máquina vieja ya tiene escritos
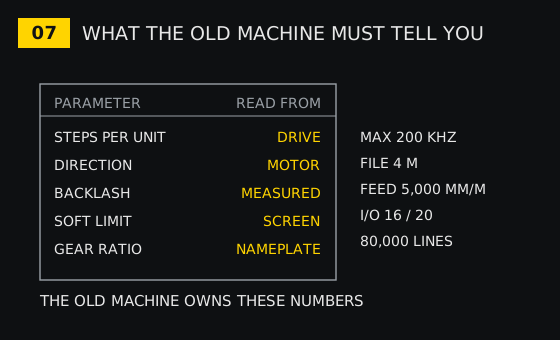
Un control es un ordenador al que le han dicho qué tamaño tiene la máquina. Cinco de esas frases hay que recuperarlas del control viejo o medirlas en la máquina: pasos por unidad, dirección del eje, juego, límites software y relación entre motor y husillo de bolas. Cada una vive en un sitio distinto. Los pasos por unidad están en el microstep del driver o en la página de parámetros vieja; la dirección está en el cableado del motor o en un signo del parámetro; el juego se mide con reloj, no se lee; los límites software salen de la pantalla vieja; la relación sale de la polea o de la placa del motor.
El control nuevo también llega con sus techos, y esos deciden si los programas viejos siguen corriendo. Un control de 2 ejes para plasma de esta categoría declara un máximo de 200 kHz en los impulsos, 80,000 líneas de código, un archivo único de 4M y 5,000 mm/m de avance. Un NK105G2 declara CPU ARM11, 256M de flash, una E/S de 16/20 y un módulo LCD de 128 por 64. Un M350 ofrece pantalla de 7 o 10.2 pulgadas. Un archivo mayor de 4M no cabe, un avance por encima de 5,000 mm/m no se alcanza y un programa de más de 80,000 líneas se detiene donde termina el búfer.
Esa misma tarjeta es la razón por la que una reconversión se puede presupuestar con honestidad. Con los cinco valores en la mano, el número de ejes y el tipo de salida, lo que queda por saber es el protocolo del volante y el margen de E/S, y los dos se ven sobre la mesa.
Lo que estos 95 registros dicen y lo que no
La categoría es amplia y la cobertura es desigual, cosa que conviene saber antes de leer una ficha como si fuera una especificación. 62 de los 95 ponen Milling Machine como aplicación, 15 lo dejan en blanco, tres dicen Lathe and Turning Center y el resto son chorro de agua, madera, PLC o ninguno. Solo 17 llevan número de ejes en un campo. 85 dejan Control Axis en blanco. 79 dejan Voltage en blanco. 61 dicen que la memoria es none. 28 registros pesan 1 kg, 14 pesan 1.5 kg y 13 pesan 0.5 kg, y el más pesado es de 16 kg.
El peso es el campo más honesto de la tabla. Un kilogramo es una tarjeta en bolsa antiestática. Quince kilogramos es un armario con sistema de bus, placa de expansión y fuente, y no va a caber en el hueco que ocupaba el control viejo. Si la reconversión tiene un espacio fijo dentro del armario, ese número decide antes que cualquier otro.
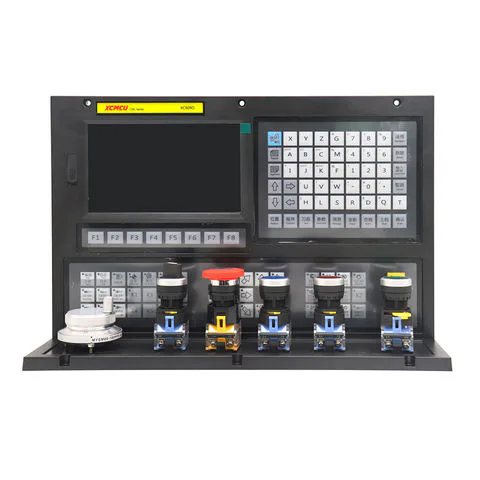
El panel de la fotografía es la otra mitad de la decisión, y es la mitad que las fichas describen mal. Una seta de emergencia, un teclado de membrana, una fila de teclas de función y un volante pequeño no son prestaciones del control; son la superficie que el operario toca cuarenta veces por hora. Una reconversión que acierta el número de ejes y el tipo de salida y deja al operario con un ratón y un teclado ha movido la dificultad de sitio en vez de quitarla.
El husillo y el cambiador no son ejes
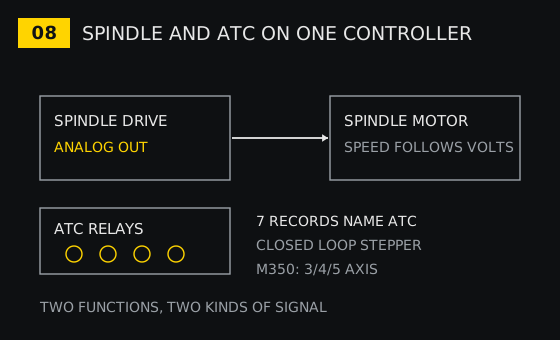
El husillo recibe una referencia de velocidad y devuelve una confirmación; el cambiador recibe una secuencia de salidas y devuelve un juego de confirmaciones. Siete registros de esta categoría nombran un cambiador, y uno de ellos, el M350, combina el soporte de paso a paso en bucle cerrado con el manejo de ATC en 3, 4 o 5 ejes. Ahí está la clave: un control que interpola cinco ejes y no tiene lógica de cambiador deja una máquina con un husillo muy preciso y un apriete manual.
Si la reconversión conserva el cambiador, la cuenta de salidas tiene que incluirlo, la lógica tiene que existir en el control y las confirmaciones tienen que ir a entradas que el control pueda leer a la velocidad a la que se mueve el cambiador. Si no lo conserva, esa decisión debe tomarse antes de pedir el control, porque un control comprado para una máquina manual no gana la función después sin otro control.
El orden para revisar una reconversión
- Lea el armario antes de comprar: bornes de accionamiento, tensión de alimentación, cableado de finales, relés del cambiador y los cinco parámetros de la pantalla vieja. Fotografíe cada regleta.
- Ajuste el número de ejes a los motores que tienen que interpolar y luego compare la cuenta de E/S con la placa. Sume el cambiador y el palpador sobre el papel, no después de la factura.
- Ajuste el tipo de salida a los accionamientos. Paso y dirección, analógica o bus, decidido por lo que ya está atornillado y por nada más.
- Ajuste el volante a la familia de control. El protocolo del volante no es universal, y un volante comprado antes de tiempo es un volante sin usar.
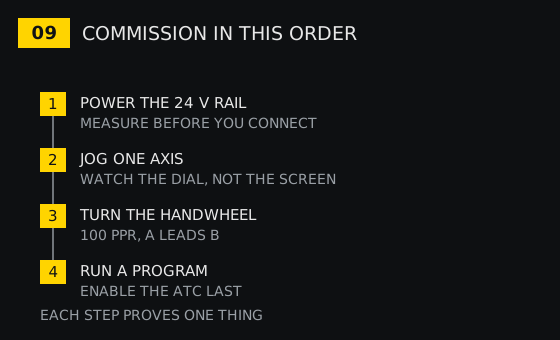
- Ponga en marcha en una sola dirección: línea de 24V medida, un eje movido contra el dial, el volante comprobado en sentido, luego un programa y luego el cambiador. Cada paso es una prueba, y un fallo en el segundo es más barato que un fallo en el quinto.
Una reconversión que sigue ese orden termina con una máquina que corre los programas viejos sobre los accionamientos viejos, que es la única definición de éxito que importa. Una reconversión que empieza por el control que alguien recomendó termina con un armario lleno de adaptadores y un volante en un cajón.
Lecturas relacionadas y las piezas citadas
La categoría de controles reúne las fichas que hay detrás de cada número de esta página. La guía A2 cubre el orden en que se revisa una máquina cuando deja de repetir, que es el paso siguiente a que una reconversión haga su primera pieza. La guía A8 cubre qué puede y qué no puede demostrar un palpador sobre la geometría que el control nuevo ya gobierna, y la guía A10 cubre cómo leer una ficha como ficha y no como promesa. Si además hay que rehacer la mesa, las mesas deslizantes traen la carrera y el paso que deciden el recorrido que el control tiene permiso para mandar.
Las fichas citadas incluyen la tarjeta EC500 USB Mach3 para 3/4/5/6 ejes, el control XC809D de 3-6 ejes por USB a 24V, el volante cableado LHB04B con codificador de 100PPR y 16 teclas, el volante NVMPG de 3/6 ejes con su línea serie, el control M350 de 3/4/5 ejes con paso a paso en bucle cerrado y soporte de ATC, la placa Mach4 por USB a 2000KHZ, la tarjeta MKS3/4-V de 5V 20mA, el driver trifásico 3DM580/3DM683 de 0.5-8.3A y 20-60VDC, el NK105G2 con su E/S de 16/20 y el F2300A con sus límites de 200 kHz, 80,000 líneas, 4M y 5,000 mm/m. Mande los bornes del accionamiento, la tensión de alimentación y los cinco parámetros antes de pedir, y la coincidencia se comprueba sobre el papel en una tarde en lugar de dentro del armario durante una semana.