Cuando la muela deja de cortar recta: qué corrige el diamante y qué no puede corregir
Esta página trata de la muela, no del filo. La guía A6 cubre el filo gastado y el momento de cambiar la herramienta; la guía A2 cubre la máquina que perdió precisión. Aquí la pregunta es más estrecha: la muela ya no corta recta, hay un rectificador en el banco, y la única parte del conjunto que va a cambiar es la cara de la muela.
Una muela que dejó de cortar suele tener la forma mal
La muela sigue girando. Sigue arrancando material. Lo que cambió es que lo arranca en una banda estrecha en lugar de hacerlo a lo largo del arco que se había puesto. Los síntomas llegan juntos: una marca de quemado que aparece y desaparece, una cota que se corre dentro de la misma pasada, un chirrido que empieza a mitad de corte y un dibujo de chispas brillante en una banda y apagado en los dos bordes.
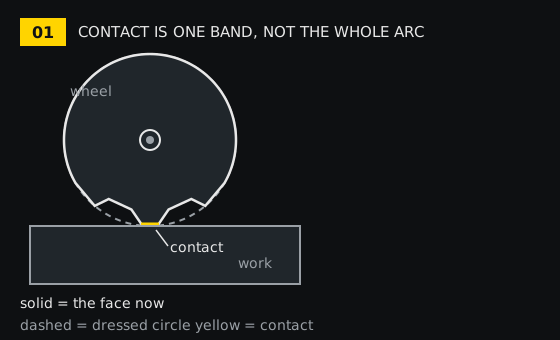
Una cara así no es redonda, y ninguna compensación de avance la va a volver redonda. Hay que llevarla otra vez a una forma que sea cierta respecto de su propio husillo, y para eso está el rectificador de muelas. Conviene tener claro qué es ese aparato: un soporte que guía un diamante por un camino. No mide la muela, no sabe para qué se compró y no ve la máquina que hay detrás.
Qué arranca el rectificado y qué deja al descubierto
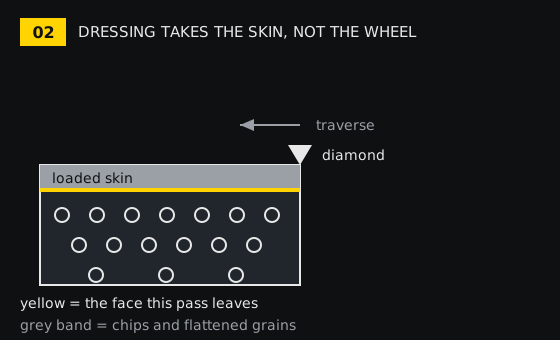
Una muela no se embota como se embota un filo. Los granos de la superficie se aplanan, el aglomerante que los sostiene se desgasta por detrás y el hueco entre grano y grano se llena de viruta y de material de la pieza. Esa capa rellena es la que corta mal: roza en vez de cortar, y rozar es calor.
El rectificado arranca esa capa. El diamante da una pasada fina sobre la cara, rompe los granos aplanados y vuelve a abrir los poros, de modo que los granos siguientes quedan al descubierto con aristas vivas y con sitio para la viruta. Lo que aparece es una superficie nueva de la misma muela, con un diámetro menor. No se añadió nada y no se enderezó nada más allá de lo que describió la pasada.
Por eso la profundidad de la pasada importa más que el número de pasadas. Una pasada fina refresca la cara. Una pasada profunda se lleva mucha muela para llegar a los mismos granos, y en una muela galvanizada puede llegar al cuerpo metálico en lugar de al grano.
El replanteo del ángulo: la cara copia el camino del diamante
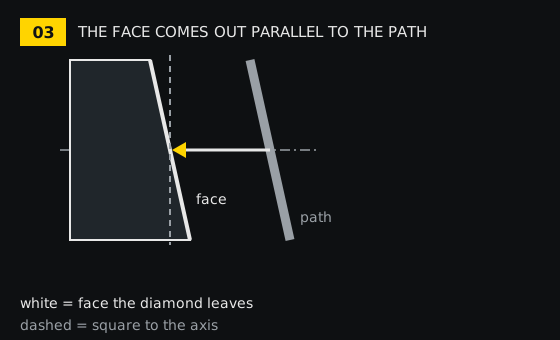
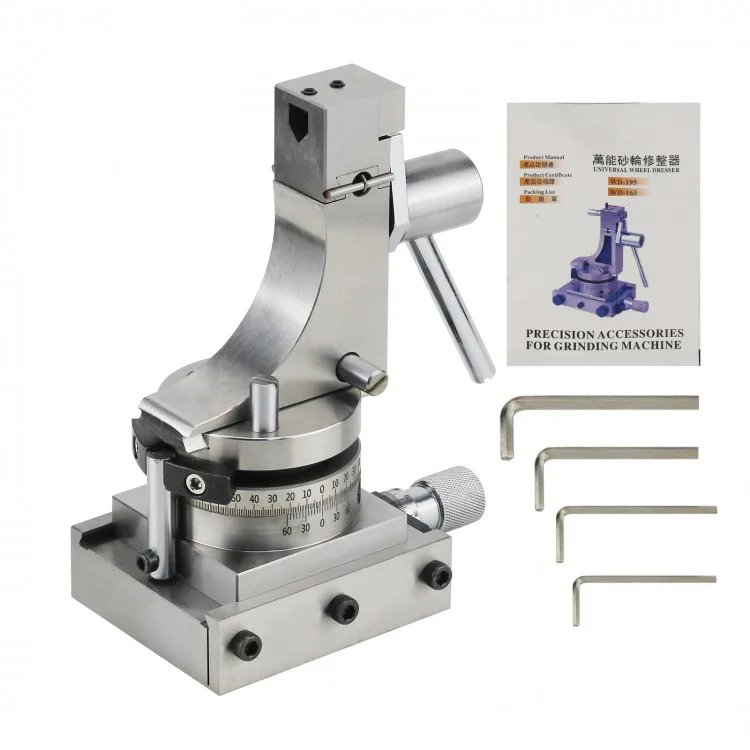
Todos los rectificadores de esta categoría hacen lo mismo de maneras distintas. Se fija un cuerpo a la máquina, se pone un ángulo contra un anillo graduado o contra un bloque de seno, y se desplaza un diamante por la cara siguiendo un camino que define el cuerpo. La cara que sale es ese camino copiado en la muela.
Ahí está la diferencia entre reponer geometría y afilar. El rectificador no mejora la muela: le impone una línea. La muela será esa línea, y conservará esa línea hasta que otra cosa la corte.
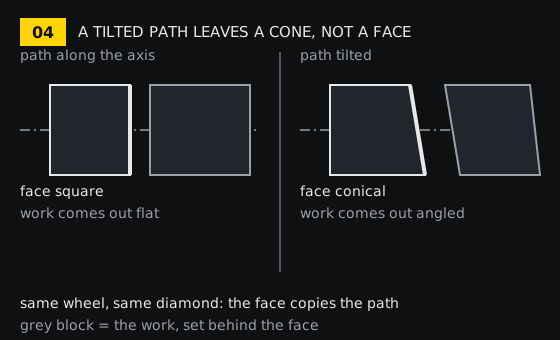
El camino inclinado es el fallo habitual y es silencioso. El ángulo se puso en lo que pedía el trabajo, pero la corredera por la que viaja el aparato está gastada, o el bloque de seno se apoyó sobre una rebaba, o el cuerpo se fijó a una mesa que nadie limpió. La muela sale cónica con ese error y la pieza arrastra la misma inclinación en todas las unidades hasta que se vuelve a rectificar la cara. No suena nada raro y el único testigo es la pieza.
El resto del aparato importa tanto como el ajuste. Un cuerpo universal con una altura de centro de 165 mm, un recorrido del diamante de ±20mm, un rango de arco de ±40mm y un tambor que lee 5 unidades por división vale lo que valen su pivote y su cola de milano. Un rectificador con el pivote gastado deja una cara que parece rectificada y mide como una onda, y el operario culpa a la muela.
La consecuencia práctica: compruebe la primera pasada en la muela, no en el aparato. Marque la cara con azul o dé una pasada suave sobre un retal y lea el dibujo. Un ajuste leído en una escala demuestra lo que se le pidió al aparato; solo la muela demuestra lo que hizo.
Qué dice el campo Shape en la ficha de una muela
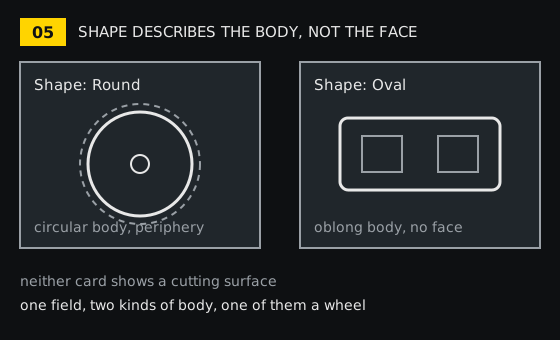
En los 139 registros de esta categoría, cuatro llevan Shape Round y seis llevan Oval. Ninguno de los seis con Oval es una muela: son platos magnéticos, bloques en V y un cuerpo de broca indexable. Round aparece en los registros de muela y en el de una hoja de sierra. Los 123 registros restantes dejan el campo vacío.
El campo contesta a una pregunta de catálogo, no a una pregunta de rectificado. Cuando Round aparece en una muela dice que el cuerpo es circular y que la cara de trabajo es una periferia que se puede hacer cierta girando la muela contra un diamante. Cuando Oval aparece en algo de la misma categoría, está describiendo el contorno de un bloque rectangular, y leerlo como forma de muela es la manera en que una ficha manda a comprar la pieza equivocada.
Las formas de muela que sí importan para rectificar no están en ese campo. Una muela recta se rectifica en su periferia; una muela de copa o de vaso se rectifica en el borde de la copa, y los registros de la U2 nombran una muela de copa de 100*50*20mm justamente para esa geometría. La diferencia decide qué cara toca el diamante y en qué dirección se avanza el aparato.
Material: propiedad del abrasivo, no del acabado
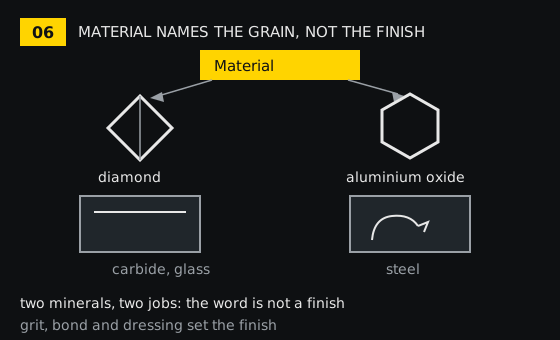
Un registro de esta categoría lleva un campo Material que dice Diamond, Aluminum Oxide, y ese mismo registro lleva un campo Abrasive que dice Synthetic Diamond con un rango de grano de 60# a 3000#. Esa combinación es la foto honesta de lo que es el campo: una lista de familia para una gama de productos, no una afirmación sobre la muela que hay en la caja.
El diamante es para lo duro y frágil: carburo, vidrio, cerámica, un filo templado que no cede. El óxido de aluminio es el abrasivo del acero, y el diamante es la elección equivocada en acero porque el carbono se disuelve en el hierro a la temperatura del rectificado y el grano se consume en la pieza. El campo dice a qué familia mineral pertenece la muela.
Lo que no dice es el acabado. El acabado sale del tamaño de grano, del aglomerante, de cómo se rectificó la muela y de la rigidez del conjunto, en ese orden de influencia. Una ficha que lista dos abrasivos en un solo campo no puede decir cuál va a llegar, y un rango de grano de 60# a 3000# describe una gama y no un disco.
El campo que suele faltar es el del aglomerante, y ese cambia la respuesta del rectificado más que el abrasivo. Una muela de resina y una galvanizada se rectifican con el mismo diamante y con profundidades muy distintas, porque una tiene aglomerante que devolver y la otra tiene una capa depositada que no vuelve a crecer.
Dureza: un HRC habla del acero
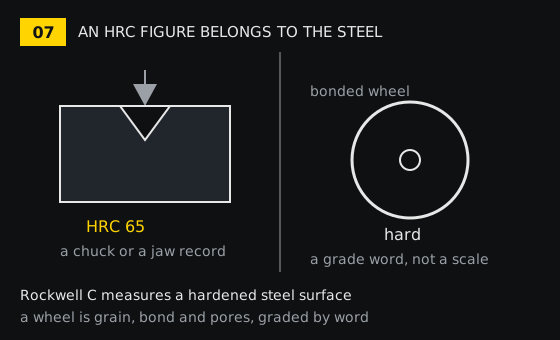
Dos registros de aquí declaran HRC 65 y uno declara hrc58-62. Los tres son platos y mordazas: piezas de acero templado cuya dureza se midió en la escala Rockwell C. Una muela aglomerada no se describe así en ningún punto de esta categoría. Los registros de muela llevan hard, Hard, Medium u other, y 118 de los 139 registros dejan la dureza en blanco.
Más que un hueco en los datos, es una diferencia de naturaleza. El HRC mide cuánto resiste una superficie de acero templado a un penetrador de diamante. Una muela es un compuesto de grano, aglomerante y porosidad, y lo que importa es cuánto sujeta el aglomerante al grano, que se declara como grado. El grado solo significa algo junto con el grano, el tipo de aglomerante y la velocidad de la muela.
Por eso un HRC pegado a la ficha de una muela está describiendo el acero templado para el que se vende esa muela, y un HRC en la ficha de un plato está describiendo el plato. En ninguno de los dos casos es la muela. Leerlo como dureza de muela es la confusión más común de esta categoría, y termina en una muela comprada para el trabajo equivocado.
Por qué el rectificado repone geometría y nunca precisión
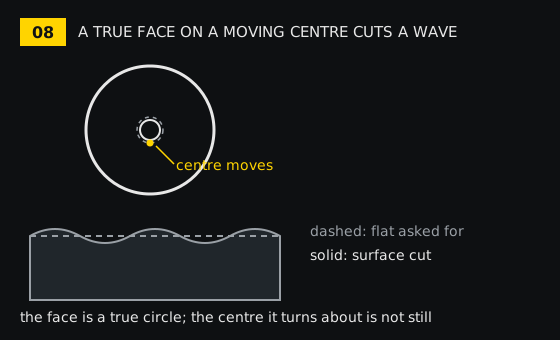
Rectificar es copiar algo sobre una cara. Puede dejar la cara plana, cuadrada respecto del eje o puesta a un ángulo, y puede abrir el grano para que la muela corte en vez de rozar. No puede cambiar dónde está el eje. Si el husillo tiene descentrado, si el plato portamuelas está sucio, si la muela no asienta en su cono o si está desequilibrada, la cara rectificada es un círculo cierto alrededor de un centro que se mueve, y la pieza recoge ese movimiento.
Por eso una muela recién rectificada puede dejar peor superficie que una que se dejó como estaba. La cara nueva está viva y corta libre, así que sigue el movimiento del husillo en lugar de rozarlo hasta borrarlo. Una muela vidriada esconde un husillo malo; una muela rectificada lo delata.
Qué especifican los registros de esta categoría
La categoría tiene 139 registros y nueve de ellos son rectificadores. Entre todos cubren los aparatos a los que llega una pregunta sobre muelas: rectificadores de ángulo de seno, rectificadores universales de radio y ángulo, rectificadores visuales con motor y las rectificadoras de herramientas donde se montan las muelas.
- Aparatos de ángulo. Tolerancia de centro ±0.01, paralelismo 0.01mm, rango de rectificado de ángulo 0-60°, carrera de rectificado 55mm; un cuerpo de seno declara una distancia entre centros de bloque de 50mm y un avance transversal máximo de 50mm.
- Cuerpos universales. Diámetro máximo de muela a rectificar 200mm, recorrido del diamante ±20mm, arco de rectificado ±40mm, altura de centro 165 mm y un tambor que lee 5 unidades por división.
- Rectificadoras. Los registros de la U2 declaran una muela de copa de 100*50*20mm y un husillo a 5200RPM con un rango de ángulo de incidencia de 0-45°; un afilador de fresas declara una muela de 81*15 y una velocidad de motor de 6000rmp; los registros de reafilado nombran muelas CBN y SDC y un rango de trabajo de 2-12mm o de 4-14mm.
- Muelas. Una muela de diamante galvanizada está listada en 150mm*25.4mm*38mm con 2 in de espesor, un rango de grano de 60# a 3000# y aglomerante galvanoplástico.
Ninguna de esas cifras es un valor de acabado superficial. Describen la geometría del aparato y el tamaño de la muela, que es justo lo que necesita una decisión de rectificado y nada más. Las fichas no llevan valor de Ra, ni letra de grado de muela, ni clase de equilibrio, y esta página no inventa ninguno.
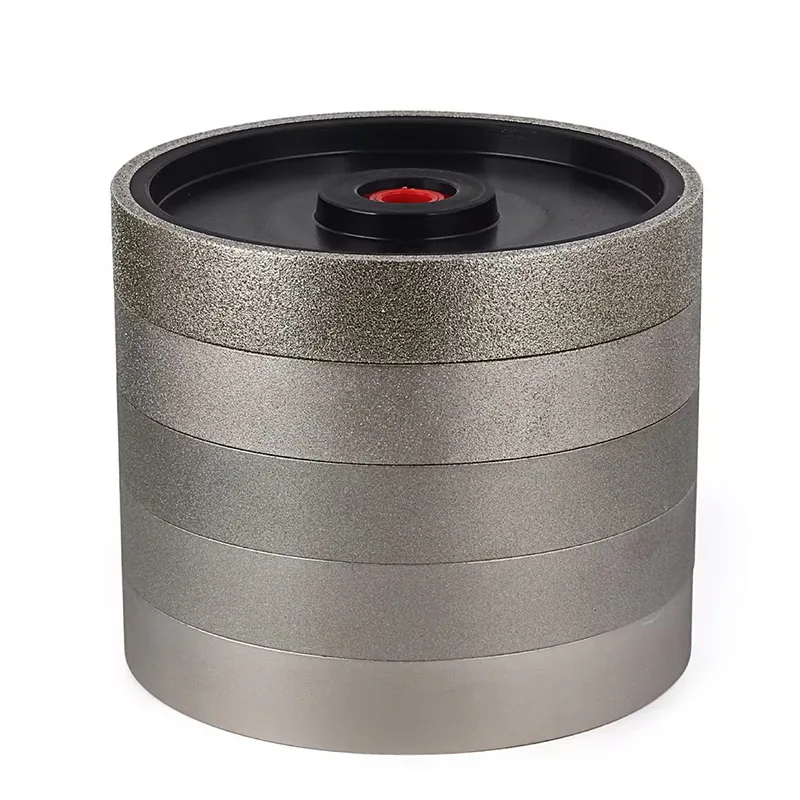
Esa foto explica por qué una muela de diamante galvanizada se rectifica distinto de una de óxido de aluminio vitrificado. El abrasivo es una capa fina depositada sobre un cuerpo metálico, así que un aparato que da una pasada profunda se lleva la capa en lugar de refrescarla. Una pasada fina abre la superficie; una pasada fuerte termina con la muela.
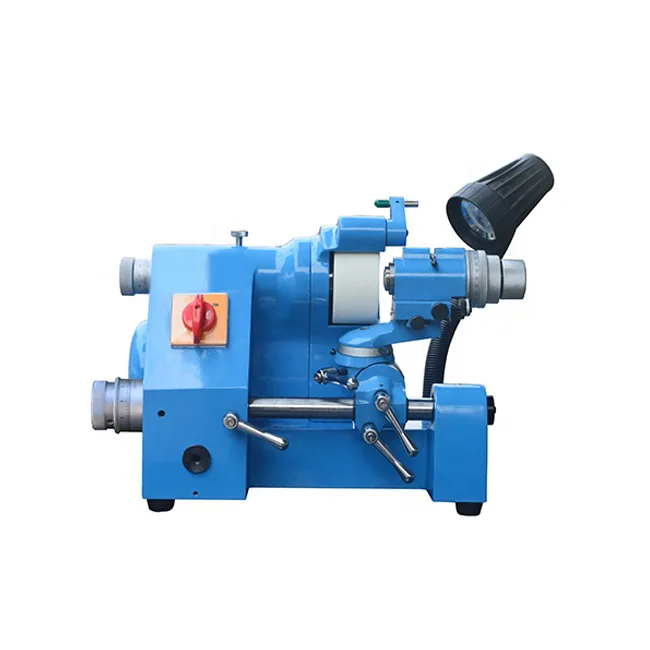
Mire dónde están los ajustes en esa máquina. La fresa se pone en una cabecera con dedo indexador y giro; la muela se ajusta con el carro; el rectificador se fija a la mesa. Solo uno de los tres cambia la muela, y solo al rectificador se le puede pedir cuenta de la forma de su cara.
Orden de lectura cuando la muela deja de cortar recta
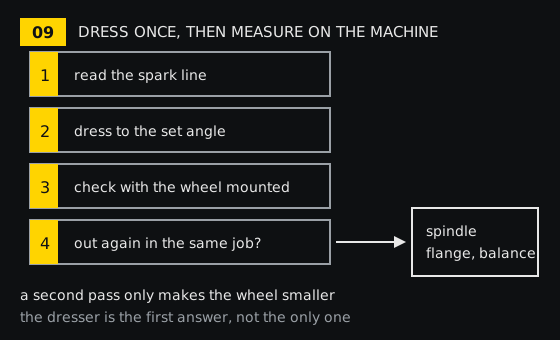
El orden importa porque cada paso descarta una causa distinta y solo el último es caro. Hacerlos al revés es cómo una muela se hace más pequeña sin que el corte mejore.
- Lea la línea de chispas y el dibujo de quemado. Dos manchas brillantes son forma; una banda uniforme que quema es vidriado; una onda en la pieza significa que la cara se mueve en lugar de estar gastada.
- Rectifique al ángulo que pide el trabajo, con pasada fina y avance constante, y compruebe el ajuste contra la escala del propio aparato antes de que el diamante toque la muela.
- Compruebe la cara en la máquina: márquela con azul contra una regla o dé una pasada suave sobre un retal. Una cara que mide cierta en el banco y corta una onda es una pregunta para el husillo.
- Si la cara se pierde otra vez dentro del mismo trabajo, deje de rectificar. La causa es el montaje, el plato portamuelas, el equilibrio o el husillo, y una segunda pasada solo hará la muela más pequeña.
- Si la cara aguanta pero el corte sigue quemando, la pregunta se trasladó a la especificación de la muela: grano, aglomerante y material para el que se compró.
Un rectificador es un aparato sencillo y una muela es un consumible; el error que cuesta caro es rectificar una muela sana para compensar un husillo que no gira cierto. Eso se lleva la prueba junto con el síntoma, y la avería se queda en la máquina.
Lecturas relacionadas y piezas citadas
La guía A6 cubre el otro extremo de la misma operación: cómo se juzga un filo gastado y cuándo se cambia la herramienta en lugar de reafilarla. La guía A2 cubre el orden en que se revisa una máquina cuando la pieza deja de repetir, que es adonde lleva una muela rectificada que sigue cortando una onda. La clase está en rectificadora de herramientas.
Aparatos y máquinas citados arriba: el rectificador universal de radio y ángulo, el rectificador de ángulo de seno AP50, el rectificador visual de muelas, la muela de diamante galvanizada y la rectificadora universal de herramientas U2. Envíe el tamaño de la muela, el ángulo que pide el trabajo y una foto de la cara y le diremos si la solución es una pasada de rectificador o una mirada al husillo.