Cuando la fresa se sale: pinza frente a portafresas de tornillo lateral
Esta página trata un solo modo de fallo: la herramienta que se desplaza dentro del portafresas bajo carga. No trata de la excentricidad, que es el tema de la guía A3, ni de qué pinza comprar, que es la guía A7. Aquí la pregunta es más estrecha: por qué cede un apoyo por fricción, por qué el desbaste en concordancia con voladizo largo llega antes a ese límite, y qué compra realmente un arrastre por forma.
El fallo es un cambio de cota, no una rotura
Una fresa que se sale rara vez se rompe. Se corre: el mango se desliza un poco dentro de la pinza, la punta queda más abajo que antes y la pasada siguiente corta más profundo que la anterior. El sonido sigue siendo normal, los filos siguen afilados, y la única prueba es un escalón en el fondo o una marca en el mango donde antes apoyaba la cara de la pinza.
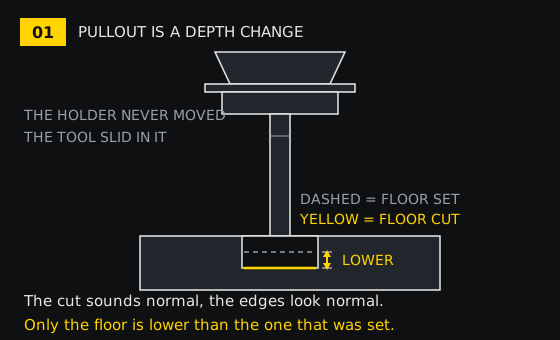
Como no se rompe nada, el desplazamiento se atribuye a otra cosa. Un cero de Z que se mueve, una máquina que pide referenciarse de nuevo, una fresa que no mide lo que se creía: todo eso explica un cambio de cota, y nada de eso se comprueba tan rápido como el mango.
Por dónde sale el par en un portafresas de pinza
La tuerca no sujeta la herramienta. Empuja la pinza hacia el cono del portafresas; el cono comprime la pinza hacia dentro; el alojamiento de la pinza agarra el mango. Cada uno de esos pasos es fricción sobre un cono o sobre un cilindro. Hay dos uniones por fricción en serie entre el husillo y el corte, y ninguna chaveta, ningún plano y ningún tornillo en ese camino.
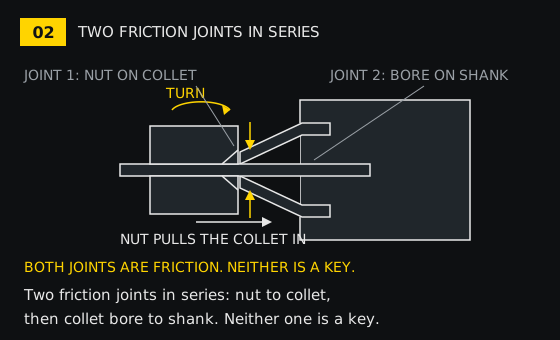
Que el arrastre sea por fricción no es un defecto. Es lo que permite que un portafresas de pinza acepte cualquier mango dentro de su banda, a cualquier profundidad y en cualquier posición angular, y es lo que hace que indique bien cuando las superficies están limpias. También es la razón de que el agarre dependa del día: el mismo par de tuerca sujeta distinto sobre un cono seco que sobre uno con una película de refrigerante.
Cuando la unión cede, pueden moverse las dos superficies. El mango puede girar dentro de la pinza, y la pinza puede girar dentro del cono. Lo segundo pasa desapercibido con facilidad, porque la herramienta sigue pareciendo asentada y la tuerca sigue apretada.
Por qué el desbaste en concordancia y el voladizo largo llegan antes
En la misma pasada coinciden tres efectos: un tirón axial que viene de la hélice, una carga que llega como escalón y no como rampa, y una palanca que crece con el voladizo. Ninguno es un defecto del portafresas. Juntos deciden si a la unión por fricción se le pide más de lo que tiene.
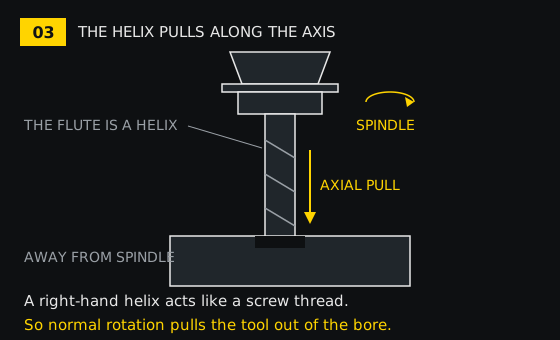
Una fresa es un tornillo con filos. Con el giro normal, la hélice produce una componente axial que apunta en sentido contrario al husillo, la misma razón por la que una broca se autoalimenta en la pieza. El portafresas resiste esa componente solo con fricción, y está presente en todas las pasadas, no únicamente en las fuertes.
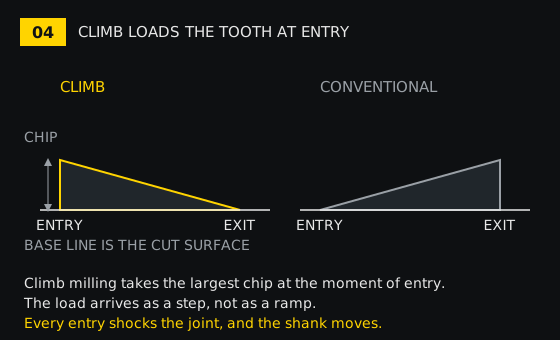
El fresado en concordancia cambia el momento en que llega la carga. El diente entra con el espesor máximo y sale sin nada, así que el corte es una serie de impactos y no un empuje continuo. Cada entrada descarga y vuelve a cargar la unión. Una unión que ya está cerca de su límite no necesita una fuerza grande para moverse; necesita muchas pequeñas en el mismo sentido, que es justo lo que entrega una pasada en concordancia.
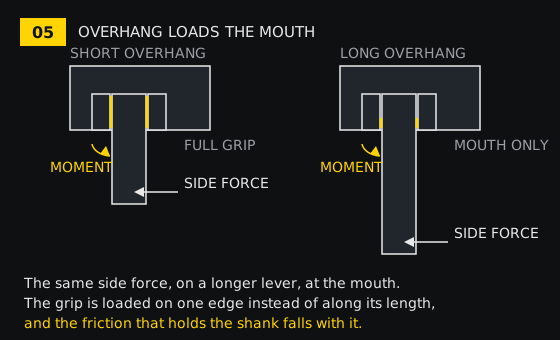
El voladizo convierte la misma fuerza lateral en un momento mayor en la boca. El mango bascula dentro del agarre, el contacto se desplaza al borde delantero y la fricción que lo retiene cae con el área de contacto. Una herramienta más larga tiene por tanto menos agarre justo donde aplica más palanca.
Por qué media vuelta más de tuerca no compra agarre
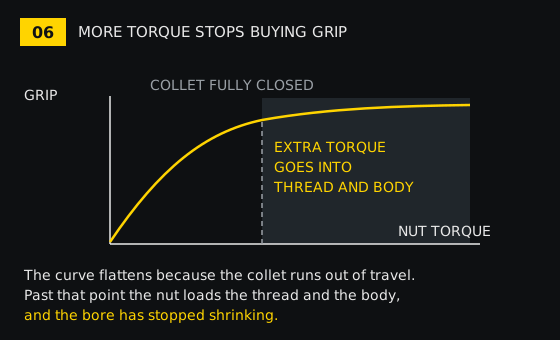
La tuerca no comprime el alojamiento directamente. Tira de la pinza hacia el cono, y el cono convierte el tirón axial en compresión radial. Esa conversión pierde fuerza en la rosca y en la cara de la tuerca, y la primera parte del recorrido compra agarre deprisa porque la pinza todavía tiene sitio para cerrarse.
Después la pinza se cierra sobre el mango y la curva se aplana. El alojamiento ya no puede hacerse más pequeño, así que el par sobrante se va a la rosca, a la cara de la tuerca y al cuerpo. El agarre no sube; el desgaste sí. Una cara de tuerca aplastada devuelve menos par a la pinza la vez siguiente.
Hay una segunda razón para no perseguir el par. El coeficiente de fricción es de las superficies, no del esfuerzo. Sobre un cono con película, más fuerza normal sube la fricción en proporción, pero el coeficiente sigue siendo el bajo. Apretar no limpia un cono.
Qué cambia un portafresas de tornillo lateral y qué cuesta
El portafresas de tornillo lateral sustituye el arrastre por fricción por una forma. Un tornillo atraviesa la pared del cuerpo y apoya sobre un plano mecanizado en el mango; el plano no puede pasar por delante del tornillo, así que el giro queda bloqueado por geometría y no por lo limpias que estén las superficies.
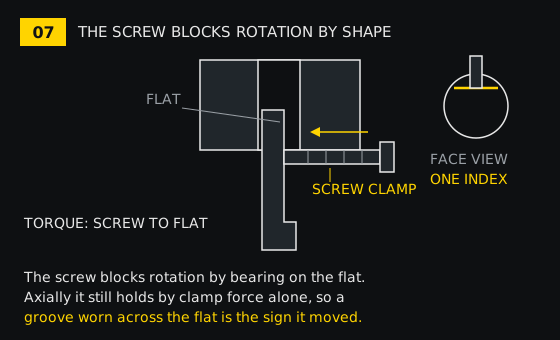
En sentido axial el tornillo sigue sujetando por fuerza de apriete, sobre un área mucho menor que la de un alojamiento de pinza. Por eso un portafresas de tornillo lateral frena el giro y mejora la resistencia a la salida sin volverla imposible: la prueba es un surco desgastado a lo largo del plano, donde el tornillo ha empujado la herramienta.
- El plano fija la posición angular. La herramienta solo entra con el plano mirando al tornillo, así que ya no se puede girar la fresa para repartir su excentricidad.
- El tornillo marca el mango. Cada apriete deja una rebaba en el plano. La rebaba dificulta sacar la herramienta, desequilibra y crece con cada apriete.
- Un mango pequeño no admite plano. Mecanizar uno quita buena parte de la sección y deja un concentrador de tensiones justo donde el momento flector es mayor.
Nada de eso va contra el tipo. Va a favor de usarlo donde se diseñó para usarse: desbaste fuerte, voladizo largo y una herramienta que ya se ha corrido en una pinza.
Tres motivos por los que un portafresas suelta en servicio
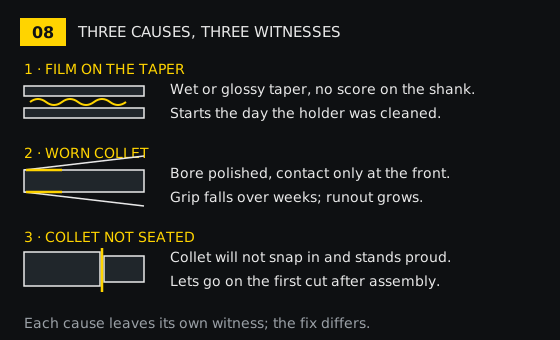
Una película en el cono. Aceite, grasa o residuo de refrigerante bajan el coeficiente justo donde el arrastre depende de él. La pista es el momento: la herramienta empieza a moverse el mismo día en que se limpió el portafresas, o después de cambiar el refrigerante. El cono se ve brillante o húmedo y el mango no presenta rayado.
Una pinza gastada. El alojamiento pierde contacto por detrás y se abre en forma de campana, así que el agarre se reduce a una banda estrecha en la parte delantera. La pista es la tendencia: el agarre cae a lo largo de semanas, la excentricidad crece y aparece una banda pulida con residuo negro de óxido delante, mientras la parte trasera no llega a tocar.
Una pinza que nunca asentó. La pinza tiene que encajar en la tuerca antes de roscar la tuerca en el cuerpo, porque el anillo de la tuerca es lo que después la saca. Si se monta al revés, el anillo no entra en la ranura: la pinza queda sobresalida, no llega al cono y la tuerca gira casi sin resistencia. La pista es el instante: suelta en el primer corte después del montaje, no a las semanas.
- Momento: el mismo día de una limpieza apunta a película; una caída lenta durante semanas apunta a desgaste; el primer corte tras el montaje apunta a asiento.
- Prueba en el mango: limpio y pulido significa que las superficies deslizaron sobre una película; roce y residuo negro delante significan que la banda de contacto se ha movido; rayado a lo largo significa que la pinza nunca agarró ahí.
- Prueba de giro: gire la herramienta un cuarto de vuelta y vuelva a apretar. Si la salida sigue a la herramienta, mire el mango; si se queda con el portafresas, mire el cono y la tuerca.
Qué dicen las fichas de estas dos categorías
Las dos categorías que hay detrás de esta página reúnen 140 fichas en Collet& Holder y 48 en Arbors. Entre las dos cubren las familias donde aterriza una pregunta de salida: cuerpos ER32 en BT30, BT40 y BT50, pinzas ER desde ER11 hasta ER40, portapinzas SK en BT30 y BT40, portapinzas HSK63A en GSK10 y GSK16, cuerpos ER en NT30 y NT40, y en el lado de arbors, casquillos de cono Morse, arbors para portabrocas y arbors de fresa frontal pasantes.
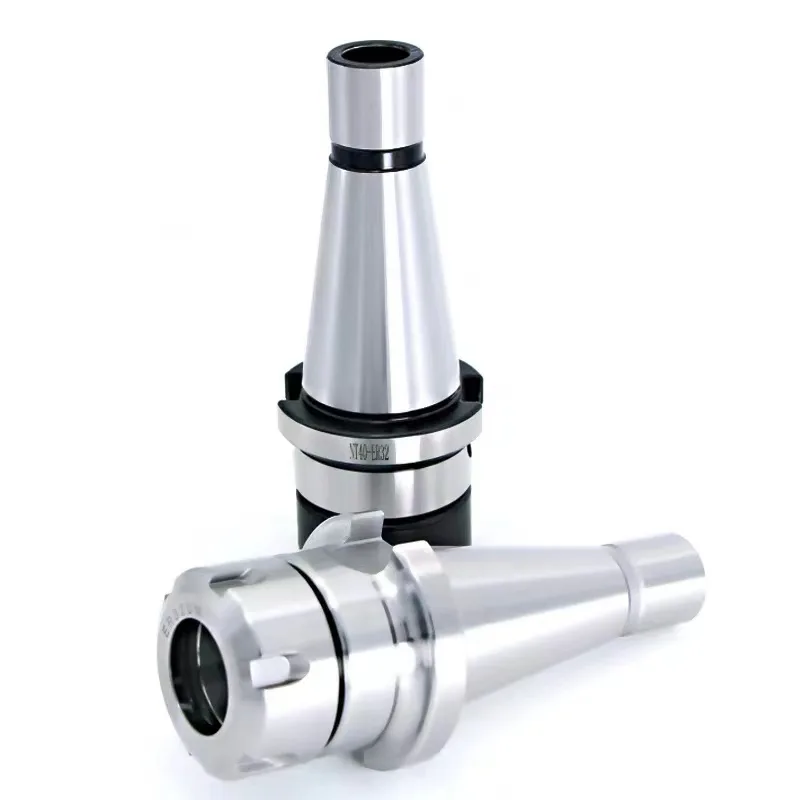
- Material del cuerpo. Acero, acero inoxidable, 40Cr y 40CrMnTi aparecen en las fichas ER y NT; las fichas de arbors usan 40CrMo y acero aleado.
- Dureza. Una ficha NT-ER da HRC 46-50, las fichas de portapinzas ER dan 45 HRC, los casquillos de arbor dan HRC 50-55 y un arbor para portabrocas da HRC 44-48.
- Precisión. Los portapinzas SK se declaran en 0.003 mm y un juego de pinzas en 0.008 mm; los casquillos de arbor van de 0.01 a 0.015 mm o de 0.015 a 0.02 mm, y un casquillo de circuito de aceite declara una excentricidad de 0.008 mm.
- Máquinas y trabajo. El campo de máquina aplicable nombra el centro de mecanizado CNC, la fresadora, el torno y la máquina de grabado, con fresado, taladrado y mandrinado como trabajo.
Ninguna de esas cifras es una cifra de agarre. Dureza, precisión y excentricidad describen una pieza; no describen la fuerza que aguantará bajo el corte. Las fichas no traen valor de par ni fuerza de apriete, y esta página no inventa ninguno de los dos.
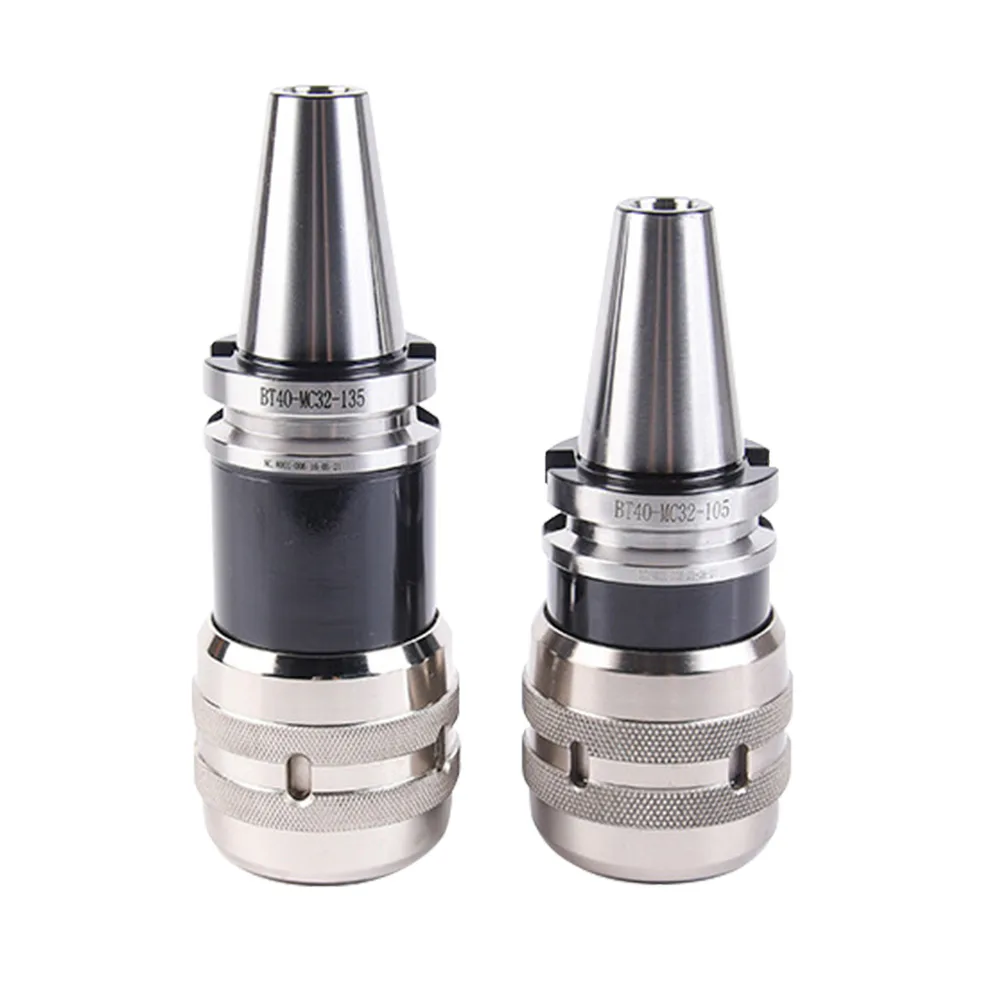
Cuando un portafresas sale de una máquina, la marca grabada importa más que el nombre del listado. En la brida están la interfaz, el tipo de cuerpo y la longitud, y dos portafresas que se ven iguales en una foto pueden ser cuerpos distintos con geometrías de arrastre distintas por dentro.
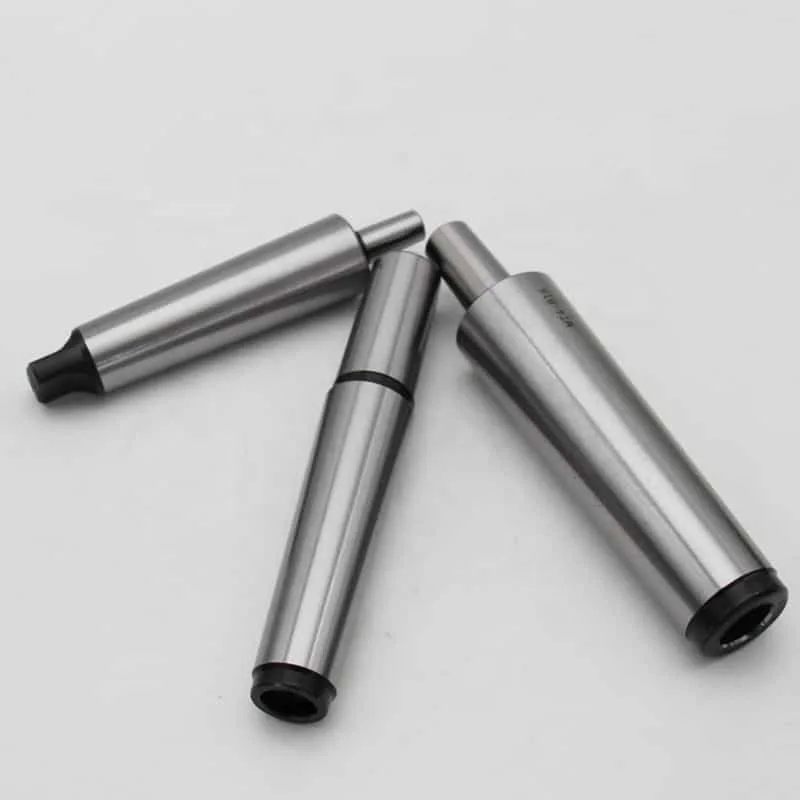
Las fichas de arbors dicen lo mismo desde el otro lado. Un arbor de cono Morse se sujeta por el ajuste del cono, pero lo que impide que gire y que salga empujado son la lengüeta y la rosca del tirante, y las dos aparecen en la ficha. La fricción es el asiento; la lengüeta y el tirante son el arrastre y la retención.
Elegir cuando la fresa ya se ha salido
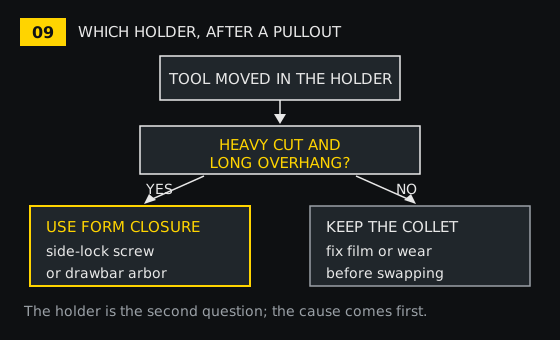
Cambiar el portafresas sin responder a la primera pregunta traslada el problema en vez de resolverlo. Un cuerpo de tornillo lateral nuevo en una máquina que venía soltando herramientas porque el cono se limpiaba con aceite tardará más en mostrar el mismo síntoma, y nada más.
- Pare y marque: haga una línea en el mango a la altura de la cara de la pinza, haga la pasada y mire si la línea se movió.
- Limpie los dos conos, séquelos, vuelva a apretar al par indicado con una tuerca cuya cara no esté gastada y repita la pasada.
- Si ahora aguanta, la causa era la película. Cambie la rutina de limpieza, no el portafresas.
- Si sigue moviéndose, revise la banda de contacto y el asiento: banda solo delante significa pinza gastada; pinza que no encaja en la tuerca significa montaje al revés.
- Si un portafresas en buen estado sigue soltando en una pasada fuerte en concordancia con herramienta larga, pase el arrastre a cierre por forma: un cuerpo de tornillo lateral o un arbor con tirante o lengüeta.
Para acabado, para herramienta pequeña y para trabajo que cambia cada hora, la pinza sigue siendo mejor: indexa libre, acepta cualquier mango dentro de su banda e indica bien. El error es pedirle el desbaste para el que se inventó un arrastre por forma.
Lecturas relacionadas y piezas citadas
La guía A3 cubre el orden en que se rastrea la excentricidad, que es el lado de medición de esta misma interfaz. La guía A7 cubre la banda que una pinza agarra de verdad y por qué un mango nominal es el peor ajuste. Las dos categorías están en Collet y portafresas y Arbors.
Cuerpos citados arriba: el portafresas ER32 en BT30, BT40 y BT50, el cuerpo ER en NT30 y NT40 de 40Cr, el arbor para portabrocas con chaveta y el arbor de cono Morse con tirante y lengüeta. Envíe la marca del portafresas, el diámetro del mango y el corte que la sacó y le diremos a cuál de las dos rutas pertenece el trabajo.