Detalle de producto capturado: CNC milling cutter for machining-center and metal-cutting applications. Confirm machine interface, workpiece material and dimensions before quotation.
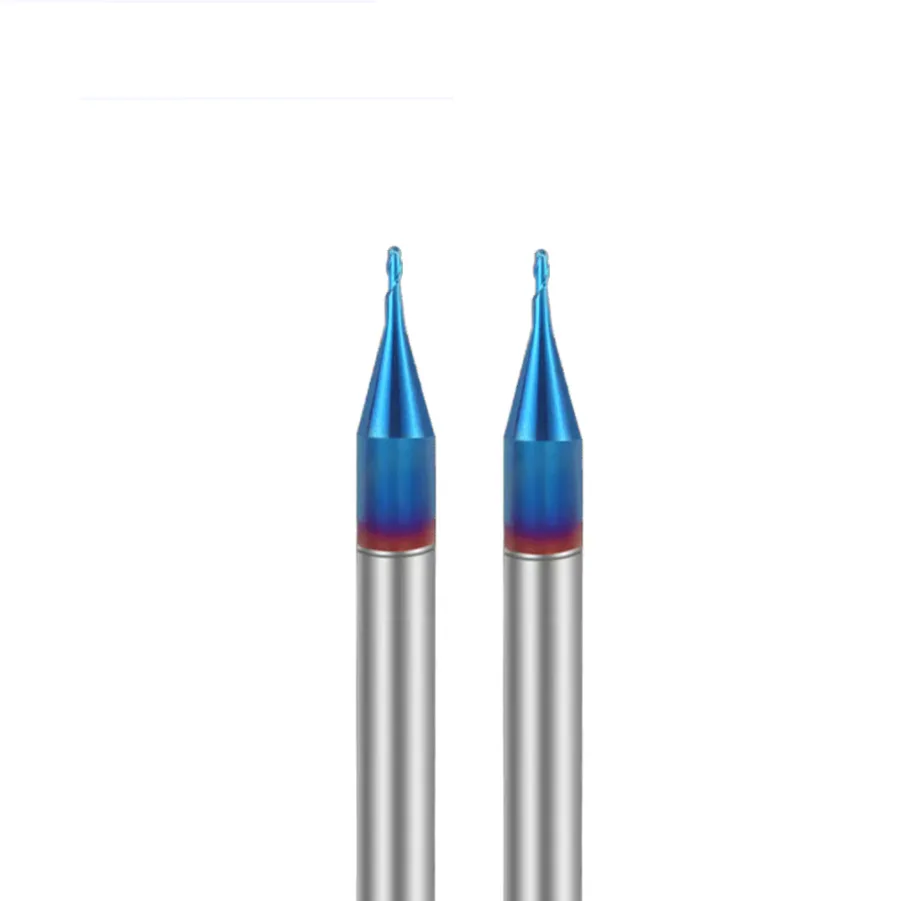 FIG. / IMAGEN DE PRODUCTO / 6 VISTAS
Las imágenes del producto se muestran para revisión técnica; la compatibilidad final se confirma antes de la cotización.
TBK-END-CTH-1601652472449
TEBAK 65° Tungsten Steel 2 Flute Cutter Flat Cemented Carbide Micro Diameter End Mill CNC Milling Tool Forming Cutter End Mill
CNC milling cutter for machining-center and metal-cutting applications. Confirm machine interface, workpiece material and dimensions before quotation. 65° Tungsten Steel 2 Flute Cutter Flat Cemented Carbide Micro Diameter End Mill CNC Milling Tool Forming Cutter End Mill es un artículo de componentes de herramienta e interfaz de máquina de la gama End Mill, identificado para CNC milling machine and machining-center applications. Conecta una herramienta de corte o un conjunto de herramientas a la interfaz de la máquina con un amarre concéntrico y un posicionamiento axial. Las aplicaciones habituales incluyen fresado, taladrado, roscado, preajuste de herramientas y trabajos de mantenimiento del husillo. Especificaciones clave: Applicable machine: General-purpose Lathe, Engraving Machine, Cnc Machining Center, Aerospace Specialized Machine; coating: Coated nano blue; Cutting Direction: climb milling, Conventional Milling; Cutting Edge Length: 12 mm, 10 mm, 16mm, 20mm, 35 mm, 25mm, 30.
Applicable machineGeneral-purpose Lathe, Engraving Machine, Cnc Machining Center, Aerospace Specialized Machine
coatingCoated nano blue
Cutting Directionclimb milling, Conventional Milling
Cutting Edge Length12 mm, 10 mm, 16mm, 20mm, 35 mm, 25mm, 30 mm
HRC65HRC, 65°
materialtungsten steel
Flute2
Sizemany size can be chose
Coatingnanocoating
Helix angle45degree
VERIFICACIÓN DE APLICACIÓNCNC milling machine and machining-center applicationsConfirme el modelo de máquina, la interfaz y el plano antes de pedir.
Solicitar esta pieza Consultar una alternativaDETALLE DE PRODUCTOINFORMACIÓN TÉCNICA
DETALLE TÉCNICO
65° Tungsten Steel 2 Flute Cutter Flat Cemented Carbide Micro Diameter End Mill CNC Milling Tool Forming Cutter End Mill se suministra como artículo de componentes de herramienta e interfaz de máquina de la gama End Mill y se identifica para CNC milling machine and machining-center applications. Esta sección amplía la información técnica disponible. Sirve de apoyo a la revisión técnica y a la selección de la pieza; no sustituye a un plano, a un manual de máquina ni a una comprobación de aplicación realizada por un ingeniero cualificado. El título del producto y los atributos capturados siguen siendo las señales de identificación principales, y aquí no se indica ninguna cifra de rendimiento, certificación ni clase de tolerancia salvo que esté presente en el registro capturado.
Descripción general del producto. La función de este componente es conectar herramientas de corte o conjuntos de herramientas a una interfaz de máquina, permitiendo un amarre concéntrico, un posicionamiento axial y un cambio práctico. En servicio, actúa como una pieza de un sistema de máquina mayor, por lo que un rendimiento correcto depende de la relación entre la pieza, el componente de acoplamiento, el espacio de instalación disponible y las condiciones del proceso. Las aplicaciones típicas incluyen fresado CNC, taladrado, roscado, preajuste de herramientas, mantenimiento del husillo y entornos de producción en los que deben coincidir la interfaz y la geometría de la herramienta. Cuando el componente se utilice en un eje móvil o en un utillaje, confirme que toda la envolvente de trabajo esté libre de obstáculos y que las piezas contiguas, las protecciones, los cables y las herramientas no puedan interferir en todo el recorrido o rango de amarre.
Parámetros y especificaciones capturados. El registro contiene los siguientes campos: Applicable machine: General-purpose Lathe, Engraving Machine, Cnc Machining Center, Aerospace Specialized Machine; coating: Coated nano blue; Cutting Direction: climb milling, Conventional Milling; Cutting Edge Length: 12 mm, 10 mm, 16mm, 20mm, 35 mm, 25mm, 30 mm; HRC: 65HRC, 65°; material: tungsten steel; Flute: 2; Size: many size can be chose; Coating: nanocoating; Helix angle: 45degree. El campo de material capturado es tungsten steel. Estos valores son las especificaciones visibles actualmente en los datos de producto capturados. Cuando falta un campo, esa ausencia es un punto técnico abierto y no una autorización para suponer un valor estándar. Confirme el modelo exacto, la revisión, las dimensiones críticas, la tolerancia, el estado de la superficie, la cantidad de piezas acopladas y los accesorios necesarios antes de la aprobación.
Variantes de modelo en esta familia. Los miembros de esta familia se diferencian por la interfaz de máquina (código de cono, mandril o husillo), el tamaño nominal, el rango de amarre, la longitud total y de referencia, la disposición del refrigerante a través del cuerpo o de la herramienta, el estilo de tuerca o de amarre y el grado de equilibrado que exige el husillo. Un mismo tamaño de cuerpo también puede existir en versión a la izquierda, de gran alcance o esbelta, por lo que debe compararse el código completo y no solo el tamaño inicial.
Revisión de selección y compatibilidad. Las comprobaciones más importantes para este artículo son: código de interfaz o cono, diámetro de herramienta, longitud de referencia, rosca, excentricidad, vía de refrigerante y espacio libre del husillo. Compare cada punto con el conjunto existente y no con una imagen de aspecto similar, y confirme si el modelo indicado es un conjunto completo, un único componente de repuesto, un juego o un accesorio. Cuando la aplicación implique refrigerante, virutas, polvo, vibración, calor o cambios frecuentes, incluya esa información en la solicitud técnica, porque puede modificar la configuración adecuada.
Inspección de recepción. Examine las superficies de cono o de interfaz, las roscas y los alojamientos de amarre en busca de muescas, corrosión, rayaduras y virutas incrustadas antes del montaje. Limpie la interfaz y confirme que la pieza asienta sin balancearse. Mida la longitud de referencia o total cuando el programa de la máquina dependa de ella, y confirme que estén presentes los elementos de amarre, tuercas, chavetas, tornillos o espárragos de retención. Mantenga el embalaje protector hasta que la pieza esté lista para instalarse y registre cualquier daño de transporte antes de firmar la recepción de la entrega.
Consideraciones de instalación y servicio. Limpie e inspeccione las superficies de acoplamiento antes de la instalación. Retire los elementos de fijación dañados, las rebabas y la contaminación que puedan alterar la alineación, y siga la secuencia del fabricante de la máquina para el apriete, el ajuste, la lubricación y el rodaje. Tras la instalación, compruebe el movimiento suave, la posición de referencia, la estabilidad de amarre o de corte, el ruido anómalo, el juego y las marcas de contacto. En el caso de un artículo eléctrico o de detección, aísle la alimentación y verifique el conector y la señal antes de energizar. Estos pasos son una guía general de servicio; el manual de la máquina y un técnico cualificado siguen siendo la autoridad para el procedimiento final.
Diagnóstico de fallos. Si la excentricidad es excesiva, las causas habituales son un cono sucio, una pinza o tuerca deformada, una interfaz de husillo desgastada o una herramienta que no asienta por completo. Si una herramienta se sale o patina durante el corte, compruebe el estado del amarre, el desgaste de la pinza, el estado de la rosca y si el plano exige un par de apriete específico. Registre el síntoma observado junto con cualquier código de error, ruido, lectura de temperatura o deriva dimensional antes de desmontar la pieza, porque esa información muestra qué característica del componente importa realmente en esta instalación.
Mantenimiento y seguimiento del desgaste. Mantenga las interfaces rigurosamente limpias y guarde los portaherramientas de modo que las superficies de cono y de amarre no toquen otras piezas duras. Sustituya las pinzas y los componentes de amarre cuando aparezcan marcas de desgaste o pérdida de agarre. Compruebe la excentricidad a intervalos regulares, sobre todo después de una colisión. La sustitución debe seguir la secuencia original de instalación, alineación y ajuste en lugar de tratarse como un simple cambio de pieza.
Documentación y trazabilidad. Conserve el ID de producto, el modelo de máquina, la posición de instalación, la fecha de instalación, las dimensiones críticas medidas y cualquier revisión de plano junto con el registro de esta pieza. Cuando el artículo esté asociado a un eje, una estación o un utillaje concretos, registre también esa referencia, porque un repuesto posterior pedido solo a partir de una fotografía puede confundirse con una variante similar. Si la pieza se sustituye como parte de una reparación, anote el motivo de la sustitución y cualquier ajuste realizado durante el montaje, para que un problema repetido pueda distinguirse del desgaste normal.
Qué confirmar en una consulta. Incluya el ID de producto TBK-END-CTH-1601652472449, la cantidad requerida, la marca y el modelo de la máquina, la información de interfaz o montaje, un plano o fotografías nítidas, el material de la pieza o de la aplicación, el entorno de servicio y las dimensiones más importantes. Solicite un plano técnico vigente, las variantes disponibles, el material confirmado, el contenido completo, la información de inspección y las notas de compatibilidad antes de dar el artículo por definitivo.
ENTRADA DE ESPECIFICACIONES
El ajuste exacto empieza por la máquina.
Las especificaciones figuran junto a la pieza. Confirme modelo de máquina, interfaz, material y plano antes de la cotización.
ENTRADA / PLANO 2D + 3DVERIFICACIÓN / INTERFAZ + MATERIALSALIDA / RUTA DE COTIZACIÓN